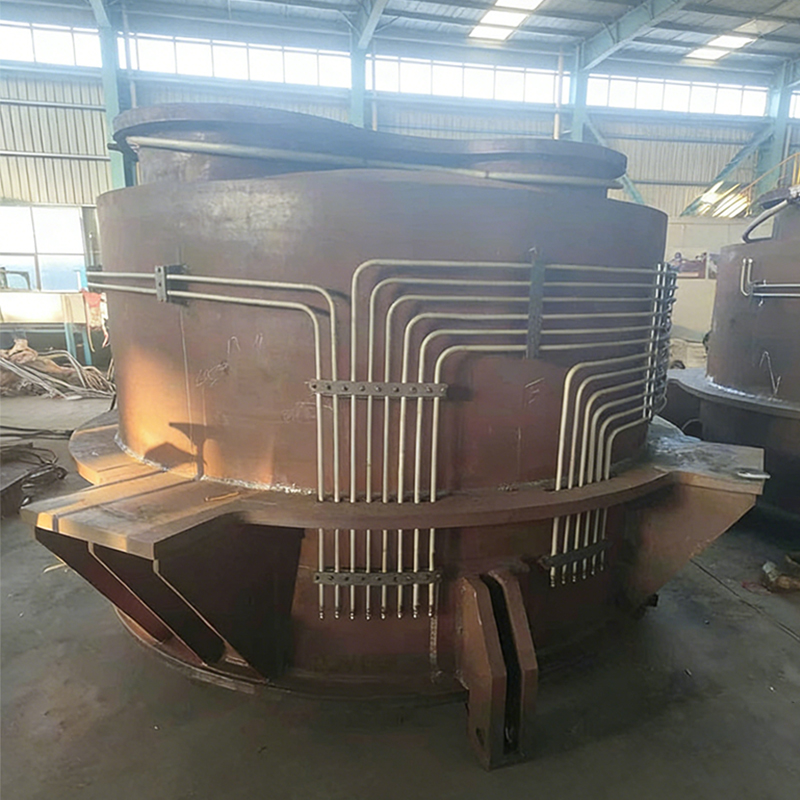
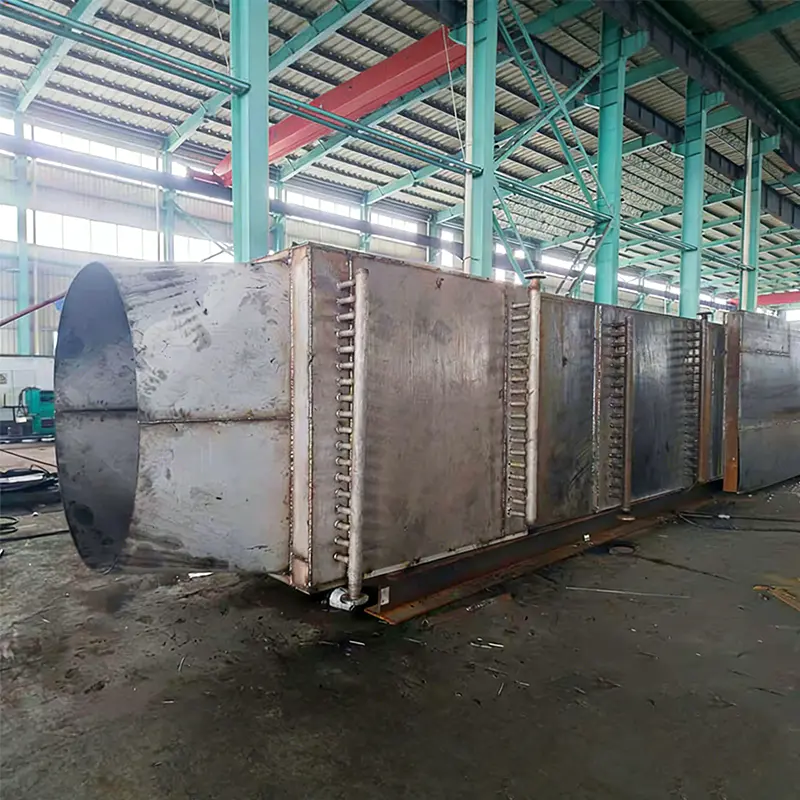
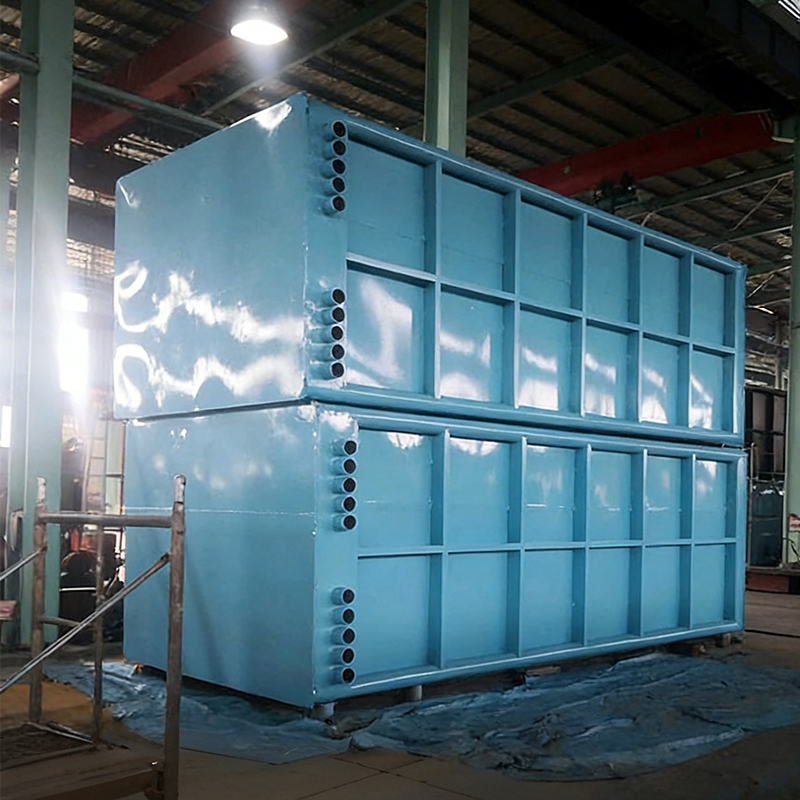
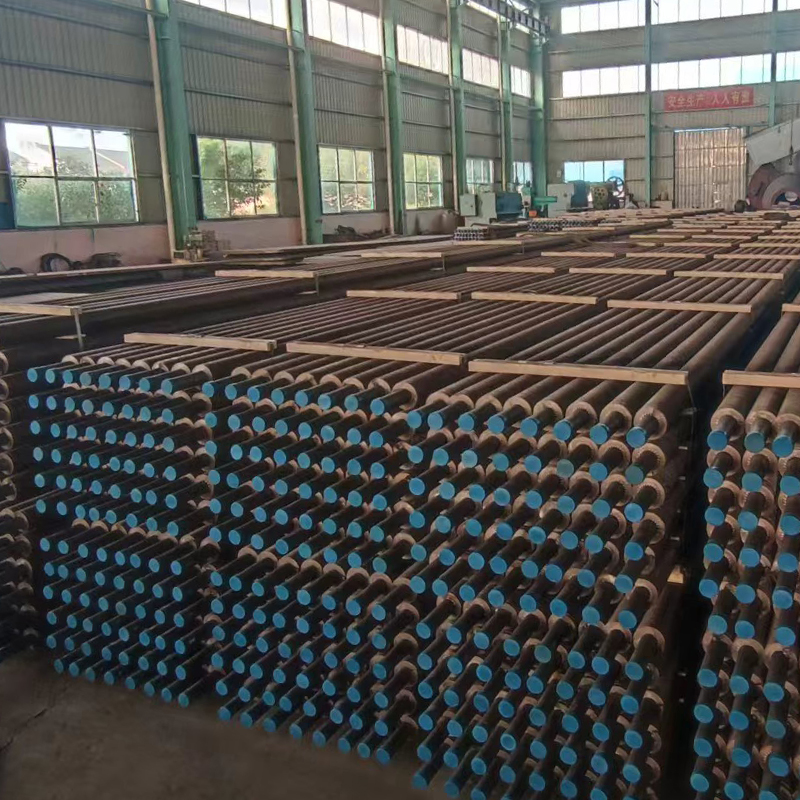
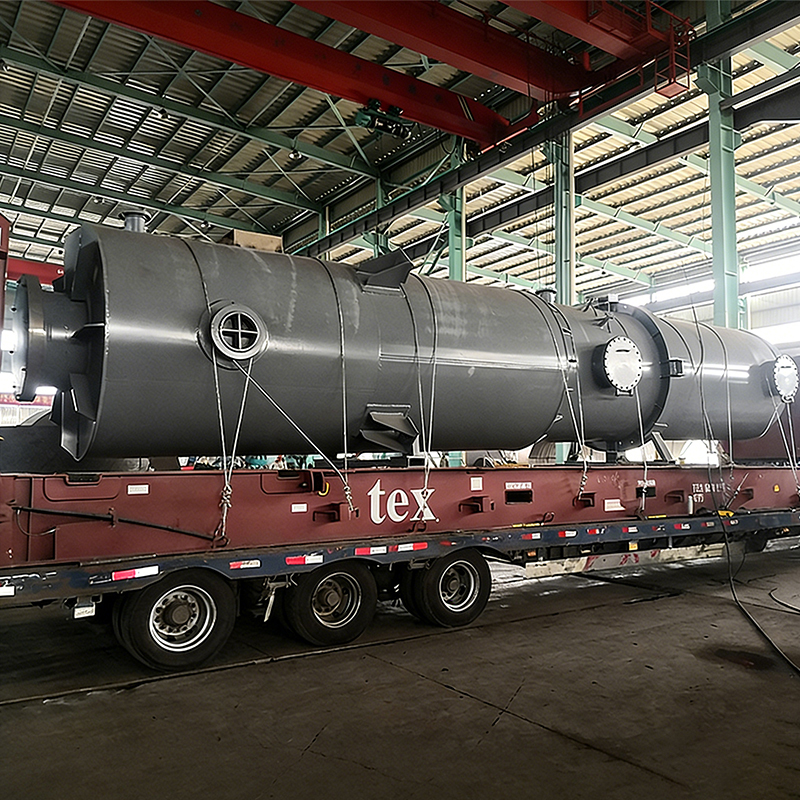
Der Sinter Circular Cooler Waste Heat Boiler ist ein hocheffizientes und energiesparendes Gerät, das speziell für die Rückgewinnung der Abwärme aus Abgasen hoher Temperatur entwickelt wurde, die beim Sinterprozess in Stahlwerken entstehen. Es wird typischerweise im Hochtemperaturbereich (z. B. der ersten oder zweiten Stufe) des Sinter-Rundkühlers installiert. Durch Wärmeaustauschelemente wie Spiralrippenrohrverdampfer wandelt es die Wärme der etwa 400 °C heißen Abgase, die beim Sinterkühlprozess entstehen, in Dampf um. Dieser Dampf kann zur Stromerzeugung, zur industriellen Beheizung oder als Ersatz für kohlebefeuerte Kessel verwendet werden, wodurch der Energieverbrauch und der Ausstoß von Schadstoffen wie Kohlendioxid im Sinterprozess deutlich reduziert werden. Durch Heißluftzirkulation und automatisierte Steuerung erreicht diese Technologie eine kaskadierte Nutzung der Abwärme, was nicht nur die Effizienz der Wärmeübertragung und die hydrodynamische Stabilität verbessert, sondern auch das Staubverschmutzungsproblem im kreisförmigen Kühlerbereich löst und so wirtschaftliche und ökologische Vorteile vereint.
Hauptmerkmale: Kreisförmiges Kühldesign: Die kreisförmige Anordnung, synchronisiert mit der Bewegungsrichtung des Materials, sorgt für eine gleichmäßige und ausreichende Kühlung des gesinterten Erzes, wodurch die Gesamteffizienz des Wärmeaustauschs verbessert und örtliche Unterkühlung oder Überhitzung vermieden wird. Hochtemperaturbeständige Materialien und Struktur: Wesentliche Kesselkomponenten, wie zum Beispiel das Verdampferrohrbündel, werden aus speziellen Materialien hergestellt, die hochtemperaturbeständig, verschleißfest und korrosionsbeständig sind. Dadurch wird sichergestellt, dass der Kessel den rauen Bedingungen beim Sintern von Abgasen standhält und seine langfristige Haltbarkeit in Umgebungen mit hohen Temperaturen und hohem Staubgehalt gewährleistet ist. Intelligentes Steuerungssystem: Ausgestattet mit einem fortschrittlichen automatischen Überwachungssystem kann der Kessel Luftstrom, Wasserzirkulation und Dampfparameter in Echtzeit anpassen und so einen optimalen Betrieb unter verschiedenen Lasten sowie einen sicheren, effizienten und unbeaufsichtigten Betrieb gewährleisten. Modulares und kompaktes Design: Die kompakte Struktur ermöglicht eine flexible Konfiguration je nach Standortbedingungen und Wärmelastanforderungen und erleichtert so die Installation und anschließende Wartung. Es lässt sich auch problemlos in bestehende oder neu gebaute Sinterproduktionslinien integrieren.
Hauptanwendungen: Prozesswärmerückgewinnung: Der erzeugte Dampf kann direkt in den Produktionsprozessen der Anlage verwendet werden, beispielsweise zum Heizen, Erwärmen oder als Stromquelle für andere Geräte, wodurch eine Autarkie bei der Energieerzeugung erreicht wird. Netzgekoppelte Stromerzeugung: Der erzeugte Mittel- und Hochdruckdampf treibt einen Dampfturbinengeneratorsatz an. Der erzeugte Strom kann Geräte innerhalb der Anlage versorgen und überschüssiger Strom kann in das Netz eingespeist werden, wodurch zusätzliche Einnahmen entstehen. Unterstützung des Sinterprozesses: Diese Ausrüstung ist ein unverzichtbares Unterstützungssystem für den Sinterringkühler. Sein effizienter Betrieb verbessert direkt die Energienutzungseffizienz und die Umweltfreundlichkeit des Hauptprozesses. Integration industrieller Energiesparsysteme: Als Schlüsselkomponente des umfassenden Energiemanagementsystems für Stahlunternehmen arbeitet es mit Abwärmestromerzeugungs-, Staubentfernungs- und Entschwefelungssystemen zusammen, um gemeinsam eine umweltfreundliche, kostengünstige moderne Stahlproduktionsanlage zu errichten.
As China sinter circular cooler whb manufacturer and sinter cooler whb supplier, Jiangsu Shineng Chemical Equipment Co., Ltd, founded in 2005, the company specializes in the R&D and manufacturing of flue gas waste heat recovery systems and chemical equipment, possessing comprehensive in-house capabilities spanning from heat pipe development and nickel-based brazing to pressure vessel fabrication. Our products are widely used in coal chemical, metallurgy, power generation, and synthetic ammonia industries, and have been exported to overseas markets.
Eine Pfütze unter dem Gehäuse eines Industriekessels ist selten nur ein Sanitärproblem. Bei einem 60-t/h-Abhitzekessel für Koksofenrauchgas weist Wasser, das entlang einer Gehäusenaht auftritt, normalerweise auf eines von drei Dingen hin: eine fehlerhafte Rohr-zu-Rohrboden-Schweißung, ein verd...
Undichtes Kessel-Sicherheitsventil: Die kurze Antwort vor den Details Wenn ein Kessel-Sicherheitsventil undicht ist, betrachten Sie es als einen Defekt an der Druckgrenze und nicht als ein Ärgernis für die Haushaltsführung. Das Ventil ist die letzte mechanische Barriere zwischen einem un...
Warum ein Kessel-PRV undicht ist: Die Schlussfolgerung zuerst Um drei Uhr morgens breitet sich eine warme Pfütze auf dem Boden unter einem Boiler aus, der am Vortag noch einwandfrei lief. Die natürliche Reaktion besteht darin, anzunehmen, dass das Ventil ausgefallen ist, und einen Ersatz...
A Sinter-Rundkühler WHB ist ein Spezialist Abwärmerückgewinnungskessel Entwickelt, um thermische Energie aus Abgasen mit hoher Temperatur zu erfassen, die vom kreisförmigen Sinterkühler in Stahlwerken erzeugt werden. Der Sinter-Rundkühler gibt heißen Sinter bei 600–800 °C ab, und durch das Sinterbett angesaugte Kühlluft tritt aus 350°C bis 450°C . Dieses heiße Gas wird nicht in die Atmosphäre abgegeben, sondern zum WHB geleitet, wo es Dampf zur Stromerzeugung oder Prozessheizung erzeugt. Laut der Energieeinsparungsbericht 2023 der chinesischen metallurgischen Industrie , kann ein typisches 360 m² großes Rundkühler-Abwärmerückgewinnungssystem erfassen 40-55 % der verfügbaren Wärmeenergie und produziert 45-70 t/h Dampf. Dies entspricht einer jährlichen Stromerzeugung von 45.000–70.000 MWh und einer Reduzierung der CO₂-Emissionen um 35.000–55.000 Tonnen pro Jahr. Die Sinterkühler WHB ist somit ein wesentlicher Bestundteil für eine nachhaltige Stahlproduktion.
Abbildung 1: Potenzial der Abwärmerückgewinnung durch kreisförmige Kühlerstufe
Das horizontale Balkendiagramm zeigt das Abwärmerückgewinnungspotenzial aus verschiedenen Temperaturstufen eines kreisförmigen Sinterkühlers. Stufe 1 (380–450 °C) liefert mit 0,62 GJ pro Tonne Sinter die höchste rückgewinnbare Wärme, gefolgt von Stufe 2 (300–380 °C) mit 0,48 GJ/t. Durch die Rückgewinnung der Wärme aus Stufe 1 und Stufe 2 können insgesamt 1,10 GJ pro Tonne Sinter gewonnen werden Dies entspricht etwa 52 % der gesamten verfügbaren Abwärme. Für ein Stahlwerk, das jährlich 4 Millionen Tonnen Sinter produziert, ergibt diese Rückgewinnung etwa 4,4 Millionen GJ thermische Energie, was einer Einsparung von 150.000 Tonnen Kohleäquivalent pro Jahr entspricht. Wärme der Stufe 3 (unter 300 °C) wird aus wirtschaftlichen Gründen in der Regel nicht zurückgewonnen, sondern weiterverarbeitet Sinter-Rundkühler WHB Konstruktionen können manchmal minderwertige Wärme zum Vorheizen des Kesselspeisewassers nutzen, wodurch sich der Gesamtwirkungsgrad weiter um 5–8 % verbessert.
Als Führender China Sinter-Rundkühler WHB und Sinterkühler WHB Supplier , Jiangsu Shineng Chemical Equipment Co., Ltd. entwirft Abwärmerückgewinnungssysteme für kreisförmige Kühler unter Verwendung von Spiralrippenrohrverdampfern. Ihr Rundkühler WHB Die Lösungen umfassen hochtemperaturbeständige Legierungsmaterialien und automatisierte Rußblassysteme zur Behundlung staubbeladener Abgase.
2. Wie funktioniert ein Sinter-Rundkühler WHB?
A Sinterkühler-Abhitzekessel funktioniert, indem heiße Abluft aus dem kreisförmigen Kühler durch eine Reihe von Wärmetauschermodulen geleitet wird. Das System umfasst typischerweise einen Verdampfer (spiralförmiges Rippenrohrbündel), eine Dampftrommel und optionale Überhitzer- und Economizer-Abschnitte. Heißes Gas mit einer Temperatur von 380–450 °C strömt durch die Rippenrohre und überträgt Wärme an das darin zirkulierende Wasser/Dampf. Der erzeugte Dampf (2,5–5,3 MPa, 350–450 °C) wird dann zur Stromerzeugung oder Anlagenheizung genutzt. Die Abwärmerückgewinnung für kreisförmige Kühler Das System umfasst eine Staubabscheidekammer und Impulsrußgebläse, um die Wärmeübertragungsflächen sauber zu halten. Das folgende Liniendiagramm veranschaulicht das typische Temperaturprofil heißer Luft beim Durchgang durch den WHB.
Abbildung 2: Reduzierung der Heißlufttemperatur im Rundkühler WHB
Das Liniendiagramm zeigt die Temperaturreduzierung der runden Kühlerabluft beim Durchströmen des WHB. Einlassluft mit einer Temperatur von 420 °C strömt durch den Überhitzer (420 → 340 °C), dann durch den Verdampfer (340 → 220 °C) und schließlich durch den Economizer (220 → 155 °C). Der gesamte Temperaturabfall von 265 °C entspricht einem Wärmerückgewinnungsgrad von 72–78 %. für ein gut durchdachtes System. Bei einem typischen 400 m² großen Rundkühler mit einem Luftstrom von 500.000 Nm³/h ergibt diese Rückgewinnung etwa 55 t/h überhitzten Dampf bei 3,8 MPa und 410 °C. Der Dampf kann einen 9-MW-Turbinengenerator antreiben und jährlich etwa 72.000 MWh produzieren. Dadurch reduziert sich der eingekaufte Strom des Stahlwerks um 18–25 % und der CO₂-Ausstoß wird um rund 45.000 Tonnen pro Jahr gesenkt. Darüber hinaus ermöglicht die niedrigere Abgastemperatur (unter 160 °C) eine sichere und effiziente nachgeschaltete Staubabscheidung.
Jiangsu Shinengs Stahlwerk WHB Die Designs zeichnen sich durch modulare, kompakte Layouts aus, die zur Konfiguration des runden Kühlers passen. Ihr Sinter-Abwärmerückgewinnung Zu den Systemen gehören intelligente Steuerungssysteme, die den Luftstrom und die Wasserzirkulation in Echtzeit anpassen und so eine optimale Leistung bei unterschiedlichen Sinterproduktionsraten gewährleisten.
3. Leistungsvorteile und Technologievergleich
A Sinter-Rundkühler WHB bietet erhebliche Vorteile gegenüber herkömmlichen Abwärmeentsorgungsmethoden. Die folgende Tabelle vergleicht die wichtigsten Leistungsindikatoren vor und nach der Installation eines Rundkühlers WHB in einer 450 m² großen Sinteranlage.
Tabelle: Leistungssteigerung mit Sinter-Rundkühler WHB (450 m² Sintermaschinengehäuse)
Parameter
Vor WHB
Nach der WHB-Installation
Veränderung
Sinterenergieverbrauch (GJ/t)
2.38
1.92
-19,3 %
Dampferzeugung (t/h)
0
62
62 t/h
Stromerzeugung (MW)
0
10.5
10,5 MW
CO₂-Reduktion (Tonnen/Jahr)
Grundlinie
52.000
pro Jahr
Abbildung 3: Dampferzeugungskapazität nach kreisförmiger Kühlerfläche
Das Säulendiagramm zeigt die Dampferzeugungskapazität aus der Abwärmerückgewinnung von Rundkühlern basierend auf der Kühlerfläche. Ein 200 m² großer Rundkühler produziert etwa 28 t/h Dampf, während eine große 600 m² große Einheit bis zu 92 t/h erzeugen kann. Pro 100 m² kreisförmiger Kühlerfläche können bei einem Druck von 3,8 MPa etwa 15–16 t/h Dampf zurückgewonnen werden . Dieser Dampf kann entweder direkt in den Prozessen des Stahlwerks verwendet werden (z. B. zur Entschwefelung, Erwärmung) oder zur Stromerzeugung an eine Dampfturbine geleitet werden. Ein 450 m² großer Kühler-WHB erzeugt typischerweise genug Dampf, um 10–12 MW Strom zu erzeugen und damit 30–40 % des Strombedarfs der Sinteranlage zu decken. Die Sinterkühler-Wärmerückgewinnungssystem Reduziert außerdem die thermische Belastung der nachgeschalteten Staubsammelausrüstung und verlängert die Lebensdauer der Schlauchfilteranlage um 20–30 %. Darüber hinaus kann der zurückgewonnene Dampf kohlebefeuerte Hilfskessel ersetzen, wodurch 100.000 bis 150.000 Tonnen CO₂-Emissionen pro Jahr für ein großes Stahlwerk eingespart werden.
Abbildung 4: Leistungsradar – Standard vs. Advanced Circular Cooler WHB
Das Radardiagramm vergleicht ein herkömmliches Rundkühler-Abwärmerückgewinnungsdesign mit der fortschrittlichen Lösung von Jiangsu Shineng. Herkömmliche Designs erzielen in Schlüsselbereichen wie Wärmerückgewinnungseffizienz und Staubverschmutzungsbeständigkeit etwa 60-68 Punkte. Shinengs Abwärmerückgewinnung für kreisförmige Kühler Boiler erreicht bei allen Kennzahlen Werte über 90, mit einer Staubverschmutzungsresistenz von 94 aufgrund des optimierten Spiralrippenabstands und automatisierten Impuls-Rußblassystemen. Das fortschrittliche Design verbessert die Wärmerückgewinnungseffizienz um 20–25 % im Vergleich zu herkömmlichen Geräten , was sich direkt in einer 15–20 % höheren Dampferzeugung niederschlägt. Die Verwendung hochtemperaturbeständiger Legierungsmaterialien (310S-Edelstahl) gewährleistet eine Haltbarkeit in der Abgasumgebung mit 400–450 °C. Als Sinter-Rundkühler WHB Manufacturer Mit fast zwei Jahrzehnten Erfahrung bietet Jiangsu Shineng Kundenspezifischer Sinterkühler WHB Lösungen, die sich nahtlos in bestehende Rundkühler integrieren lassen und eine Online-Verfügbarkeit von 96 % und eine um 8–12 % höhere Wärmeleistung als der Branchendurchschnitt erreichen.
4. Häufig gestellte Fragen (Q&A)
F1: Was ist die typische Amortisationszeit für einen Sinter-Rundkühler WHB in einem Stahlwerk? Basierend auf tatsächlichen Projekten in China und Indien beträgt die Amortisationszeit für a Sinter-Rundkühler WHB Die Laufzeit liegt zwischen 18 und 30 Monaten, abhängig von den örtlichen Strompreisen und den Betriebsstunden der Kühlbox. Bei einem 360 m² großen kreisförmigen Kühler mit einer Leistung von 8 bis 10 MW können die jährlichen Energieeinsparungen 2,5 bis 3,5 Millionen US-Dollar betragen, wobei sich die Kapitalkosten innerhalb von zwei Jahren amortisieren.
F2: Wie geht der WHB mit Staub um, der in der Abluft des runden Kühlers enthalten ist? Modern Sinterkühler-Wärmerückgewinnungssystem Zu den Designs gehört ein Multizyklon-Staubvorabscheider, gefolgt von einem Elektrofilter oder Beutelfilter nach dem WHB. Darüber hinaus ist der Kessel selbst mit Online-Impuls-Rußgebläsen ausgestattet, die alle 4–6 Stunden die Rippenrohrbündel reinigen. Jiangsu Shinengs Sinterkühler WHB Supplier Lösungen erreichen über eine 6-monatige Betriebskampagne weniger als 2 % Effizienzverlust, selbst bei Staubbelastungen bis zu 12 g/Nm³.
F3: Kann das System ohne größere Ausfallzeiten an einem bestehenden Rundkühler nachgerüstet werden? Ja. Als Metallurgischer WHB-Hersteller , Jiangsu Shineng ist auf modulare Nachrüstungen spezialisiert. Die Installation erfordert in der Regel eine geplante Stillstandszeit von 15 bis 20 Tagen für den Kanalanschluss, wobei der WHB vor Ort vorgefertigt und montiert wird. Der größte Teil des Systems wird installiert, während der Kühler in Betrieb bleibt. Lediglich die letzten Anschlüsse erfordern einen kurzen Ausfall. Die Energiesparendes WHB für Stahlwerke können integriert werden, ohne den Kernsinterprozess zu verändern.
F4: Welche Dampfparameter sind mit einem Rundkühler WHB erreichbar? Typisch Abwärmerückgewinnungskessel für Stahlwerk Designs erzeugen Dampf mit 2,5–5,3 MPa und 350–450 °C. Bei größeren kreisförmigen Kühlern (über 500 m²) kann überhitzter Dampf mit 9,8 MPa und 540 °C erzeugt werden, was eine hocheffiziente Stromerzeugung durch Kondensationsturbinen ermöglicht. Jiangsu Shinengs Industrieller WHB-Lieferant Das Angebot umfasst sowohl Mitteldruck- als auch Hochdruckkonfigurationen, wobei die Auswahl auf der Einlassgastemperatur des Kühlers und den spezifischen Anforderungen der Anlage basiert.
Firmenvorstellung: Jiangsu Shineng Chemical Equipment Co., Ltd. Als Hersteller von Rauchgasrückgewinnungsanlagen in China und Unternehmen für Abwärmerückgewinnungssysteme , Jiangsu Shineng Chemical Equipment Co., Ltd, gegründet im Jahr 2005, ist auf die Forschung und Entwicklung sowie die Herstellung von Systemen zur Rückgewinnung von Rauchgasabwärme und chemischer Ausrüstung spezialisiert und verfügt über umfassende interne Fähigkeiten, die von der Entwicklung von Wärmerohren und Hartlöten auf Nickelbasis bis zur Herstellung von Druckbehältern reichen. Unsere Produkte werden häufig in der Kohlechemie-, Metallurgie-, Stromerzeugungs- und synthetischen Ammoniakindustrie eingesetzt und in Überseemärkte exportiert. Als Vertrauensperson Sinterkühler WHB Supplier und Sinter-Rundkühler WHB Manufacturer , Shineng bietet komplette Abwärmerückgewinnung für kreisförmige Kühler System Lösungen, von der Konstruktion und Fertigung bis hin zur Inbetriebnahme und After-Sales-Unterstützung, helfen Stahlwerken dabei, erhebliche Energieeinsparungen und Emissionsreduzierungen zu erzielen.
Referenzen: IEA-Roadmap für Eisen- und Stahltechnologie 2022 ; Energieeffizienzbericht 2023 der chinesischen metallurgischen Industrie ; GB/T 32960-2016 Technische Spezifikation für die Abwärmerückgewinnung von Sintermaschinen ; und ASME PTC 4.4-2021 Leistungstestcode für Abwärmerückgewinnungskessel .
Kontaktieren Sie uns
Benötigen Sie Hilfe bei der Fertigstellung Ihres Projekts?


 English