English
Nachrichten
Zuhause / Nachrichten / Branchennachrichten / Undichtes Kessel-Sicherheitsventil: Ursachen, Diagnose und Lösungen für Anlagen

+86-13961025664
Wenn ein Kessel-Sicherheitsventil undicht ist, betrachten Sie es als einen Defekt an der Druckgrenze und nicht als ein Ärgernis für die Haushaltsführung. Das Ventil ist die letzte mechanische Barriere zwischen einem unter Druck stehenden Fass und einem Überdruckereignis, und ein Ventil, das kontinuierlich Dampf durchlässt, ist bereits keine zuverlässige Barriere mehr. Die sichtbare Wolke ist das Ende einer Kette von Ereignissen, die normalerweise Wochen zuvor begann, als sich der erste mikroskopisch kleine Dampfpfad zwischen der Scheibe und dem Sitz öffnete.
Der praktische Abschluss steht an erster Stelle, denn er bestimmt alles, was Sie danach tun. Schließen Sie es nicht an, knebeln Sie es nicht, verdrahten Sie den Hebel nicht nach unten und lassen Sie es nicht isoliert hinter einem geschlossenen vorgeschalteten Blockventil. Isolieren Sie nur lange genug, um einen ordnungsgemäßen Eingriff zu planen, markieren Sie es, protokollieren Sie das Symptom und gehen Sie dann direkt zu zwei parallelen Spuren über: Finden Sie heraus, warum es undicht ist, und bestätigen Sie, ob das Ventil erneut zertifiziert werden kann oder ersetzt werden muss.
Es gibt eine zweite Schlussfolgerung, die ebenso wichtig ist. Die meisten undichten Überdruckventile sind Opfer, keine Schuldigen. Sie sind undicht, weil die eingestellte Druckspanne zu gering ist, weil das Einlassrohr zu klein dimensioniert ist, weil sich die Feder nach Jahren bei erhöhter Temperatur entspannt hat oder weil sich Kalk und Staub aus dem Rauchgasweg am Sitz angesammelt haben. Ersetzen Sie das Ventil, ohne diese Bedingungen zu korrigieren, und das neue Ventil wird nach demselben Zeitplan undicht.
In diesem Artikel geht es um den Dichtungsmechanismus, die vier verschiedenen Dinge, die Werksteams als „Leckagen“ bezeichnen, die Grundursachen sortiert nach ihrer Häufigkeit in aufgeschnittenen Ventilen, eine Schritt-für-Schritt-Felddiagnose, die Reparatur-oder-Ersatz-Entscheidung, die Auswahl von Verkleidungen und Materialien für Rauchgase mit hohen Temperaturen und hohem Staubgehalt, Installationsfehler, Inspektionsplanung und die Beschaffungsfragen, die verhindern, dass das Problem in den nächsten Abhitzekessel einbezogen wird.
Ein federbelastetes Sicherheitsventil hält den Druck mit einer überraschend kleinen Kontaktfläche. Die Scheibe ruht auf dem Sitz mit einem schmalen, geläppten Metallkontaktband, das durch eine Feder belastet wird, deren Kraft so kalibriert wurde, dass sie sich bei einem bestimmten Druck öffnet. Zur Dichtungskette gehört alles, was diesem Kontaktband vorgelagert ist und alles, was die Scheibe darauf ausgerichtet hält. Ein Leck tritt auf, wenn ein einzelnes Glied in dieser Kette abdriftet.
Die Kette hat fünf Glieder. Das erste ist das Paar aus Scheibe und Sitz, das die eigentliche Abdichtung übernimmt. Das zweite sind die Führung und der Schaft, die dafür sorgen, dass die Scheibe konzentrisch zum Sitz bleibt, sodass die Last gleichmäßig verteilt wird. Die dritte ist die Feder, die den eingestellten Druck definiert und über Tausende von thermischen Zyklen hinweg innerhalb der Toleranz bleiben muss. Das vierte ist das Oberteil und, sofern vorhanden, der Faltenbalg, der die Feder vom Prozess isoliert und den auf die Scheibe wirkenden Gegendruck verwaltet. Die fünfte besteht aus der Einlassdüse und dem Einlassgehäuse, die den Durchfluss ohne übermäßigen Druckabfall zum Ventil leiten müssen.
Bei einem Heizkessel oder einem Abhitzekessel ist die Dichtungskette ständigem Angriff ausgesetzt. Dampf bei 250 bis 450 Grad Celsius führt zu einer unterschiedlichen Ausdehnung zwischen der Scheibe und dem Sitz, die beide meist aus unterschiedlichen Legierungen oder zumindest unterschiedlichen Querschnittsdicken bestehen. Bei jedem An- und Abschalten wird die Feder gespannt. Jede Stunde bei Temperatur entspannt es ein wenig mehr. Staub, Eisenoxide und Kondensatsalze wandern mit dem Rauchgas und finden den einzigen Ort, an dem der Abstand in Mikrometern gemessen wird.
Aus diesem Grund ist der Ausfall nicht augenblicklich, sondern progressiv. Ein Sitz, der ein paar Gramm Dampf pro Stunde durchlässt, ist bereits beschädigt. Überhitzter Dampf beschleunigt durch einen Spalt von wenigen Mikrometern nahezu auf Schallgeschwindigkeit und dieser Strahl erodiert die Sitzfläche und die Scheibenfläche innerhalb von Stunden nach dem ersten Durchgang. Ein Leck, das als Flüstern begann, endet in einer sichtbaren Wolke und einem zerkratzten Sitz, der ersetzt statt geläppt werden muss.
| Komponente | Rolle bei der Versiegelung | Wie es zu Undichtigkeiten beiträgt |
|---|---|---|
| Scheibe und Sitz | Primäres Metall-auf-Metall-Dichtungsband | Kerben, Drahtziehen, Erosionsrillen, thermische Verformung, Zunder im Kontaktband |
| Führung und Vorbau | Halten Sie die Scheibe konzentrisch und gleichmäßig belastet | Abrieb, Korrosionsprodukte im Führungsspiel, exzentrische Belastung, die eine Seite des Sitzes öffnet |
| Frühling | Definiert den Einstelldruck und die Rückstellkraft | Temperaturentspannung, Korrosionsfraß, falscher Federeinbau nach vorheriger Reparatur |
| Motorhaube und Faltenbalg | Isolieren Sie die Feder und gleichen Sie den Gegendruck aus | Bruch des Faltenbalgs, Undichtigkeit der Motorhaubendichtung, Dampf tritt aus dem Gelenk aus |
| Einlassdüse und Körper | Liefern Sie vollen Durchfluss bei minimalem Druckabfall | Verschmutzung, Kalkablagerungen, ein Einlassrohr, das kleiner als der Ventileinlass ist, Turbulenzen durch einen engen Krümmer |
Pflanzenteams verwenden ein Wort für vier verschiedene körperliche Zustände, und hier geht die Diagnose normalerweise schief. Ein Ventil, das knapp unter dem eingestellten Druck brodelt, ist nicht in demselben Zustand wie ein Ventil, das bei normalem Betriebsdruck eine sichtbare Wolke passiert, und keines davon ist dasselbe wie eine Dichtung, die an der Motorhaubenverbindung austritt. Jede Signatur hat einen anderen Grund, eine andere Dringlichkeit und ein anderes Heilmittel.
Köcheln ist die mildeste Methodee und wird am häufigsten ignoriert. Das Ventil beginnt, einen dünnen, hohen Strahl abzugeben, wenn sich der Kessel nähert, aber den eingestellten Druck nicht erreicht. Es ist oft hörbar, bevor es sichtbar ist, weshalb Bediener, die in der Nähe der Trommel arbeiten, lange vor der Wartung davon wissen. Das Simmern ist eine Warnung, dass die Spanne zwischen Betriebsdruck und Einstelldruck zu klein geworden ist oder dass sich die Feder ausreichend entspannt hat, um den effektiven Knallpunkt zu senken.
Sitzlecks sind ein ganz anderes Thema. Das Ventil lässt Dampf bei normalem Betriebsdruck durch und erzeugt dabei eine sichtbare Wolke oder ein kontinuierliches Zischen, das nie aufhört. Bis dies bemerkt wird, ist der Sitz fast immer beschädigt und der Schaden schreitet schnell voran. Das Austreten von Kondensat ist subtiler: Während des Startvorgangs sammelt sich Wasser auf dem Sitz und tropft aus dem Auslass, was alarmierend aussieht, sich aber oft wieder auflöst, sobald das Ventil die richtige Temperatur erreicht hat.
Und schließlich sind Gelenkleckagen und das Versagen beim Wiedereinsetzen nach einem manuellen Hebetest getrennte Ereignisse. Bei einer auslaufenden Motorhaubendichtung oder einem Auslassflansch handelt es sich um ein Schrauben- oder Dichtungsproblem, nicht um ein Sitzproblem. Bei einem Ventil, das nach dem Loslassen des Hubhebels geöffnet bleibt, liegt ein mechanisches Klemmproblem in der Führung oder im Schaft vor. Die Verwechslung dieser vier Fälle führt zu unnötigen Überholungen oder, schlimmer noch, dazu, dass ein echtes Sitzleck als Kondensat abgetan wird.
| Unterschrift | Wie es im Feld erscheint | Höchstwahrscheinlich Ursache | Sofortige Aktion |
|---|---|---|---|
| Köchelnd | Leises, hohes Pfeifen knapp unter dem eingestellten Druck, kein sichtbarer Dampf | Betriebsdruck zu nahe am Einstelldruck, thermisches Kriechen der Scheibe, entspannte Feder | Betriebsdruck reduzieren, Druckverlauf protokollieren, bei nächster Gelegenheit eine Überholung einplanen |
| Sitzleckage | Kontinuierlich sichtbare Wolke oder gleichmäßiges Zischen bei normalem Betriebsdruck | Schmutz oder Ablagerungen auf dem Sitz, Beschädigung der Sitzfläche, Drahtziehen | Isolieren, kennzeichnen und überholen Sie das Ventil. Gehen Sie davon aus, dass der Sitz repariert werden muss |
| Gelenkleckage | Dampf tritt aus der Motorhaube, dem Auslassflansch oder der Verbindung zwischen Karosserie und Motorhaube aus | Verschleiß der Dichtung, ungleichmäßiges Schraubendrehmoment, thermische Zyklen der Verbindung | Nach dem Abkühlen erneut auf den vorgeschriebenen Wert anziehen oder die Dichtung bei der nächsten Abschaltung austauschen |
| Fehler beim erneuten Einsetzen | Das Ventil bleibt nach dem Loslassen des Hubhebels geöffnet | Abrieb oder Schmutz in der Führung, verbogener Schaft, verformte Scheibe | Isolieren Sie das Ventil, betätigen Sie den Hebel nicht mit Gewalt, und entfernen Sie ihn zur Inspektion |
Aus Wartungsaufzeichnungen von Anlagen entnommene Ursachendaten sind nie vollkommen einheitlich, da verschiedene Standorte denselben Fehler auf unterschiedliche Weise klassifizieren. Dennoch ist das Muster, das entsteht, wenn undichte Ventile entfernt, aufgeschnitten und fotografiert werden, konsistent genug, um nützlich zu sein. In Kokerei-, Sinter-, Energie-, Metallurgie- und Chemieanlagen sind für fast jeden gemeldeten Fall dieselben sechs Erklärungen verantwortlich. Die folgende Verteilung ist eine Zusammenstellung der Fehlerklassifizierungen, wie sie in Inspektionsberichten erscheinen, nachdem das Ventil in einer Werkstatt geöffnet wurde. Es handelt sich nicht um eine statistische Studie, und es sollte nicht als festes Gesetz verstanden werden. Es handelt sich um eine Triage-Anordnung, eine praktische Rangfolge, wohin die physischen Beweise am häufigsten führen.
Fremdkörper auf dem Sitz stellen die größte Einzelkategorie dar und lassen sich auch am besten verhindern. Bei Rauchgasanwendungen handelt es sich bei den Ablagerungen selten um Fremdkörper im eigentlichen Sinne. Dabei handelt es sich um Eisenoxidablagerungen, die von den Rohren des Überhitzers oder des Economizers abgeplatzt sind, um Staub, der durch einen Bypass transportiert wird, um Schweißschlacke, die während des Baus in der Trommel zurückgeblieben ist, oder um Ablagerungen von Behandlungschemikalien, die sich auf der heißesten Oberfläche im Dampfraum ansammeln. Da sich das Ventil am höchsten Punkt der Trommel oder des Sammelbehälters befindet, fängt es alles auf, was der Dampf transportiert. Sobald ein Partikel zwischen der Scheibe und dem Sitz eingeschlossen ist, kann das Ventil nicht bei vollem Kontaktbereich schließen und der resultierende Strahl erledigt die Arbeit innerhalb von Stunden.
Sitz- und Bandscheibenschäden stehen an zweiter Stelle und sind in der Regel eher die Folge der ersten Kategorie als ein eigenständiges Ereignis. Die aufgeschnittenen Ventile weisen die charakteristische Erosionsrille auf, die radial über die Sitzfläche verläuft, oft mit einer passenden Markierung auf der Scheibe. Schäden dieser Art können im Feld nicht mehr beseitigt werden, sobald sie etwa einen halben Millimeter tief sind; Der Sitz muss nachbearbeitet oder die Verkleidung ersetzt werden.
An dritter Stelle stehen Einstelldruckdrift und Federentspannung, und diese Kategorie ist im Hochtemperaturbetrieb stark überrepräsentiert. Eine Feder, die mehrere Jahre bei 400 Grad Celsius lebt, verliert an freier Länge und eine kürzere Feder öffnet sich bei einem geringeren Druck. Das Ventil brodelt dann, hebt sich früher als auf dem Typenschild angegeben und verschleißt seinen Sitz schneller. Aus diesem Grund können der auf dem Typenschild angegebene Druck und der tatsächliche Druck beim Knallen bei alten Ventilen, die nie erneut zertifiziert wurden, um fünf bis zehn Prozent abweichen.
Einen weiteren erheblichen Anteil haben Einbau- und Gegendruckprobleme. Ein Einlassrohr, das um eine Größe kleiner ist als der Ventileinlass, ein scharfer Winkel innerhalb weniger Durchmesser des Ventils oder ein Auslassrohr, das einen aufgebauten Gegendruck von mehr als zehn Prozent des eingestellten Drucks entwickelt, erzeugen Rattern, und Rattern zerstört einen Sitz schneller als fast alles andere. Das Ventil hebt sich, schlägt zu, hebt sich wieder und der wiederholte Aufprall verformt die Scheibenfläche.
Köchelnd und thermisches Kriechen stehen in der Mitte der Liste, da sie normalerweise eher ein Symptom einer geringen Druckspanne als ein eigenständiger Fehler sind. Wenn der Betriebsdruck des Kessels auf 95 % des Einstelldrucks des Überdruckventils eingestellt ist, muss das Ventil am Rande seiner Rückstellfähigkeit arbeiten, und die kleinste thermische Verformung am Sitz führt zu einem Durchgang.
Falsche Größenbestimmung oder falsche Auswahl sind in absoluten Zahlen die kleinste Kategorie, deren Korrektur jedoch am teuersten ist. Ein Ventil, das für einen Brandfall ausgelegt ist, der nie auftritt, oder dessen Innengarnitur für Trockendampf ausgewählt, aber im nassen, korrosiven Betrieb installiert wird, fällt nach einem Zeitplan aus, der nichts mit der Wartungsqualität zu tun hat. Die Lehre aus der Rangliste ist eindeutig: Drei Viertel aller Lecks sind auf Schmutz, Sitzzustand und Federverhalten zurückzuführen, und alle drei reagieren auf eine Kombination aus korrekt eingestelltem Druckbereich, sauberem Dampf am Ventileinlass und einem disziplinierten Re-Zertifizierungsintervall.
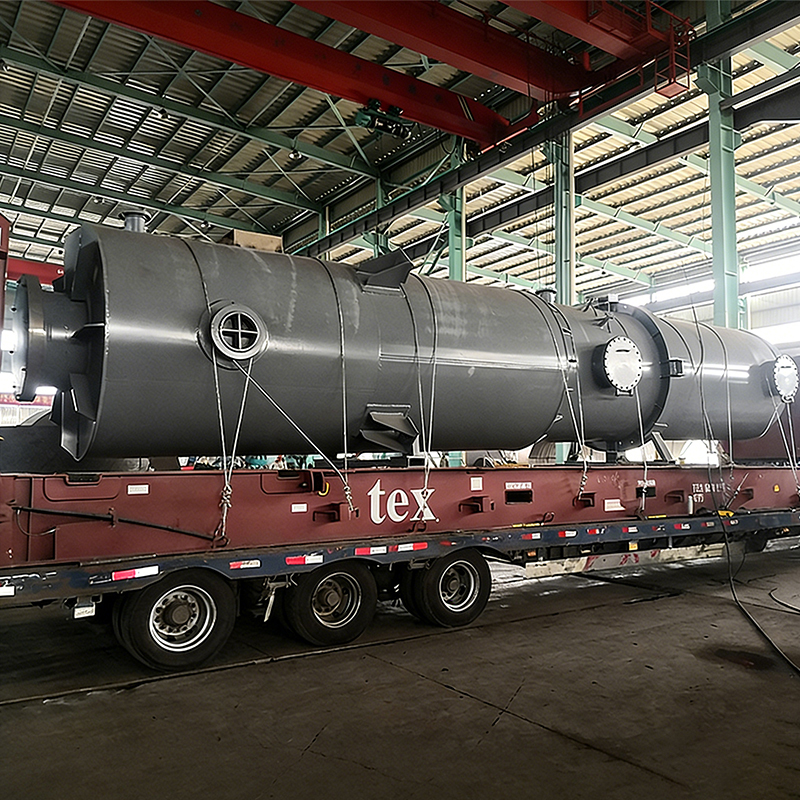
 Koksofen-Rauchgas-Abhitzekessel Der Koksofen-Rauchgas-Abwärmekessel ist ein hocheffizientes, energiesparendes Gerät, das speziell für die Kokereiindustrie entwickelt wurde. Ziel ist die Rückgewinnung und Nutzung der ... Produkt anzeigen →
Ein konventionell befeuerter Kessel erzeugt Dampf mit einer vergleichsweise stabilen Geschwindigkeit, mit einer reduzierbaren Brennstoffzufuhr und einem Trommeldruck, der einer vorhersehbaren Kurve folgt. Ein Abhitzekessel bietet diesen Luxus nicht. Seine Wärmequelle ist ein Prozessrauchgas, dessen Temperatur, Durchfluss und Staubbeladung durch einen vorgeschalteten Ofen, eine Sinterlinie, eine Koksofenbatterie oder einen Konverter eingestellt werden und keiner dieser Prozesse auf die Bequemlichkeit des Kessels abgestimmt ist.
Dieser Unterschied zeigt sich direkt am Überdruckventil. Schnelle Lastwechsel erzeugen Druckschwankungen, und jeder Schwung bringt die Scheibe näher an ihren Sitzhubpunkt. Der thermische Wechsel der Trommel und des Überhitzers erzeugt eine unterschiedliche Ausdehnung, die die Einlassdüse biegt. Koksofenrauchgas enthält Teer, Staub und Schwefelverbindungen. Sintergas transportiert feinen eisenhaltigen Staub, der sich wie ein Schleifmittel verhält. Sauerstoffgeblasenes Konvertergas weist sehr hohe Temperaturen und einen intermittierenden Betrieb auf. Jeder dieser Zustände greift ein anderes Glied in der Versiegelungskette an.
Das Staubproblem wird am meisten unterschätzt. Ein Abhitzekessel, der Wärme aus einem verunreinigten Gasstrom zurückgewinnt, muss den Einlass des Überdruckventils vor der Partikelverschleppung schützen, indem das Ventil normalerweise auf der Dampfseite der Trommel bleibt, wo es hingehört, und indem sichergestellt wird, dass die vorgeschaltete Dampftrennanlage ihre Aufgabe erfüllt. Wenn die Dampfreinheit nachlässt, wird das Ventil zum letzten Filter im System und übernimmt diese Rolle mit seinem Sitz.
Unternehmen, die entwerfen und bauen Anlagen zur industriellen Abwärmerückgewinnung aus Rauchgasen Denn Kokereien, Sinter-, Metallurgie- und Chemieanlagen arbeiten täglich mit diesen Bedingungen. Ein Koksofen-Abhitzekessel zum Beispiel ist auf eine bestimmte Gaszusammensetzung, eine bestimmte Staubbeladung und ein bestimmtes Lastprofil ausgelegt, und die Spezifikation des Überdruckventils muss aus denselben Parametern abgeleitet werden und nicht von einer Standarddampftrommel kopiert werden. Die gleiche Logik gilt für das Dampfreinheitsziel, die Trommeleinbauten und die Abblaseanordnung, die letztendlich alle bestimmen, wie lange das Überdruckventil dicht bleibt.
Es gibt noch einen weiteren Faktor, der spezifisch für Abhitzekessel ist und häufig übersehen wird. Da die Wärmequelle auch dann weiterläuft, wenn der Dampfbedarf verschwindet, werden diese Kessel oft bei niedriger Last mit einem breiten Druckband betrieben, und das Überdruckventil muss eine viel größere Anzahl kleiner Druckschwankungen überstehen als ein grundlastgefeuerter Kessel. Die Ermüdung am Sitzkontaktband ist daher kumulativ und ein Inspektionsintervall nach dem Vorbild eines herkömmlichen Heizkessels wird zu lang sein.
Die Diagnose sollte einer festen Reihenfolge folgen, denn jeder Schritt beseitigt entweder eine Ursache oder weist auf die nächste Messung hin. Der häufigste Fehler besteht darin, direkt zum Ventil selbst zu springen: Teams entfernen das Ventil, finden einen markierten Sitz, läppen es, bauen es wieder ein und beobachten, wie es drei Wochen später wieder leckt, weil die eigentliche Ursache ein zu kleines Einlassrohr oder ein Gegendruckproblem am Auslass war.
Es gibt überraschend wenige Messungen, auf die es ankommt, und sie können alle mit Standard-Werkstattausrüstung durchgeführt werden. Der Trick besteht darin, sie in einer festen Reihenfolge zu betrachten und aufzuschreiben, da das Muster bei zwei oder drei Ventilen in derselben Anlage in der Regel eher ein Systemproblem als drei unabhängige Ventilausfälle erkennen lässt.
| Überprüfen | Method | Ziel | Was für eine Abweichung bedeutet |
|---|---|---|---|
| Betriebsdruck im Vergleich zum eingestellten Druck | DCS-Trend im Vergleich zum Typenschild | Betriebsdruck bei oder unter 90 Prozent des eingestellten Drucks | Ein dünner Rand, der zu Sieden und vorzeitigem Aufgehen führt |
| Druckabfall am Eingang | Am Fass und am Ventileinlass messen | Nicht mehr als 3 Prozent des eingestellten Drucks | Einlassrohr oder Düse sind zu klein dimensioniert, was zu Rattern führt |
| Es baut sich Gegendruck auf | Berechnen Sie vom Abflussrohr aus oder messen Sie während eines Hubtests | Nicht mehr als 10 Prozent des eingestellten Drucks | Auslassrohr zu klein oder verstopft, was zu instabilem Hub führt |
| Karosserie- und Motorhaubentemperatur | Infrarot-Thermometer oder Kontaktthermoelement | Innerhalb der Nenntrimmtemperatur | Falsches Besatzmaterial oder ein unerwarteter Überhitzungszustand |
| Sitzfestigkeit | Werkstattprüfstand oder Hot-Pop-Test | Keine sichtbare Leckage bei 90 Prozent des eingestellten Drucks | Sitzschäden, eingebettete Fremdkörper oder Verformungen |
| Frühling free length | Dickenmessung anhand der Zeichnung | Innerhalb der Herstellertoleranz | Entspannung nach längerem Betrieb bei erhöhter Temperatur |
| Schaftgeradheit und Führungsspiel | Messuhr auf einer Richtplatte, Sichtprüfung | Innerhalb der Zeichnungsspezifikation | Bindung, die ein vollständiges Zurücksetzen nach dem Anheben verhindert |
Die drei häufigsten Bedingungen führen zu einem Leck, das aus der Ferne ähnlich aussieht, sich aber aus der Nähe ganz anders verhält. Simmering ist ein Druckspielraumproblem. Sitzschäden sind ein mechanisches Problem. Die eingestellte Druckdrift ist ein Kalibrierungsproblem. Die richtige Reparatur für den einen ist die falsche Reparatur für den anderen, und eine Werkstatt, die einen Sitz läppt, ohne die Feder zu messen, schickt innerhalb eines Monats ein Ventil zurück, das wieder undicht ist.
Der einfachste Weg, sie zu trennen, besteht darin, zu beobachten, wie das Leck auf eine Änderung des Kesseldrucks reagiert. Ein Simmerventil verstummt, wenn der Kesseldruck um einige Prozent sinkt, da die Scheibe wieder aufsitzt, sobald die Hubkraft unter die Federkraft fällt. Ein Ventil mit Sitzschaden lässt bei jedem Druck weiterhin Dampf durch, da das Kontaktband nicht mehr durchgehend ist. Ein Ventil mit einem abweichenden Sollwert verhält sich monatelang normal und öffnet dann viel früher als auf dem Typenschild angegeben, häufig während einer routinemäßigen Inbetriebnahme.
| Charakteristisch | Köchelnd | Sitzschaden | Druckdrift einstellen |
|---|---|---|---|
| Wenn Dampf durchströmt | Nur wenn sich der Druck dem Sollwert nähert | Bei jedem Druck, einschließlich normalem Betriebsdruck | Plötzlich, nach einem Druckereignis oder einer längeren Pause |
| Ton | Hoher Pfiff, intermittierend | Stetiges Zischen, manchmal ein leises Brüllen | Normaler Pop-Sound, aber mit dem falschen Druck |
| Reaktion auf niedrigeren Kesseldruck | Leck stoppt | Das Leck geht weiter | Gilt erst beim nächsten Lift |
| Aussehen auf dem Sitz | Leichtes Polieren, keine Rillen | Radiale Erodiernut, passende Scheibenmarkierung | Sitz oft sauber und unbeschädigt |
| Frühling condition | Normalerweise innerhalb der Toleranz | Normalerweise innerhalb der Toleranz | Freie Länge unterhalb der Spezifikation |
| Richtiges Mittel | Erweitern Sie den Druckbereich und zertifizieren Sie das Ventil erneut | Sitz und Scheibe nachbearbeiten oder austauschen, erneut zertifizieren | Feder austauschen, erneut auf einem Prüfstand zertifizieren |
Ein vierter Zustand verdient Erwähnung, da er oft fälschlicherweise als Sitzschaden diagnostiziert wird. Auf dem Sitz festsitzende Ablagerungen oder Ablagerungen führen zu einem Leck, das plötzlich auftritt, normalerweise innerhalb weniger Stunden nach der Inbetriebnahme, einem Rußblaszyklus oder einer Störung der Wasserchemie. Beim Ausbau des Ventils findet man unter der Ablagerung oft die Sitzfläche nahezu intakt vor. Normalerweise reicht es aus, das Ventil zu reinigen, die Feder zu überprüfen und das Ventil erneut zu zertifizieren, sofern die stromaufwärts gelegene Quelle der Ablagerungen beseitigt wird.
Die Temperatur ist die Diagnose, die alle vier miteinander verbindet. Ein Ventil, das heißer läuft als sein Nennwert, kriecht, unabhängig davon, ob die Innengarnitur aus 13-prozentigem Chromstahl oder einer gehärteten Legierung besteht, und das Kriechen zeigt sich in einer verformten Scheibe oder einem Sitz, der nicht mehr mit der Führungsachse übereinstimmt. Wenn die Körpertemperaturwerte darauf hindeuten, dass das Ventil regelmäßig über seinem Nennbereich liegt, ist die richtige Reaktion ein Materialwechsel und nicht ein häufigeres Neuzertifizierungsintervall.
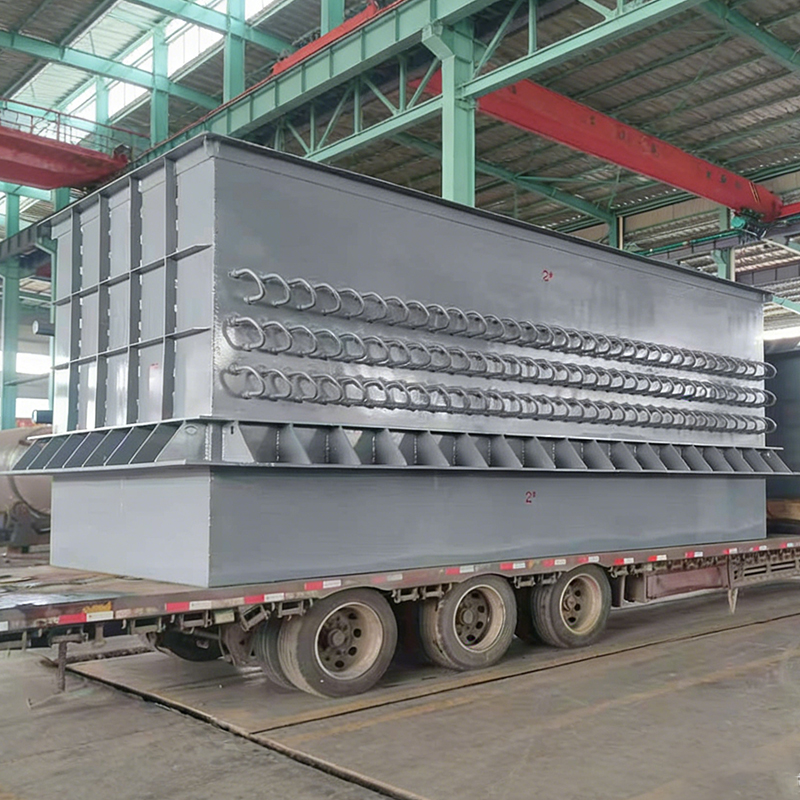
 Sintern eines Abhitzekessels am Hauptrauchgaskanal Der Sinter-Abwärmekessel am Hauptrauchgaskanal ist ein energiesparendes Gerät, das im Hauptkamin am hinteren Ende der Sintermaschine installiert wird, um das Abfallgas zurückzugewinnen... Produkt anzeigen →
Sobald das Ventil auf dem Prüfstand steht, geht es bei der Entscheidung in der Regel eher um Kosten und Lieferzeit als um die technische Machbarkeit. Die meisten Sitzschäden können repariert, die meisten Federn ausgetauscht und die meisten Karosserien neu zertifiziert werden, sofern die ursprünglichen Ausstattungs- und Kapazitätsdaten verfügbar sind. Die schwierigsten Fälle sind Ventile ohne Dokumentation, Ventile, deren Gehäuse Risse oder starke Korrosion aufweisen, und Ventile, die auf eine Weise modifiziert wurden, die nicht überprüft werden kann.
Die Durchlaufzeit ist die Variable, die die meisten Wartungsplaner überrascht. Eine Routinerunde und eine erneute Zertifizierung können in einer qualifizierten Werkstatt innerhalb weniger Tage erledigt werden. Ein vollständiger Austausch der Verkleidung durch einen neuen Sitz und eine neue Scheibe dauert normalerweise ein bis drei Wochen. Ein brandneues Ventil mit einer speziellen Innengarnitur, einem Faltenbalg und einem zertifizierten Kapazitätstest dauert in der Regel vier bis zwölf Wochen, bei einer Nickelbasislegierung sogar länger. In einer Sinterlinie, in der das Überdruckventil die letzte Barriere eines Abhitzekessels darstellt, der Wärme aus dem Hauptrauchgaskanal zurückgewinnt, muss diese Vorlaufzeit geplant und nicht erst während eines Ausfalls entdeckt werden.
Es gibt auch eine Compliance-Dimension, die in den meisten Gerichtsbarkeiten Vorrang vor den Kosten hat. Ein Sicherheitsventil an einem Kessel ist Teil der geschützten Druckgrenze und seine Kapazität, sein eingestellter Druck und seine Zertifizierung müssen rückverfolgbar sein. Ein Ventil, das ohne Prüfprotokoll repariert wurde oder dessen Feder durch ein nicht geprüftes Teil ersetzt wurde, stellt nicht nur ein Wartungsrisiko dar; Es handelt sich um ein Dokumentationsproblem, das bei der nächsten gesetzlichen Inspektion auftauchen wird.
| Zustand gefunden | Empfohlene Maßnahme | Typische Vorlaufzeit | Risiko bei Aufschub |
|---|---|---|---|
| Leichtes Polieren oder eine flache Markierung unter 0,5 mm | Sitz läppen, Dichtungen ersetzen, erneut zertifizieren und kennzeichnen | Mehrere Tage | Das Leck tritt innerhalb weniger Wochen wieder auf, wenn die vorgelagerte Trümmerquelle nicht behoben wird |
| Tiefe Erosionsrille oder eine geritzte Scheibenfläche | Sitz und Scheibe nachbearbeiten oder austauschen, erneut zertifizieren | Ein bis drei Wochen | Die Erosion beschleunigt sich und der Körper kann unreparierbar werden |
| Frühling free length out of tolerance or corroded | Ersetzen Sie die Feder durch ein zertifiziertes Teil und lassen Sie es erneut zertifizieren | Ein bis zwei Wochen | Frühes oder spätes Öffnen, Verlust der Überdruckschutzmarge |
| Risse in der Karosserie oder Motorhaube, starke Korrosion oder unbekannte Ausstattung | Ersetzen Sie das Ventil durch ein dokumentiertes Äquivalent | Vier bis zwölf Wochen | Verlust des Überdruckschutzes und Konformitätsfeststellung |
| Ventil über fünfzehn Jahre alt, ohne Reparaturhistorie | Durch ein vollständig dokumentiertes neues Ventil ersetzen | Vier bis zwölf Wochen | Kapazität und Sollwert unbekannt, wiederholte Notarbeiten |
Wie auch immer die Entscheidung ausfällt, eine Regel ist es wert, beachtet zu werden. Wenn eine Anlage ein Ersatzventil vorrätig hält, sollte das Ersatzventil in Bezug auf Einstelldruck, Kapazität und Innenausstattung mit der installierten Einheit identisch sein und nach demselben Zeitplan wie die installierten Ventile erneut zertifiziert werden. Ein Ersatzteil, das mit einer unbekannten Feder fünf Jahre lang im Lager lag, ist kein Ersatzteil; Es ist ein zweites Problem, das darauf wartet, installiert zu werden.
 Gelöteter Economizer auf Nickelbasis Gelöteter Economizer auf Nickelbasiss are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Produkt anzeigen →
Bei der Materialauswahl wird ein Problem mit dem Überdruckventil zu einem technischen Problem und nicht zu einem Wartungsproblem. Eine Garnitur, die für trockenen Sattdampf bei 200 Grad Celsius vollkommen geeignet ist, wird in überhitztem Dampf bei 400 Grad Celsius kriechen, festfressen und undicht, und das gleiche Ventil, das in einer rauchgasseitigen Umgebung installiert ist, korrodiert an der Führung und der Federkammer, lange bevor sein Sitz verschleißt.
Der Temperatureinfluss auf Federn ist am wenigsten sichtbar und wird am meisten unterschätzt. Die Federentspannung ist ein langsamer Kriechprozess, dessen Geschwindigkeit sich innerhalb des Betriebsbereichs typischer Federstähle etwa alle fünfzehn bis zwanzig Grad zusätzlicher Temperatur verdoppelt. Ein Ventil, das zwanzig Grad heißer läuft als die Konstruktionsannahme, verliert seinen Sollwert in einem Bruchteil der erwarteten Lebensdauer, und zwar leise und ohne sichtbare Anzeichen, bis der Knalldruck gemessen wird.
Korrosion folgt der gleichen Logik. Chloride und Schwefelverbindungen im Kokereigas und in einigen Sintergasströmen greifen die Edelstahlverkleidung an den Führungsflächen und am Sitzkontaktband an. Wo sich beim Anfahren Kondensat bilden kann, transportiert Nassdampf diese Verbindungen direkt zum Sitz. Sobald die Lochfraßbildung am Sitzband beginnt, kann das Ventil nicht mehr auf einer durchgehenden Kontaktlinie schließen, und kein noch so großes Läppen kann eine Oberfläche wiederherstellen, die bei laufendem Kessel chemisch angegriffen wird.
Die gleiche Materialdisziplin, die die Druckteile eines Abhitzekessels regelt, regelt auch dessen Entlastungsventilgarnitur. Geräte wie ein auf Nickel basierender gelöteter Economizer werden mit einer gelöteten, korrosionsbeständigen Oberfläche spezifiziert, gerade weil der Rauchgaspfad bei der Temperatur billigere Materialien zerstört. Das Überdruckventil am gleichen Gasweg verdient die gleiche Begründung: Wählen Sie die Innengarnitur nach der Chemie und der Temperatur, nicht nach dem Kaufpreis.
| Servicezustand | Empfohlener Besatz | Notizen |
|---|---|---|
| Trockener Sattdampf unter 250 Grad Celsius | Standardmäßiger 13-prozentiger Chrom-Edelstahl | Für die meisten Grundlast-Abhitzekessel mit Reindampf geeignet |
| Dampfen über 250 Grad Celsius mit Temperaturwechsel | Gehärtete, mit einer Kobaltlegierung versehene Scheibe und Sitz | Reduziert Abrieb und widersteht dem Drahtziehen, das auf ein kleines Leck folgt |
| Nassdampf- oder kondensatanfälliger Einsatz | Korrosionsbeständige Edelstahlverkleidung mit gehärteter Scheibe | Überprüfen the drum internals and steam purity before blaming the valve |
| Rauchgasseite oder chemisch aggressive Umgebung | Besatz auf Nickelbasis oder Legierung mit hohem Nickelgehalt | Chlorid- und Sulfidangriffe an der Führung sind die übliche Fehlerursache |
| Hohe Staubentwicklung vor dem Dampfraum | Standardgarnitur mit Faltenbalg und geschütztem Einlass | Verhindert, dass Partikel den Sitz und den Führungsspalt erreichen |
Ein Blasebalg verdient eine besondere Erwähnung, denn er löst gleich zwei Probleme. Es isoliert die Feder und das Oberteil von der Prozessflüssigkeit, was die Feder vor Korrosion schützt und verhindert, dass das Oberteil einen Tiefpunkt bildet, an dem sich Kondensat ansammelt. Es gleicht auch die Wirkung des Gegendrucks auf die Scheibe aus, was bei jedem Ventil mit einer langen Auslassleitung von Bedeutung ist. Der Nachteil besteht darin, dass ein Faltenbalg ausfallen kann und ein ausgefallener Faltenbalg Prozessflüssigkeit in das Oberteil freisetzt. Eine verräterische Verbindung an der Motorhaube ist die Standardmethode, um diesen Fehler zu erkennen, bevor er zu einem Leck an der Motorhaubenverbindung wird.
Viele Ventile, die perfekt repariert wurden, lecken innerhalb von Monaten immer noch, und die Ursache liegt fast immer in den Rohrleitungen und nicht im Ventil. Zwei Zahlen dominieren den Installationsstandard: Der Eingangsdruckabfall sollte drei Prozent des eingestellten Drucks nicht überschreiten, und der aufgebaute Gegendruck sollte zehn Prozent des eingestellten Drucks nicht überschreiten. Diese Grenzen bestehen, weil ein Überdruckventil so konstruiert ist, dass es den Druck an seinem Einlass erfasst und in eine Atmosphäre abgibt, die es überwinden kann, und beide Annahmen scheitern, wenn die Rohrleitungen falsch sind.
Ein Einlassrohr, das eine Größe kleiner ist als der Ventileinlass, ist der klassische Fehler. Es wurde ausgewählt, um auf einem überfüllten Fassdeckel Platz zu sparen, und erzeugt genau den Druckabfall, der das Ventil zum Klappern bringt. Rattern bedeutet, dass sich die Scheibe wiederholt in schneller Folge anhebt und zuschlägt, wodurch sich die Sitzfläche verformt und die Führung lockert. Ein scharfer Krümmer, der einige Durchmesser stromaufwärts installiert ist, hat einen ähnlichen Effekt, da die dadurch erzeugten Turbulenzen eine ungleichmäßige Druckverteilung über die Einlassdüse erzeugen.
Auf der Auslassseite treten die Fehler noch häufiger auf, da sie weniger sichtbar sind. Eine Abflussleitung mit Tasche sammelt Kondenswasser, das sich auf dem Sitz absetzt und diesen angreift. Ein langer Auslassverteiler, der mit anderen Ventilen geteilt wird, kann einen Gegendruck deutlich über der Zehn-Prozent-Grenze entwickeln, wenn mehrere Ventile gemeinsam anheben. Und ein dem Entlastungsventil vorgeschaltetes Absperrventil ohne Vorrichtung zur Verriegelung im offenen Zustand ist eine Einladung für jemanden, es während einer Wartungskampagne zu schließen und zu vergessen, es wieder zu öffnen.
| Fehler | Wirkung | Korrektur |
|---|---|---|
| Einlassrohr kleiner als der Ventileinlass | Druckabfall über drei Prozent, was zu Rattern führt | Erhöhen Sie das Rohr um eine Größe über dem Ventileinlass |
| Scharfer Winkel in der Nähe des Ventileinlasses | Turbulenzen und ungleichmäßige Belastung der Scheibe | Vor dem Ventil eine gerade Strecke mit mehreren Durchmessern vorsehen |
| Auslassleitung mit Tasche oder ohne Abfluss | Kondensat sammelt sich und korrodiert den Sitz | Am tiefsten Punkt der Abflussleitung entleeren |
| Gemeinsamer Auslasskopf mit mehreren Ventilen | Beim gleichzeitigen Heben baut sich zu viel Gegendruck auf | Dimensionieren Sie den Verteiler für den kombinierten Nenndurchfluss aller Ventile |
| Absperrventil ohne Öffnungssperre | Das Ventil wurde versehentlich isoliert | Bauen Sie ein verriegeltes Ventil oder eine Sollbruchstiftanordnung ein |
| Überdruckventil als Druckregelgerät | Wiederholtes Anheben und schneller Sitzverschleiß | Installieren Sie einen geeigneten Druckregelkreis und lassen Sie das Überdruckventil geschlossen bleiben |
| Auslassrohr vom Ventilkörper getragen | Düsenbelastungen verformen den Körper und die Führung | Stützen Sie das Rohr unabhängig vom Ventil ab |
Ein weiterer Einbaupunkt ist einen Satz wert, weil er bei Nachrüstungsarbeiten so oft übersehen wird. Wenn ein Abhitzekessel zu einem bestehenden Dampfsystem hinzugefügt wird, wird der Einstelldruck des Überdruckventils manchmal von der alten Trommel übernommen, ohne ihn erneut mit dem neuen maximal zulässigen Arbeitsdruck und dem neuen Betriebsdruckband zu vergleichen. Das Ergebnis ist ein Ventil, das für das alte System technisch korrekt ist und für das neue chronisch brodelt.
Der Zustand des Überdruckventils verschlechtert sich nicht linear, und dieser Umstand wirkt sich direkt auf die Inspektionsintervalle aus. In den ersten Monaten nach einer Überholung ist das Ventil in bestem Zustand, der Einstelldruck liegt im Toleranzbereich und der Sitz ist frisch geläppt. Mit der Zeit laufen drei Prozesse parallel ab: Die Feder kriecht und verliert an freier Länge, das Sitzkontaktband sammelt Ablagerungen und die Anzahl der Druckausschläge summiert sich als Ermüdung an der Kontaktlinie. Nichts davon ist von außerhalb des Ventils sichtbar und alle drei werden durch Staub, Temperatur und Zyklen beschleunigt.
Die folgenden Kurven stellen diese kombinierte Verschlechterung als Leckschwereindex dar, von einem sauberen und stabilen Dampfbetrieb am unteren Ende bis zu einem Abhitzekesselbetrieb mit hoher Temperatur, hoher Korrosion und stark zyklischer Abwärme am oberen Ende. Der Index ist keine Codeanforderung; Es ist ein Planungstool, das zeigt, warum ein einzelnes Intervall für jedes Überdruckventil in einer Anlage in der einen oder anderen Richtung immer falsch ist. Ein Ventil an einem sauberen Grundlastfass und ein Ventil an einem Koksofen-Rauchgaskessel sollten keinen gemeinsamen Wartungskalender haben. Nach dem ersten Jahr vergrößert sich der Unterschied deutlich, und im zweiten Jahr ist die Kluft zwischen den beiden Diensten groß genug, um die gesamte Inspektionsstrategie zu ändern. Betrachten Sie das Diagramm als Vergleich des relativen Risikos, nicht als absolute Vorhersage.
Die erste Beobachtung aus dem Diagramm ist, dass alle drei Dienste nahe beieinander beginnen. In den ersten drei Monaten ist der Unterschied zwischen einer sauberen Dampftrommel und einem Koksofen-Rauchgaskessel auf dem Index nahezu unsichtbar, denn ein frisch geläppter Sitz und eine neue Feder verhalten sich unabhängig von der Umgebung gut. Aus diesem Grund erscheint ein direkt nach einer Generalüberholung gewähltes Wartungsintervall in der Regel ausreichend und wird in der Regel zu weit verlängert.
Die zweite Beobachtung betrifft die Trennung der Kurven. Zwischen sechs und zwölf Monaten liegt der saubere Service immer noch deutlich unter einem Drittel des Indexes, während der heiße und korrosive Service bereits über vierzig geklettert ist. Dazwischen liegt der Hochstaubdienst. Dies ist der Punkt, an dem die meisten Anlagen das Leck entdecken, weil es hörbar oder sichtbar geworden ist.
Die dritte Beobachtung ist die Form der gestrichelten Kurve. Es flacht nicht ab. Nach 18 Monaten nähert sie sich dem oberen Ende der Skala, was die Tatsache widerspiegelt, dass Robbenschäden, wenn sie einmal begonnen haben, sich von selbst verschlimmern. Der Dampfstrahl erodiert den Sitz, der erodierte Sitz lässt mehr Dampf durch und der Prozess beschleunigt sich. Es gibt keinen natürlichen Wiederherstellungspunkt, was bedeutet, dass eine aufgeschobene Überholung keine Arbeit spart; Es wandelt einen Läppvorgang in einen Schnittersatz um.
Die vierte Beobachtung betrifft die Lücke zwischen der oberen und unteren Kurve nach 24 Monaten. Es sind mehr als fünfzig Indexpunkte, was in der Praxis den Unterschied zwischen einem Ventil, das geläppt und erneut zertifiziert werden kann, und einem Ventil ausmacht, das einen neuen Sitz und eine neue Scheibe benötigt. Eine Anlage, die ein Intervall für beide Dienste anwendet, verschwendet entweder Geld für unnötige Überholungen von Ventilen für sauberen Betrieb oder nimmt wiederholte Ausfälle von Ventilen für aggressiven Betrieb in Kauf.
Die fünfte Beobachtung betrifft die Auswirkung einer einzelnen Druckabweichung. Die Kurven sind glatt, da sie das durchschnittliche Verhalten vieler Ventile darstellen, einzelne Ventile zeigen jedoch sprunghafte Änderungen nach einer Störung der Wasserchemie, einer Rußblaskampagne oder einem Lastwechsel. Ein Ventil, das auf dem Index bei zwanzig steht, kann in einer einzigen Woche auf vierzig springen. Aus diesem Grund sollte das Intervall als Maximum betrachtet und mit einer ereignisgesteuerten Inspektionsregel kombiniert werden.
Praktisch gesehen unterstützt das Diagramm drei Planungsentscheidungen. Stellen Sie das Intervall anhand des Servicezustands und nicht anhand des Kalenderjahres ein. Behandeln Sie alle Chemie-, Last- oder Startereignisse als Auslöser für eine frühere Inspektion der betroffenen Ventile. Und halten Sie mindestens ein vollständig zertifiziertes Ersatzventil bereit, das zu den Ventilen für den aggressiven Einsatz passt, denn mit diesen Ventilen haben Sie nicht die vier bis zwölf Wochen Zeit, die ein neues Ventil benötigt.
| Servicezustand | Inspektionsintervall | Aktivität |
|---|---|---|
| Sauberer, stabiler Dampfservice | Bis zu 24 Monate | Poptest, Sitzinspektion, Neuzertifizierung und Neukennzeichnung |
| Zyklischer Abhitzekessel mit Reingas | 12 Monate | Pop-Test, federfreie Längenprüfung, Neuzertifizierung |
| Abgasreinigung mit hohem Staubgehalt | 12 Monate or every major shutdown | Pop-Test, Sitzinspektion, Prüfung der vorgelagerten Schmutzquelle |
| Betrieb mit heißem Koksofen oder Konvertergas | 12 Monate | Pop-Test, Federprüfung, Beurteilung des Trimmzustands |
| Korrosiver, nasser oder zyklischer Einsatz | 6 bis 12 Monate | Pop-Test, Trimm- und Führungsinspektion, Faltenbalg-Dichtheitsprüfung |
Die meisten undichten Überdruckventile lassen sich auf eine Spezifikationsentscheidung zurückführen, die Jahre vor dem ersten Leck getroffen wurde. Das Ventil wurde für den falschen Fall dimensioniert, die Innengarnitur wurde anhand einer Preisliste und nicht anhand der Gaszusammensetzung ausgewählt, oder die Einlassleitung wurde von jemandem gezeichnet, der das Datenblatt des Ventils nie gesehen hatte. Eine kurze Reihe von Fragen in der Beschaffungsphase verhindert das meiste.
Die Fragen lassen sich naturgemäß in zwei Gruppen unterteilen. Eine Gruppe gehört dem Kesselhersteller oder dem EPC-Auftragnehmer an, der den Abhitzekessel und seine Druckteile liefert, da sie die Trommelanordnung, die Dampfreinheit und die Rohrleitungen rund um das Ventil kontrollieren. Die andere Gruppe gehört zu den Überdruckventillieferanten, denn sie kontrollieren die Innengarnitur, die Zertifizierung und den Kapazitätstest. Beide Gruppen müssen antworten und die Antworten müssen miteinander übereinstimmen, bevor die Ausrüstung gebaut wird.
| Fragen an den Kesselhersteller oder EPC-Auftragnehmer | Fragen an den Lieferanten des Überdruckventils |
|---|---|
| Für welchen maximal zulässigen Arbeitsdruck und Betriebsdruckbereich ist die Trommel ausgelegt, und welcher Einstelldruckspielraum bleibt dadurch bestehen? | Welche zertifizierte Kapazität und welcher eingestellte Druck werden auf dem Typenschild eingeprägt und welcher Code lautet? |
| Welche Dampfreinheit wird am Trommelaustritt garantiert und welche Abscheideausrüstung unterstützt diese Garantie? | Welches Innengarniturmaterial wird für die angegebene Temperatur, Überhitzung und Gaschemie angeboten? |
| Welche Einlass- und Auslassrohrgrößen gibt es und welchen Druckabfall und Gegendruck erzeugen sie bei Nenndurchfluss? | Ist ein Faltenbalg eingebaut und ist die Motorhaube mit einem Kontrollanschluss ausgestattet? |
| Wie verhält sich der Kessel beim Anfahren, bei geringer Last und bei Lastschwankungen und mit wie vielen Druckschwankungen pro Jahr ist zu rechnen? | Was ist das empfohlene Rezertifizierungsintervall für diesen Service und welche Anforderungen stellt die Garantie? |
| Welche Ersatzventilstrategie sieht das Projekt vor und ist das Ersatzventil mit den installierten Einheiten identisch? | Welche Dokumentation liegt jedem Ventil bei und welche Vorlaufzeit gilt für eine Ersatzgarnitur oder ein Ersatzventil? |
Zwei dieser Fragen haben mehr Gewicht als die anderen. Die eingestellte Druckspanne bestimmt, ob das Ventil köchelt, und die Auswahl der Trimmung bestimmt, ob es korrodiert oder kriecht. Wenn die Antworten auf diese beiden Fragen vage sind, lohnt es sich, vor der Unterzeichnung der Bestellung noch einmal nachzufragen, denn die Korrektur einer dieser beiden Fragen nach der Inbetriebnahme bedeutet gleichzeitig die Bezahlung eines neuen Ventils und einen ungeplanten Ausfall.
Es lohnt sich auch, bereits in der Beschaffungsphase festzulegen, wer für die Berechnung des Überdruckventils verantwortlich ist. Bei vielen Projekten liefert der Kesselhersteller die Trommel und der Lieferant des Überdruckventils das Ventil, und keine der Parteien ist Eigentümer der Berechnung, die beide verbindet. Aus dieser Lücke entstehen überdimensionierte Einlässe, unterdimensionierte Auslassleitungen und nicht übereinstimmende Einstelldrücke.
Ein Überdruckventil an einem Kessel ist eine zertifizierte Druckkomponente, und die Unterlagen sind Teil der Komponente. Auf dem Typenschild sind der eingestellte Druck, die zertifizierte Kapazität, die Trimmbezeichnung und der Codestempel angegeben. Das Prüfzertifikat dokumentiert den tatsächlichen Knall- und Rücksetzdruck, bevor das Ventil die Werkstatt verließ. Das Reparaturprotokoll zeigt, wer daran gearbeitet hat, was ersetzt wurde und wann es erneut zertifiziert wurde. Wenn eines dieser Dokumente fehlt, wird das Ventil unabhängig von seiner Leistung zur Haftung.
Die praktische Konsequenz besteht darin, dass Reparaturarbeiten einer Werkstatt überlassen werden sollten, die ein rückverfolgbares Zertifikat ausstellen kann, und dass Federn, Scheiben und Sitze durch Teile ersetzt werden sollten, die anhand der Originalspezifikation identifiziert werden können. Eine Feder, die von einer unbekannten Quelle gekauft und eingebaut wurde, weil sie in die Motorhaube passt, ist eine eingestellte Druckänderung, die niemand aufgezeichnet hat. Bei der nächsten gesetzlich vorgeschriebenen Inspektion wird diese Lücke zuerst entdeckt.
Hersteller, die Kessel, Druckbehälter und Wärmerückgewinnungsgeräte nach ASME- und Haushaltsdruckbehälterstandards bauen, arbeiten routinemäßig mit dieser Dokumentationsdisziplin Qualitätskontrollverfahren hinter Druckgeräten sind in der Regel daran erkennbar, wie gründlich die eingestellten Druck-, Trimm- und Leistungsdaten mit dem Gerät übermittelt werden. Wenn ein Projektteam einen Kesselhersteller oder -lieferanten auswählt, ist die Bereitschaft, die Berechnung des Überdruckventils, die Trimmspezifikation und die Zertifizierungsunterlagen bereitzustellen, einer der zuverlässigsten Indikatoren dafür, wie der Rest der Druckgrenze gebaut wurde.
Es gibt auch eine Trainingsdimension, die fast nichts kostet und großen Schaden verhindert. Bediener sollten sich darüber im Klaren sein, dass es sich bei dem Hubhebel um ein Testgerät und nicht um eine Entlüftung handelt und dass ein Ventil, das im schmutzigen Betrieb manuell angehoben wurde, möglicherweise nicht wieder richtig positioniert wird. Wartungsteams sollten wissen, dass ein brodelndes Ventil eine Warnung und kein Ärgernis ist. Und jeder sollte wissen, dass das Verschließen oder Verschließen eines Überdruckventils niemals eine akzeptable vorübergehende Maßnahme ist, egal in welcher Anlage und unter welchem Produktionsdruck.
Die Lösung eines Problems mit der Undichtigkeit eines Kesselsicherheitsventils ist einfach, sobald die Reihenfolge klar ist, und die Reihenfolge ändert sich selten zwischen den Anlagen. Beginnen Sie mit den Zahlen, dann mit dem Ventil, dann mit dem System. Eine Anlage, die die folgenden Schritte befolgt, wird normalerweise feststellen, dass das zweite Leck weitaus unwahrscheinlicher ist als das erste.
Die umfassendere Lehre ist, dass ein Überdruckventil ein Spiegel des Systems ist, das es schützt. Ein Ventil, das wiederholt leckt, verrät Ihnen etwas über die Dampfqualität, das Rohrleitungsdesign, die Druckregelung oder die Materialauswahl – und das sind alles Entscheidungen, die lange vor der Installation des Ventils getroffen wurden. Reparieren Sie das Ventil und Sie lösen das heutige Problem. Reparieren Sie die damit verbundenen Bedingungen und Sie lösen die nächsten fünf Jahre davon.
Für Anlagen, in denen Abhitzekessel mit Kokereigas, Sinterrauchgas, Konvertergas oder anderen schwierigen Strömen betrieben werden, gilt auf der Geräteebene das gleiche Prinzip. Ein Kessel, der auf der Grundlage der tatsächlichen Gaszusammensetzung, der tatsächlichen Staubbeladung und des tatsächlichen Lastprofils konzipiert ist und über eine Überdruckventilspezifikation verfügt, die von denselben Parametern abgeleitet wird, hält seine Ventile viel länger dicht als ein Standardgerät mit einem an der Trommel angeschraubten Standardventil.
Wir verhelfen Ihnen zum Erfolg.

Maqiao North High-Tech-Industrie-Agglomerationszone, Stadt Jingjiang, Stadt Taizhou, Provinz Jiangsu

+86-18752676699 / +86-13961025664
 Previous