Abwärmerückgewinnungseinheit für Hochtemperatur-Rauchgas aus einem mit Sauerstoff betriebenen Vergaser Custom
Zuhause / Produkte / Abwärmerückgewinnungseinheit für Hochtemperatur-Rauchgas aus einem mit Sauerstoff betriebenen Vergaser
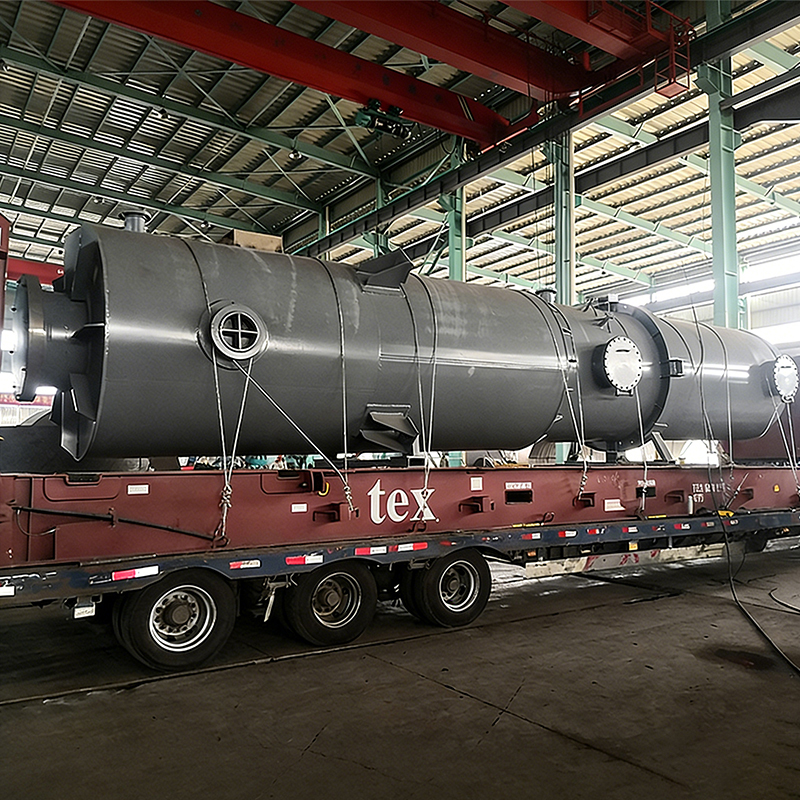
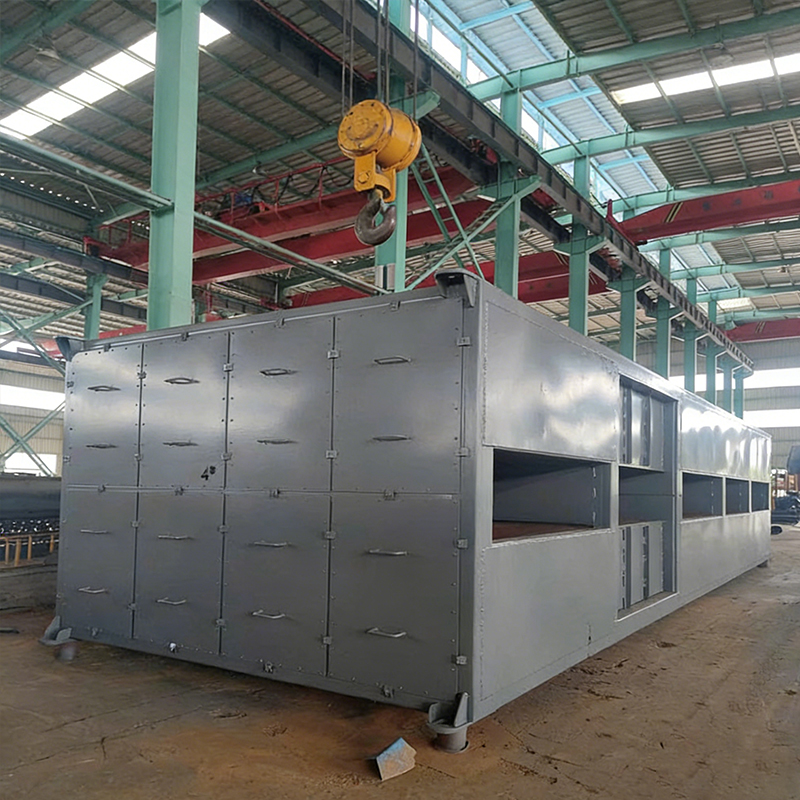
Abwärmerückgewinnungseinheit für Hochtemperatur-Rauchgas aus einem mit Sauerstoff betriebenen Vergaser
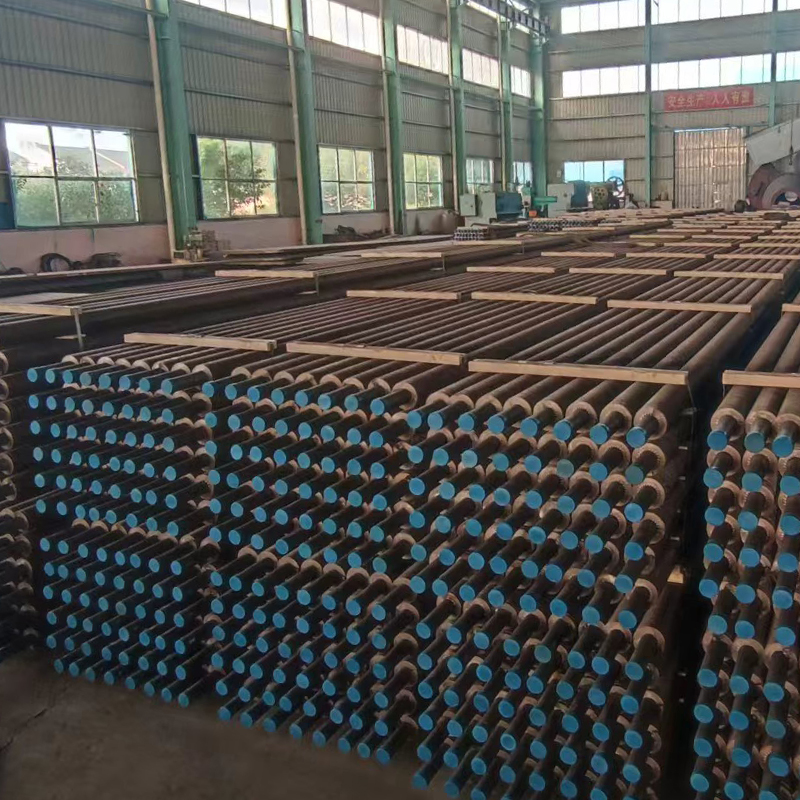
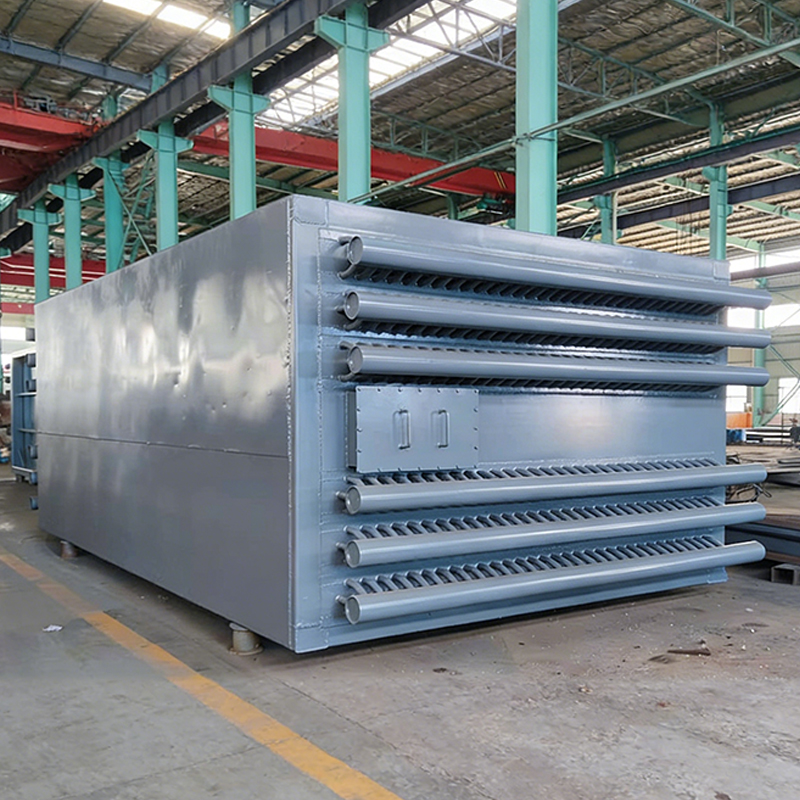
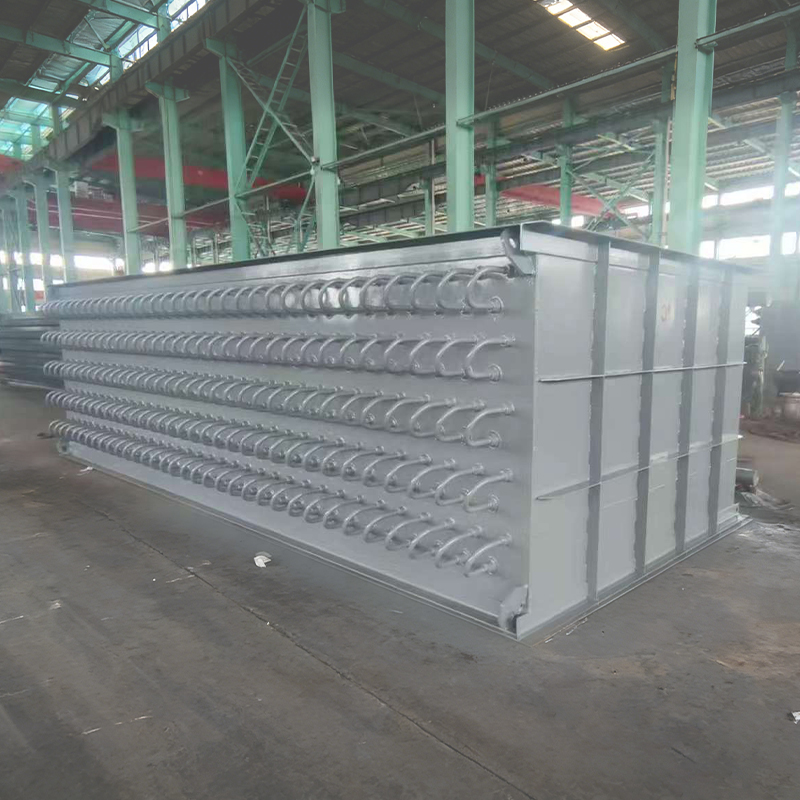
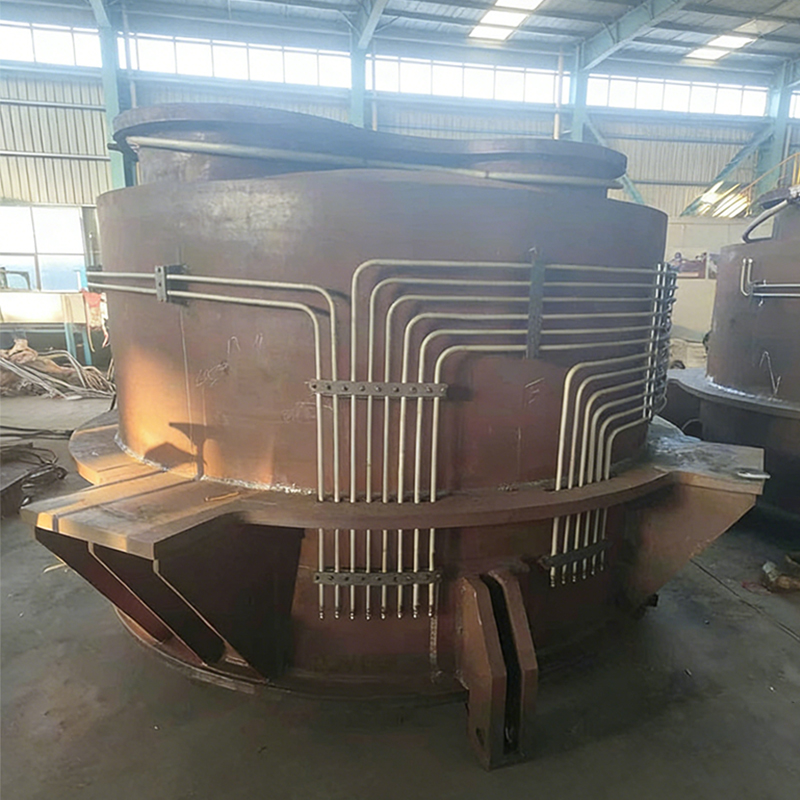
Die Abwärmerückgewinnungseinheit für Hochtemperatur-Rauchgas aus einem mit Sauerstoff geblasenen Vergaser ist ein System, das speziell für die Rückgewinnung der Wärmeenergie aus dem von einem Oxidationsofen erzeugten Rauchgas mit extrem hoher Temperatur (typischerweise über 800 °C) entwickelt wurde. Es wandelt die Abwärme des Rauchgases über verschiedene Wärmetauscher in Dampf oder Strom um und verbessert so die Energieeffizienz des gesamten Prozesses erheblich sowie die Emissionen und Betriebskosten.
Eigenschaften: Hochtemperaturbeständiges Design: Die Wärmetauscherelemente bestehen aus hochtemperaturbeständigen Legierungsmaterialien (z. B. Edelstahl 310S, Inconel-Legierung usw.) oder Keramikmaterialien, die der Reinigung von Hochtemperatur-Rauchgasen bei 800–1200 °C über längere Zeiträume standhalten und Verformung, Korrosion oder Oxidation bei hohen Temperaturen vermeiden. Staubbeständig/Anti-Koks-Anpassungsfähigkeit: Um dem hohen Staubgehalt und potenziellen Verkokungskomponenten im Rauchgas der Reinsauerstoffvergasung entgegenzuwirken, werden die Wärmetauscherkanäle mit großen Öffnungen und geringem Widerstand ausgelegt oder mit Online-Reinigungsvorrichtungen (z. B. gepulstes Rußblasen und mechanisches Klopfen) ausgestattet, um die Auswirkungen von Staubansammlung und Verkokung auf die Effizienz des Wärmetauschers zu reduzieren. Hocheffiziente Wärmeaustauschstruktur: Eine optimierte Anordnung der Wärmetauscherflächen (z. B. versetzte Rohrbündel und Lamellenwärmetauscher) vergrößert die Wärmeübertragungsfläche und verbessert den Wärmeübertragungskoeffizienten, wodurch der Wärmeverlust verringert und eine ausreichende Wärmeaufnahme aus dem Rauchgas sichergestellt wird. Starke Systemanpassungsfähigkeit: Die strukturellen Abmessungen und das Schnittstellendesign entsprechen dem Rauchgasemissionsvolumen und den Druckparametern des Reinsauerstoffvergasungsofens und ermöglichen eine nahtlose Integration in das Vergasungssystem, ohne den normalen Betrieb der Hauptausrüstung zu beeinträchtigen. Einige Modelle unterstützen ein modulares Design für einfache Installation, Wartung und Erweiterung. Hohe Betriebsstabilität: Ausgestattet mit Temperatur- und Drucküberwachungsgeräten kann es den Wärmeaustauschstatus von Rauchgas und Medium in Echtzeit überwachen und so Geräteausfälle aufgrund von Übertemperatur oder Überdruck vermeiden; Die luftdichte Dichtungsstruktur verhindert, dass Rauchgas austritt oder Luft eindringt, wodurch die Vergasungseffizienz beeinträchtigt wird.
Kernanwendungsbereiche: Kohlechemische Industrie: Wird zur Herstellung von Methanol, synthetischem Ammoniak, Olefinen, Wasserstoff usw. verwendet. Der zurückgewonnene Dampf treibt hauptsächlich große Kompressoren an und erfüllt Prozessanforderungen, was ihn zu einer Kernkomponente zur Reduzierung des Energieverbrauchs macht. Kombinierte Erzeugungssysteme: Flexibel, gleichzeitige Bereitstellung von Strom und Dampf für die Stromerzeugung und die Produktion chemischer Produkte, wodurch eine kaskadierte Energienutzung erreicht wird. Aufstrebende Bereiche: Biomasse-/Abfallvergasung: Wird zur Herstellung grüner Kraftstoffe oder zur Stromerzeugung verwendet. Wasserstoffproduktion gekoppelt mit Kohlenstoffabscheidung und -speicherung (CCUS): Stellt Energie für energieintensive Kohlenstoffabscheidungsprozesse bereit und senkt deren Kosten.
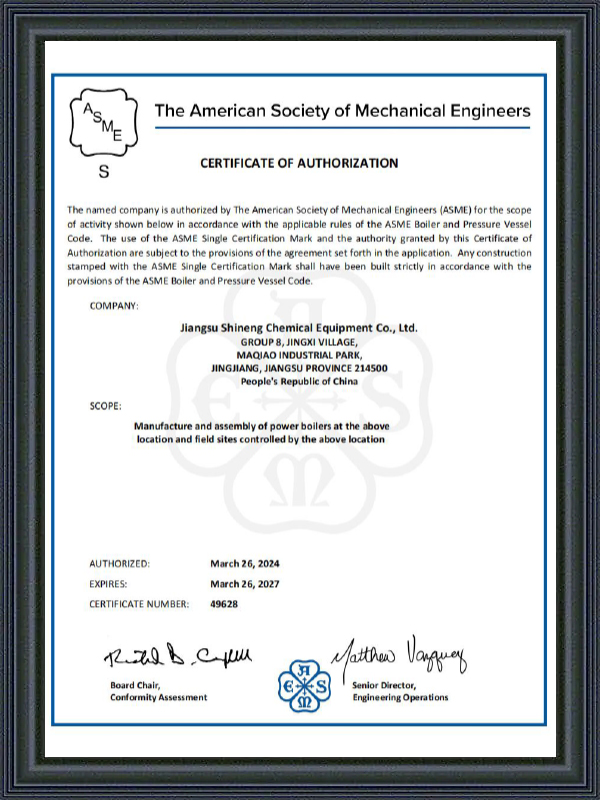
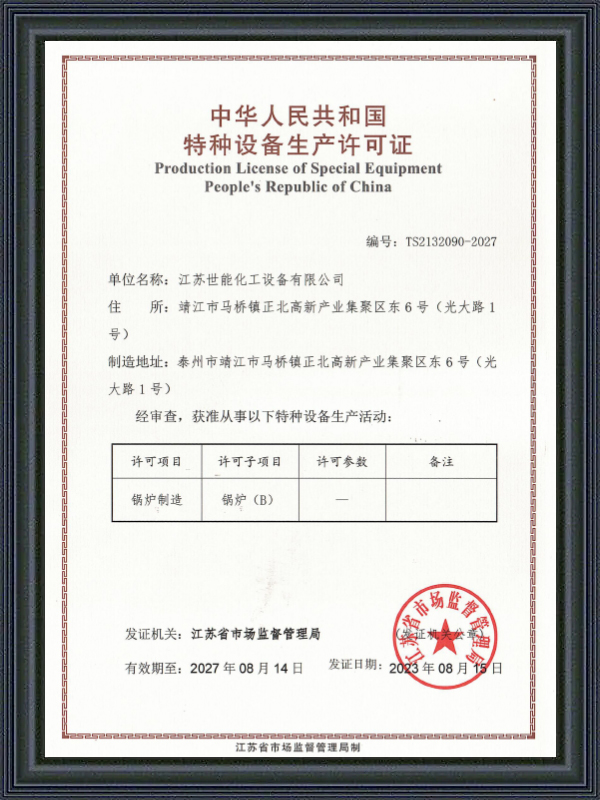
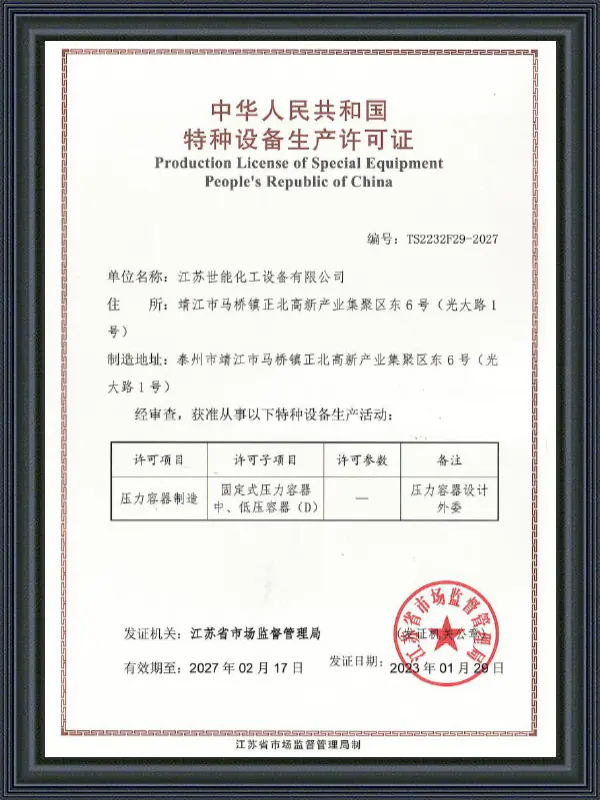
As China flue gas recovery unit manufacturer and waste heat recovery system supplier, Jiangsu Shineng Chemical Equipment Co., Ltd, founded in 2005, the company specializes in the R&D and manufacturing of flue gas waste heat recovery systems and chemical equipment, possessing comprehensive in-house capabilities spanning from heat pipe development and nickel-based brazing to pressure vessel fabrication. Our products are widely used in coal chemical, metallurgy, power generation, and synthetic ammonia industries, and have been exported to overseas markets.
Eine Pfütze unter dem Gehäuse eines Industriekessels ist selten nur ein Sanitärproblem. Bei einem 60-t/h-Abhitzekessel für Koksofenrauchgas weist Wasser, das entlang einer Gehäusenaht auftritt, normalerweise auf eines von drei Dingen hin: eine fehlerhafte Rohr-zu-Rohrboden-Schweißung, ein verd...
Undichtes Kessel-Sicherheitsventil: Die kurze Antwort vor den Details Wenn ein Kessel-Sicherheitsventil undicht ist, betrachten Sie es als einen Defekt an der Druckgrenze und nicht als ein Ärgernis für die Haushaltsführung. Das Ventil ist die letzte mechanische Barriere zwischen einem un...
Warum ein Kessel-PRV undicht ist: Die Schlussfolgerung zuerst Um drei Uhr morgens breitet sich eine warme Pfütze auf dem Boden unter einem Boiler aus, der am Vortag noch einwandfrei lief. Die natürliche Reaktion besteht darin, anzunehmen, dass das Ventil ausgefallen ist, und einen Ersatz...
1. Was ist ein Hochtemperatur-Abwärmerückgewinnungskessel?
A Hochtemperatur-Abwärmerückgewinnungskessel (WHB) ist ein industrielles Wärmetauschersystem, das dazu dient, Rauchgas mit hoher Temperatur – typischerweise über 800 °C –, das von Sauerstoffvergasern und underen Industrieöfen erzeugt wird, aufzufangen und in nutzbaren Dampf oder Strom umzuwandeln. Als entscheidender Bestandteil der Abgaswärmerückgewinnungssystem Dadurch können Anlagen in der Kohlechemie-, Metallurgie- und Energieerzeugungsindustrie Energieverschwendung und Betriebskosten drastisch reduzieren. Die Wärmerückgewinnungskessel liegt an der Schnittstelle zwischen Energieeffizienz und Umweltverantwodertung und ist damit eine unverzichtbare Lösung für moderne Industrieprozesse.
Nach Angaben der Internationalen Energieagentur (IEA) Energieeffizienz 2023 ) machen industrielle Prozesse etwa 37 % des weltweiten Energieverbrauchs aus, wobei ein erheblicher Teil als Abwärme verloren geht. Einsatz eines effektiven industrielle Abwärmerückgewinnung Eine Lösung wie ein chinesischer Hochtemperatur-WHB kann 60–80 % der sonst verlorenen Wärmeenergie zurückgewinnen, was sich direkt in einem geringeren Kraftstoffverbrauch und reduzierten CO2-Emissionen niederschlägt.
Dieses horizontale Balkendiagramm veranschaulicht die geschätzten Abwärmerückgewinnungsraten, die mit moderner Technologie in fünf großen Industriesektoren erreichbar sind Abgaswärmerückgewinnungssystems . Die kohlechemische Industrie liegt mit etwa 78 % an der Spitze, was vor allem auf die stabile Rauchgasproduktion bei hohen Temperaturen von Sauerstoffvergasern zurückzuführen ist. Metallurgie und Energieerzeugung weisen ebenfalls ein großes Potenzial auf und erreichen 65 % bzw. 70 % und profitieren von kontinuierlichen Abgasströmen mit hohem Volumen. Synthetische Ammoniakprozesse erreichen etwa 60 %, eingeschränkt durch variablere Betriebsbedingungen. Die Biomassevergasung ist zwar eine aufstrebende Anwendung, weist jedoch bereits ein Rückgewinnungspotenzial von 53 % auf, das sich mit der Weiterentwicklung der Technologie voraussichtlich noch verbessern wird. Diese Zahlen spiegeln den greifbaren Wert eines gut gestalteten Produkts wider industrielle Abwärmerückgewinnung Die Infrastruktur bietet vielfältige Anwendungen.
2. Kernmerkmale von Hochtemperatur-WHB für sauerstoffgeblasene Vergaser
Die Abwärmerückgewinnungseinheit für Hochtemperatur-Rauchgas aus einem mit Sauerstoff betriebenen Vergaser wurde für die anspruchsvollsten thermischen Umgebungen in der modernen Industrie entwickelt. Seine Designphilosophie konzentriert sich auf Haltbarkeit, Effizienz und nahtlose Integration – die drei Säulen, die ein zuverlässiges Gerät ausmachen Wärmerückgewinnungskessel im industriellen Dauerbetrieb.
(1) Hochtemperaturbeständiges Design
Wärmetauscherelemente werden aus hochtemperaturbeständigen Legierungsmaterialien hergestellt, darunter Edelstahl 310S und Inconel-Legierung oder keramische Materialien, die einer kontinuierlichen Rauchgasreinigung bei 800–1200 °C standhalten. Diese Materialkonstruktion verhindert Verformung, Korrosion und Oxidation selbst unter anhaltender extremer thermischer Belastung – eine entscheidende Voraussetzung für jede zuverlässige Lösung China Hochtemperatur-WHB .
(2) Anpassungsfähigkeit gegenüber Staub und Verkokung
Das Rauchgas der reinen Sauerstoffvergasung weist hohe Staubfrachten und potenzielle Verkokungsbestandteile auf. Die Rauchgasrückgewinnungsanlage Behebt dieses Problem mit Wärmeaustauschkanälen mit großer Öffnung und geringem Widerstand in Kombination mit Online-Reinigungsgeräten wie Impuls-Rußbläsern und mechanischen Klopfern, um über längere Betriebszyklen hinweg eine konstante Wärmeübertragungseffizienz aufrechtzuerhalten.
(3) Hocheffiziente Wärmeaustauschstruktur
Optimierte Anordnungen der Wärmeaustauschflächen – einschließlich versetzter Rohrbündel und Lamellenwärmeaustausch – maximieren die Übertragungsfläche und verbessern den Wärmeübertragungskoeffizienten. Dieser strukturelle Vorteil ermöglicht die Rauchgasrückgewinnungssystem um mehr Wärme aus dem Rauchgasstrom zu absorbieren, Wärmeverluste zu minimieren und die Dampf- oder Stromproduktion zu maximieren.
(4) Starke Systemanpassungsfähigkeit und Betriebsstabilität
Strukturabmessungen und Schnittstellendesign sind auf das Rauchgasemissionsvolumen und die Druckparameter spezifischer Vergasungsöfen abgestimmt und ermöglichen so eine nahtlose Integration ohne Unterbrechung des Hauptanlagenbetriebs. Eine Temperatur- und Drucküberwachung in Echtzeit, kombiniert mit luftdichten Dichtungsstrukturen, gewährleistet dies Abwärmerückgewinnungseinheit arbeitet sicher unter dynamischen Prozessbedingungen.
Funktion
Spezifikation / Technologie
Profitieren
Material
310S Edelstahl / Inconel
Hält kontinuierlich 800–1200 °C stand
Reinigungssystem
Pulsierendes Rußblasen / mechanisches Klopfen
Hält die Effizienz auch bei hoher Staubbelastung aufrecht
Wärmetauscher-Layout
Versetzte Rohrbündel/Rippenoberflächen
Maximiert den Wärmeübertragungskoeffizienten
Überwachung
Echtzeit-Temperatur- und Drucksensoren
Verhindert Übertemperatur-/Überdruckfehler
Installation
Modulare Designoption
Vereinfachte Wartung und Skalierbarkeit
Tabelle 1: Technische Kernmerkmale der Hochtemperatur-Abwärmerückgewinnungseinheit für sauerstoffbetriebene Vergaser
Dieses Radardiagramm bietet einen mehrdimensionalen Vergleich der wichtigsten Leistungsmerkmale des Hochtemperaturbereichs Abwärmerückgewinnungseinheit . Die Betriebsstabilität erhält mit 4,9 von 5,0 die höchste Punktzahl, was die robuste Echtzeitüberwachung und das luftdichte Dichtungsdesign des Systems widerspiegelt. Der Wärmewiderstand liegt dicht bei 4,8 und unterstreicht die Fähigkeit hochwertiger Legierungsmaterialien, extremen Temperaturumgebungen standzuhalten, wie sie bei Betrieben von Sauerstoffblasvergasern auftreten. Die Wärmeaustauscheffizienz (4,7) und die Staubbeständigkeit (4,5) unterstreichen die Optimierung des Geräts für reale Industriebedingungen, in denen Verschmutzung und Verkokung ständige betriebliche Herausforderungen darstellen. Die Systemanpassungsfähigkeit bei 4.4 spiegelt die modulare Architektur wider, die verschiedene Vergaserkonfigurationen unterstützt, von Kohlechemieanlagen bis hin zu neuen Biomasse- und Wasserstoffproduktionsanlagen. Zusammengenommen bestätigen diese fünf Dimensionen, dass die WHR-Kessel ist auf umfassende industrielle Leistung ausgelegt, anstatt in einem Bereich auf Kosten anderer hervorzustechen.
3. Kernanwendungsbereiche des Abwärmerückgewinnungssystems
Die versatility of a well-designed Rauchgasrückgewinnungssystem bedeutet, dass sich seine Vorteile auf mehrere Industriebereiche erstrecken. Im Folgenden sind die primären Anwendungsumgebungen aufgeführt, in denen die Rückgewinnung der Abwärme von Vergasern Einheit liefert die größte Wirkung.
(1) Kohlechemische Industrie
In Kohlechemieanlagen, die Methanol, synthetisches Ammoniak, Olefine und Wasserstoff produzieren, ist die Kohlechemie WHB spielt eine zentrale Rolle. Rückgewonnener Dampf treibt in erster Linie große Kompressoren an und deckt den Prozesswärmebedarf, wodurch er einen wesentlichen Beitrag zur Reduzierung des Gesamtenergieverbrauchs leistet. Branchendaten deuten darauf hin, dass der Einsatz eines effektiven Abgaswärmerückgewinnung Das System in kohlechemischen Prozessen kann die Gesamtenergiekosten um 15–25 % senken (China National Coal Association, 2022).
(2) Kraft-Wärme-Kopplung
Kombinierte Erzeugungssysteme nutzen die WHR-Kessel um gleichzeitig Strom und Dampf zu liefern und so eine kaskadierte Energienutzung zu erreichen. Diese Dual-Output-Konfiguration ist besonders wertvoll für Anlagen, die die Energiebilanz integrierter Chemie- und Energieproduktionssysteme optimieren möchten.
(3) Biomasse- und Abfallvergasung
Neue Anwendungen in der Biomasse- und Abfallvergasung erweitern die Rolle rasch industrielle Abwärmerückgewinnung Einheiten. Diese Systeme unterstützen die Produktion umweltfreundlicher Kraftstoffe und die Stromerzeugung aus erneuerbaren Energien, stehen im Einklang mit den globalen Dekarbonisierungszielen und liefern gleichzeitig messbare betriebliche Einsparungen.
(4) Wasserstoffproduktion mit Kohlenstoffabscheidung (CCUS)
In Wasserstoffproduktionsanlagen, die mit CCUS-Prozessen (Carbon Capture, Utilization, and Storage) integriert sind, ist die Abgaswärmerückgewinnungssystem stellt die für energieintensive Kohlenstoffabscheidungsvorgänge benötigte Energie bereit, senkt direkt deren Kosten und verbessert die Gesamtwirtschaftlichkeit des Projekts für CO2-arme Wasserstoffproduktionspfade.
Dieses Säulendiagramm vergleicht die geschätzten Energiekostensenkungen, die in vier Hauptanwendungsbereichen des erreicht werden können Abwärmerückgewinnungssystem . Die kohlechemische Industrie verzeichnet mit etwa 25 % das höchste Einsparpotenzial, was auf die großen, kontinuierlichen Mengen an Hochtemperaturabgasen zurückzuführen ist, die bei Vergasungsprozessen anfallen. Die CCUS-integrierte Wasserstoffproduktion folgt mit 22 %, was den erheblichen Energiebedarf von Kohlenstoffabscheidungsvorgängen widerspiegelt, der teilweise durch rückgewonnene Wärme ausgeglichen werden kann. Bei der Stromerzeugung können die Kosten um etwa 20 % gesenkt werden, insbesondere in Kraft-Wärme-Kopplungs-Konfigurationen, bei denen die Dampfnutzung optimiert ist. Bei der Biomassevergasung, einem immer noch aufstrebenden Bereich, werden derzeit Einsparungen von ca. 18 % erzielt, wobei noch erheblicher Spielraum für Verbesserungen besteht, da die Prozessdesigns stärker standardisiert werden. Diese Zahlen untermauern die geschäftlichen und ökologischen Argumente für die Investition in hochwertige Produkte China-Abwärmerückgewinnungskessel in allen anwendbaren industriellen Umgebungen.
4. Wichtige Auswahlkriterien für einen Hersteller von Abwärmerückgewinnungskesseln
Das Richtige wählen Hersteller von Abwärmerückgewinnungskesseln or Hochtemperatur-WHB-Lieferant erfordert die Bewertung mehrerer technischer und kommerzieller Dimensionen. Die folgenden Kriterien stellen Best Practices der Branche für Beschaffungsteams und technische Entscheidungsträger dar.
Interne Kapazitäten umfassen die Entwicklung von Wärmerohren, das Hartlöten auf Nickelbasis und die Herstellung von Druckbehältern
Nachgewiesene Erfolgsbilanz bei Kohlechemie-, Metallurgie- und Energieerzeugungsprojekten
F&E-Investitionen in Hochtemperaturlegierungsmaterialien und fortschrittliche Wärmeaustauschgeometrien
Modulares Design für flexible Installation und zukünftige Kapazitätserweiterung
Exporterfahrung und Einhaltung internationaler Druckbehälternormen
Umfassender After-Sales-Support inklusive Ferndiagnose und Vor-Ort-Wartungsservice
Jiangsu Shineng Chemical Equipment Co., Ltd. , gegründet im Jahr 2005, gilt als führend Hersteller von Rauchgasrückgewinnungsanlagen in China and Unternehmen für Abwärmerückgewinnungssysteme . Das Unternehmen ist auf die Forschung und Entwicklung sowie die Herstellung von Rauchgas-Abwärmerückgewinnungssystemen und chemischen Geräten spezialisiert und verfügt über umfassende interne Fähigkeiten, die von der Entwicklung von Wärmerohren und Hartlöten auf Nickelbasis bis zur Herstellung von Druckbehältern reichen. Die Produkte werden häufig in der Kohlechemie-, Metallurgie-, Stromerzeugungs- und synthetischen Ammoniakindustrie eingesetzt und in zahlreiche Überseemärkte exportiert – ein Beweis für den Ruf für technische Zuverlässigkeit, den das Unternehmen in fast zwei Jahrzehnten kontinuierlicher Innovation aufgebaut hat.
Dieses Liniendiagramm zeigt den geschätzten Wachstumspfad der globalen Industrie Abwärmerückgewinnungssystem Markt von 2019 bis 2024, mit einem überlagerten chinesischen Markt-Subtrend. Der Weltmarkt ist von etwa 22 Milliarden US-Dollar im Jahr 2019 auf geschätzte 38 Milliarden US-Dollar im Jahr 2024 gewachsen, was einer durchschnittlichen jährlichen Wachstumsrate von etwa 10–11 % entspricht – im Einklang mit den Prognosen, die MarketsandMarkets in seinem Bericht über den Abwärmerückgewinnungsmarkt 2023 veröffentlicht hat. Chinas Inland Abgaswärmerückgewinnung Der Markt ist proportional gewachsen, angetrieben durch verbindliche Energieeffizienzstandards und beschleunigte Investitionen in den Sektoren Kohle, Chemie und saubere Energie. Der anhaltende Aufwärtstrend unterstreicht die strategische Bedeutung der Zusammenarbeit mit erfahrenen Unternehmen China Energiesparendes WHB Hersteller. Dieser robuste Marktkontext verdeutlicht auch, warum sich Beschaffungsentscheidungen auf Lieferanten mit bewährten internen Forschungs- und Entwicklungskapazitäten und einer langen Betriebsgeschichte in anspruchsvollen Industrieumgebungen konzentrieren sollten. Lieferanten mögen Jiangsu Shineng Chemical Equipment Co., Ltd. sind gut positioniert, um dieses Marktwachstum mit fundiertem technischem Fachwissen und etablierter Fertigungsinfrastruktur zu unterstützen.
5. Häufig gestellte Fragen
F1: Welche Temperaturen kann ein Hochtemperatur-Abwärmerückgewinnungskessel bewältigen?
Eine richtig konstruierte Hochtemperatur-WHB ist für die Aufnahme von Rauchgastemperaturen im Bereich von 800 °C bis 1200 °C ausgelegt, die typisch für die Abgase sauerstoffgeblasener Vergaser sind. Für die Wärmetauscherelemente werden Hochtemperaturlegierungsmaterialien wie Edelstahl 310S und Inconel verwendet, die speziell aufgrund ihrer Beständigkeit gegen Oxidation, Kriechen und thermische Ermüdung unter anhaltend extremen Bedingungen ausgewählt wurden.
F2: Wie geht eine Rauchgasrückgewinnungsanlage mit hohen Staub- und Verkokungsbedingungen um?
Die Rauchgasrückgewinnungsanlage begegnet diesen Herausforderungen durch eine Kombination aus Wärmeaustauschkanaldesign mit großer Öffnung und geringem Widerstand und integrierten Online-Reinigungssystemen. Pulsierende Rußblas- und mechanische Klopfgeräte entfernen angesammelte Partikel in Echtzeit und verhindern so allmähliche Effizienzverluste, die andernfalls durch Staubansammlung und Verkokung auf Wärmeübertragungsflächen entstehen würden.
F3: In welchen Branchen wird die Abwärmerückgewinnungseinheit des Vergasers am häufigsten eingesetzt?
Die Rückgewinnung der Abwärme von Vergasern Die Einheit wird am häufigsten in der kohlechemischen Industrie eingesetzt – für die Produktion von Methanol, synthetischem Ammoniak, Olefin und Wasserstoff –, gefolgt von der Metallurgie, der Stromerzeugung und zunehmend in aufstrebenden Sektoren wie der Biomassevergasung und der Wasserstoffproduktion in Verbindung mit CCUS. Sein modulares, anpassungsfähiges Design unterstützt auch den Einsatz in Kraft-Wärme-Kopplungssystemen, bei denen gleichzeitig Dampf- und Stromabgabe erforderlich sind.
Kontaktieren Sie uns
Benötigen Sie Hilfe bei der Fertigstellung Ihres Projekts?


 English