Sintern eines Abhitzekessels am Hauptrauchgaskanal Custom
Zuhause / Produkte / Sintern eines Abhitzekessels am Hauptrauchgaskanal
Sintern eines Abhitzekessels am Hauptrauchgaskanal
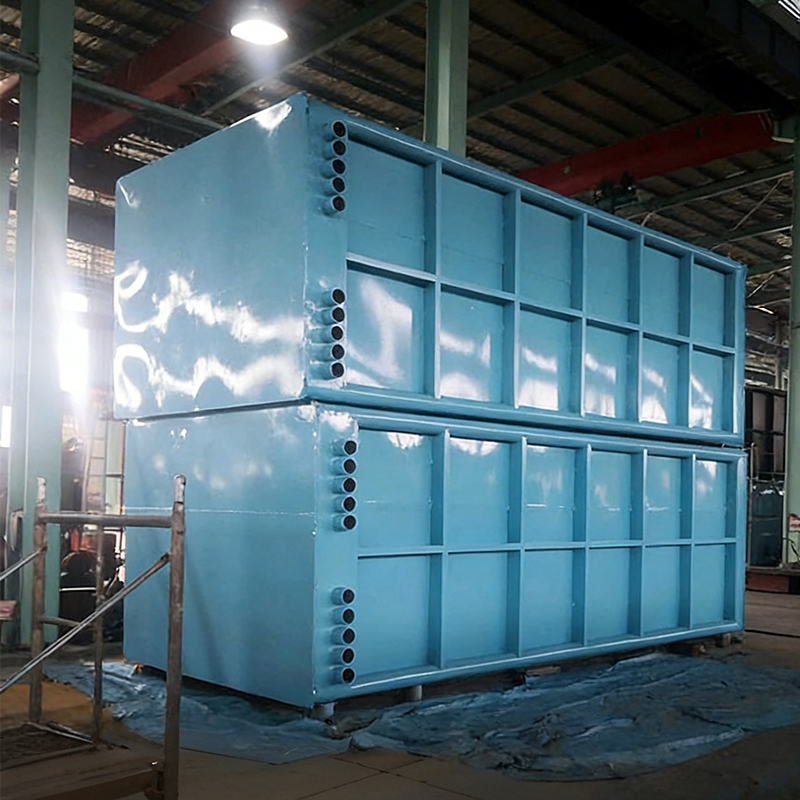
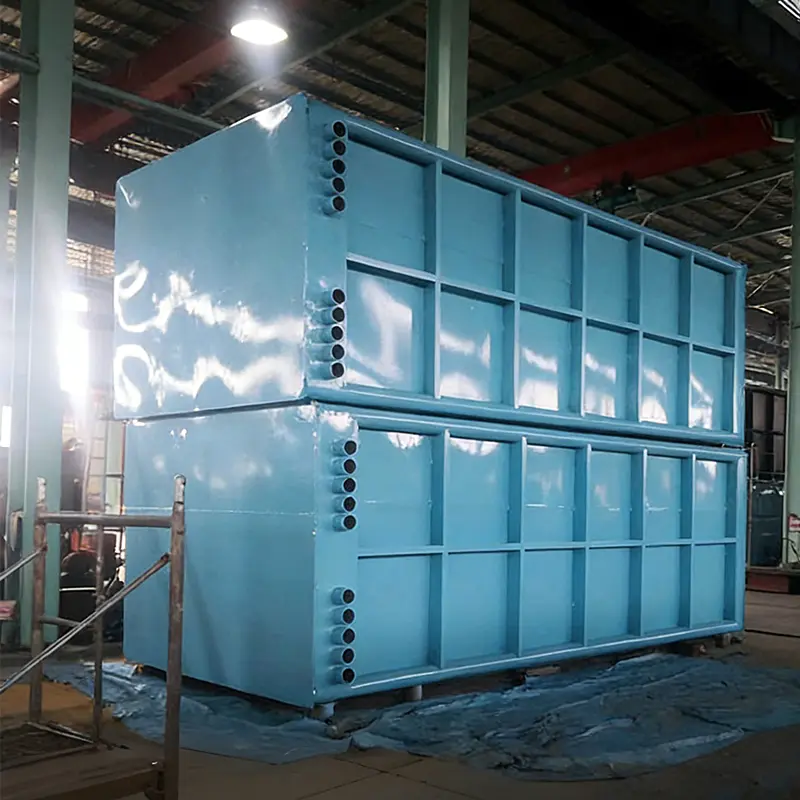
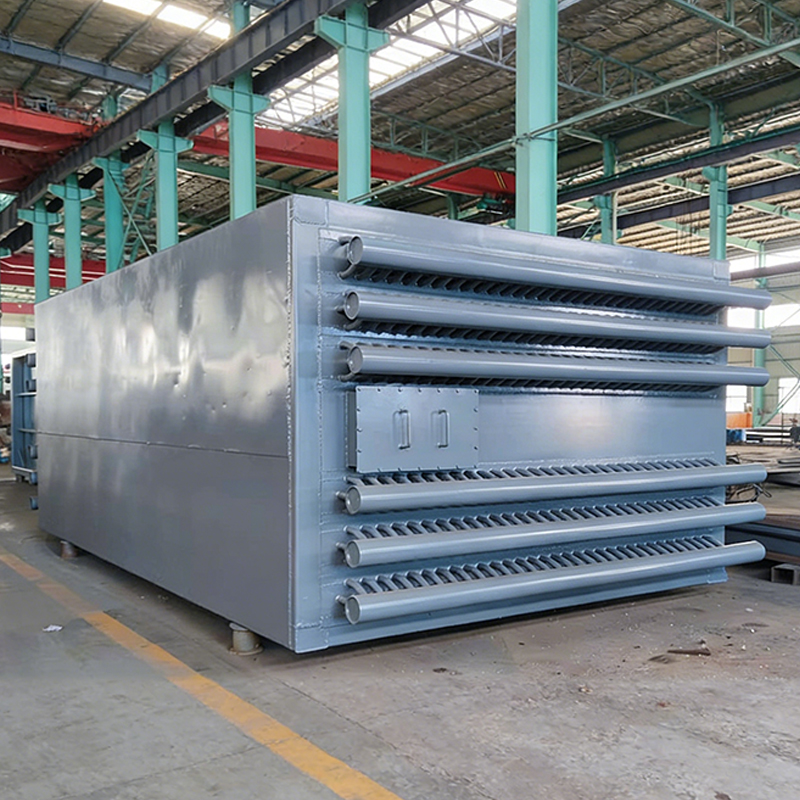
Der Sinter-Abwärmekessel am Hauptrauchgaskanal ist ein energiesparendes Gerät, das im Hauptkamin am hinteren Ende der Sintermaschine installiert ist, um die Abwärme (300–450 °C) des beim Sintern entstehenden Hochtemperatur-Rauchgases zurückzugewinnen und in Dampf umzuwandeln.
Strukturelle Zusammensetzung Verdampfer: Kernwärmetauschelement (Rippenrohr/Wärmerohr), absorbiert Wärme aus dem Rauchgas. Dampftrommel: Trennt und speichert Dampf und Wasser, kontrolliert Wasserstand und -druck. Pipelinesystem: Verbindet die Dampftrommel und den Verdampfer, einschließlich Dampf- und Wasserleitungen, Ventile usw. Zubehör: Sicherheitsventile, Wasserstandsmesser, Thermometer, Manometer usw. Anwendungsvorteile 1、Energierückgewinnung: Wandelt Abwärme in nutzbare Energie um und reduziert so den Energieverbrauch im Sinterprozess (ca. 10 % des Gesamtenergieverbrauchs in einem Stahlwerk). 2、Wirtschaftliche Vorteile: Der erzeugte Dampf kann zum Antrieb des Hauptsinterabluftventilators verwendet werden (Strom sparen). Überschüssiger Dampf kann zur Stromerzeugung oder für andere Produktionsprozesse verwendet werden. 3、Vorteile für die Umwelt: Reduziert die Rauchgastemperatur, verringert die Belastung nachfolgender Umweltschutzgeräte und reduziert den Kohlenstoffausstoß.
Die Kernanwendung von Sinter-Abhitzekesseln im Hauptzug von Sintermaschinen ist die Rückgewinnung der Abwärme von hochtemperierten Rauchgasen. Es wird hauptsächlich in folgenden Bereichen eingesetzt: Energierückgewinnung: Umwandlung der 300–500 °C heißen Abwärme des Rauchgases im Hauptkamin der Sintermaschine in Dampf zur Stromerzeugung oder Prozessdampfnutzung, wodurch der Energieverbrauch im Sinterprozess direkt gesenkt wird. Eisen- und Stahlindustrie: Dies ist eine typische Anwendung im Sinterprozess integrierter Eisen- und Stahlunternehmen. Es ergänzt wirksam die herkömmliche Abwärmerückgewinnung aus Ringkühlern und verbessert die thermische Gesamteffizienz des gesamten Sinterprozesses. Technische Ansätze: Es gibt zwei Hauptoptionen: Einbautyp: Die Ausrüstung wird im Schornstein installiert, was weniger Investitionen und Platz erfordert, aber die Wartung ist umständlich. Externer Typ: Das System ist unabhängig und zuverlässig, leicht zu warten, erfordert jedoch mehr Investitionen und Platz.
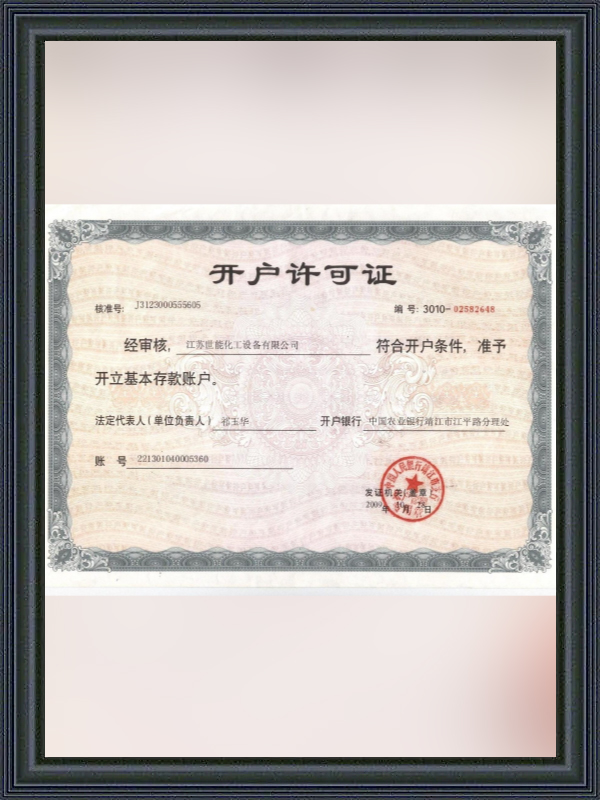
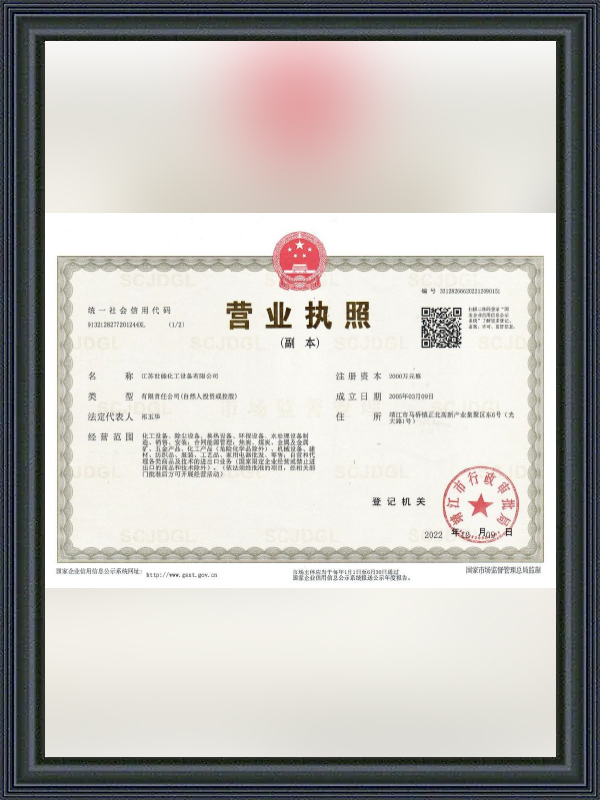
As China sintering machine whb manufacturer and sintering waste heat boiler supplier, Jiangsu Shineng Chemical Equipment Co., Ltd, founded in 2005, the company specializes in the R&D and manufacturing of flue gas waste heat recovery systems and chemical equipment, possessing comprehensive in-house capabilities spanning from heat pipe development and nickel-based brazing to pressure vessel fabrication. Our products are widely used in coal chemical, metallurgy, power generation, and synthetic ammonia industries, and have been exported to overseas markets.
Eine Pfütze unter dem Gehäuse eines Industriekessels ist selten nur ein Sanitärproblem. Bei einem 60-t/h-Abhitzekessel für Koksofenrauchgas weist Wasser, das entlang einer Gehäusenaht auftritt, normalerweise auf eines von drei Dingen hin: eine fehlerhafte Rohr-zu-Rohrboden-Schweißung, ein verd...
Undichtes Kessel-Sicherheitsventil: Die kurze Antwort vor den Details Wenn ein Kessel-Sicherheitsventil undicht ist, betrachten Sie es als einen Defekt an der Druckgrenze und nicht als ein Ärgernis für die Haushaltsführung. Das Ventil ist die letzte mechanische Barriere zwischen einem un...
Warum ein Kessel-PRV undicht ist: Die Schlussfolgerung zuerst Um drei Uhr morgens breitet sich eine warme Pfütze auf dem Boden unter einem Boiler aus, der am Vortag noch einwandfrei lief. Die natürliche Reaktion besteht darin, anzunehmen, dass das Ventil ausgefallen ist, und einen Ersatz...
A Sinter-Abwärmekessel ist ein Spezialist Abwärmerückgewinnungskessel Entwickelt, um thermische Energie aus heißen Rauchgasen zu gewinnen, die beim Sintern von Eisenerz in Stahlwerken entstehen. In einer typischen Sintermaschine erzeugt das Sinterbett Abgase 300°C bis 450°C , während der Sinterkühler (Heißsinteraustrag) Luft abgibt 350°C bis 550°C . A Sintern WHB nutzt beide Wärmequellen, um überhitzten Dampf zur Stromerzeugung oder Prozessnutzung zu erzeugen. Laut der Energieeffizienzbericht 2023 der chinesischen metallurgischen Industrie Auf das Sintern entfallen etwa 10–15 % des Gesamtenergieverbrauchs eines Stahlwerks, und die Abwärmerückgewinnung kann dies abfangen 35-50 % der verfügbaren Wärmeenergie . Bei einer 360 m² großen Sintermaschine bedeutet dies eine Dampfproduktion von 60–90 t/h und erzeugt 8–12 MW Strom. Die zurückgewonnene Energie reduziert den CO2-Fußabdruck und die Betriebskosten der Anlage erheblich.
Abbildung 1: Abwärmepotenzial pro Sinterzone (GJ pro Tonne Sinter)
Das horizontale Balkendiagramm zeigt das Abwärmepotenzial verschiedener Sinterzonen pro produzierter Tonne Sinter. Die erste Stufe des Sinterkühlers liefert mit 0,45 GJ/t die höchste rückgewinnbare Wärme, gefolgt von der zweiten Stufe mit 0,35 GJ/t und dem Strangabgas mit 0,28 GJ/t. Ein richtig gestaltetes Sinter-Abwärmekessel Das System kann bis zu 1,08 GJ pro Tonne Sinter zurückgewinnen, was ca 45 % der gesamten verfügbaren Abwärme . Für ein Stahlwerk, das jährlich 4 Millionen Tonnen Sinter produziert, ergibt diese Rückgewinnung etwa 4,32 Millionen GJ thermische Energie, was 147.000 Tonnen Kohleäquivalent entspricht. Dadurch werden die CO₂-Emissionen direkt um etwa 390.000 Tonnen pro Jahr reduziert. Die Sintermaschine WHB spielt daher eine entscheidende Rolle bei der Produktion von grünem Stahl.
Als Spezialist China-Sinter-Abwärmekessel und Sintermaschine WHB Hersteller , Jiangsu Shineng Chemical Equipment Co., Ltd. entwirft und liefert komplette Abwärmerückgewinnungssysteme für Stahlwerke. Ihr Stahlwerk WHB Zu den Lösungen gehören Rippenrohrwärmetauscher, Staubentfernungssysteme und Korrosionsschutzkonstruktionen für schwefelreiche Sinterrauchgase.
2. Wie funktioniert ein Sinter-Abhitzekessel?
A Sinternder Abwärmerückgewinnungskessel besteht typischerweise aus zwei unabhängigen Wärmerückgewinnungsabschnitten: einem für den Sinterkühler (heiße Luft aus dem Sinteraustrag) und einem für das Abgas der Sintermaschine. Heiße Gase mit einer Temperatur von 350–550 °C treten in den Kessel ein, strömen durch Rippenrohrbündel und übertragen dabei Wärme auf Wasser/Dampf. Das System umfasst einen Economizer, einen Verdampfer, einen Überhitzer und eine Dampftrommel. Abhängig von den Anforderungen an Gastemperatur und -druck wird eine Zwangsumlauf- oder Naturumlaufkonstruktion ausgewählt. Die Sinterkühler WHB verwendet oft einen separaten Kreislauf, um eine Kreuzkontamination mit dem Stranggas zu vermeiden.
Jiangsu Shinengs Metallurgischer Abhitzekessel Die Konstruktionen umfassen selbstreinigende Rippenrohre und Puls-Rußblassysteme, um hohe Staubbelastungen (bis zu 15 g/Nm³) zu bewältigen. Ihr Sinter-Abwärmerückgewinnungssystem wurde erfolgreich in mehreren 300-500 m² großen Sinteranlagen in ganz Asien installiert und erreichte eine Betriebsverfügbarkeit von über 95 %.
3. Leistungsvorteile und Technologievergleich
A Sinter-Abwärmekessel bietet mehrere Vorteile: geringerer Kraftstoffverbrauch, geringere CO₂-Emissionen und verbesserte Anlagenrentabilität. Die folgende Tabelle vergleicht die wichtigsten Leistungsindikatoren für ein Stahlwerk vor und nach der Installation eines WHB in seiner 450 m² großen Sinterlinie.
Tabelle: Leistungssteigerung mit Sinter-Abhitzekessel (450 m² Sintermaschinengehäuse)
Parameter
Vor WHB
Nach der WHB-Installation
Veränderung
Energieverbrauch beim Sintern (GJ/t)
2.45
1.89
-22,9 %
Stromerzeugung (kWh/t Sinter)
0
22.5
22,5 kWh/t
CO₂-Reduktion (Tonnen/Jahr)
Grundlinie
185.000
entspricht 40.000 Autos
Abgastemperatur nach Staubabscheider (°C)
~210
145
-65°C
Abbildung 2: Stromerzeugungskapazität nach Sintermaschinenbereich
Das Säulendiagramm zeigt die potenzielle Stromerzeugungskapazität aus der Sinterabwärmerückgewinnung basierend auf der Maschinenfläche. Eine 180 m² große Sinterlinie kann etwa 3,2 MW Strom erzeugen, während eine große 600 m² große Anlage bis zu 15,2 MW erzeugen kann. Pro 100 m² Sinterfläche können ca. 2,4-2,7 MW Strom zurückgewonnen werden mit einem modernen Sintern WHB System. Dies entspricht je nach Anlagengröße einer jährlichen Stromproduktion von 25.000 bis 120.000 MWh und deckt 20–35 % des Eigenstromverbrauchs der Sinteranlage. Der zurückgewonnene Strom senkt die eingekauften Stromkosten und senkt die Gesamtkohlenstoffintensität der Stahlproduktion. Darüber hinaus Abwärmerückgewinnung aus Stahlwerken Systeme qualifizieren sich häufig für CO2-Gutschriften im Rahmen internationaler Emissionsreduktionsrahmen und bieten zusätzliche finanzielle Erträge.
Abbildung 3: Leistungsradar – Stundard- und Advanced-Sinter-WHB-Design
Das Radardiagramm vergleicht ein herkömmliches Sinter-WHB-Design mit der fortschrittlichen Lösung von Jiangsu Shineng. Herkömmliche Designs erzielen in Schlüsselbereichen wie Wärmerückgewinnungseffizienz und Staubverschmutzungsbeständigkeit etwa 65-70 Punkte. Shinengs Sinter-Abwärmekessel erreicht bei allen Kennzahlen Werte über 90, mit einer Staubverschmutzungsresistenz von 93 aufgrund optimierter Lamellenabstände und automatischer Impuls-Rußblassysteme. Das fortschrittliche Design verbessert die Effizienz der Wärmerückgewinnung um 18–22 Prozentpunkte Im Vergleich zu herkömmlichen Geräten führt dies direkt zu einer 25-30 % höheren Dampferzeugung bei gleichem Rauchgasstrom. Darüber hinaus sorgt die Verwendung von auf Nickelbasis gelöteten Rippenrohren (eigene Entwicklung) für eine hervorragende Korrosionsbeständigkeit, selbst beim Sintern von Erzen mit hohem Schwefelgehalt. Als Sintermaschine WHB Manufacturer Mit fast zwei Jahrzehnten Erfahrung liefert Jiangsu Shineng maßgeschneiderte Produkte Metallurgischer Abhitzekessel Supplier Lösungen, die den Return on Investment für Stahlproduzenten maximieren.
4. Häufig gestellte Fragen (Q&A)
F1: Was ist die typische Amortisationszeit für einen Sinter-Abhitzekessel in einem Stahlwerk? Basierend auf mehreren Projekten in China und Südostasien beträgt die Amortisationszeit für a Sinter-Abwärmerückgewinnungssystem Die Laufzeit liegt zwischen 1,5 und 3 Jahren, abhängig von den örtlichen Strompreisen und Betriebsstunden. Bei einer 360 m² großen Sintermaschine mit einer Leistung von 8 MW können die jährlichen Einsparungen mehr als 3 Millionen US-Dollar betragen, wobei sich die Kapitalkosten innerhalb von 24 Monaten amortisieren.
F2: Kann ein Sinter-WHB den hohen Staubgehalt des Sinterrauchgases ohne häufige Reinigung bewältigen? Ja. Modern Sinterkühler WHB Die Designs umfassen Rippenrohre mit geringem Widerstund und großer Teilung (12–20 mm) und Online-Impuls-Rußblassysteme. Die Einheiten von Jiangsu Shineng arbeiten bei Staubbelastungen von bis zu 18 g/Nm³ mit Reinigungsintervallen von 6–8 Stunden und erreichen über eine 6-monatige Kampagne hinweg eine Beibehaltung der thermischen Leistung von 96 %. Bei starker Verschmutzung stellt die Offline-Wasserwäsche während der geplanten Wartung die volle Kapazität wieder her.
F3: Welche Dampfparameter werden typischerweise in einem Sinter-Abhitzekessel erreicht? Die meisten Industrieller WHB-Hersteller Konstruktionen zum Sintern erzeugen überhitzten Dampf mit 3,8–5,3 MPa und 400–450 °C. Größere Systeme (500 m² und mehr) können 9,8 MPa und 540 °C für eine hocheffiziente Stromerzeugung erreichen. Die Wahl hängt von der Gaseinlasstemperatur (höhere Temperatur ermöglicht höheren Druck) und den Anforderungen der nachgeschalteten Turbine ab. Jiangsu Shineng bietet sowohl Mitteldruck- als auch Hochdruckausführungen an Kundenspezifisches Sintern WHB Anbieter.
F4: Wie schneidet ein Sinter-WHB im Hinblick auf die Effizienz im Vergleich zu einem herkömmlichen Kessel ab? A Sinter-Abwärmekessel arbeitet mit „kostenloser“ Abwärme und erreicht typischerweise einen Wirkungsgrad der Wärmerückgewinnung aus dem Rauchgasstrom von 78–84 %, während ein herkömmlicher brennstoffbefeuerter Kessel einen Wirkungsgrad von 88–92 % hat, aber Brennstoff verbraucht. Die Netto-Primärenergieeinsparung ist erheblich: Pro 1 MW Leistung aus einem WHB werden 2,5–3,0 MW Brennstoffeinsatz in einem separaten Kessel eingespart. Das macht Abwärmerückgewinnungskessel für Stahlwerk eine der effektivsten verfügbaren Dekarbonisierungstechnologien.
Firmenvorstellung: Jiangsu Shineng Chemical Equipment Co., Ltd. Als Hersteller von Rauchgasrückgewinnungsanlagen in China und Unternehmen für Abwärmerückgewinnungssysteme , Jiangsu Shineng Chemical Equipment Co., Ltd, gegründet im Jahr 2005, ist auf die Forschung und Entwicklung sowie die Herstellung von Systemen zur Rückgewinnung von Rauchgasabwärme und chemischer Ausrüstung spezialisiert und verfügt über umfassende interne Fähigkeiten, die von der Entwicklung von Wärmerohren und Hartlöten auf Nickelbasis bis zur Herstellung von Druckbehältern reichen. Unsere Produkte werden häufig in der Kohlechemie-, Metallurgie-, Stromerzeugungs- und synthetischen Ammoniakindustrie eingesetzt und in Überseemärkte exportiert. Als Führender Sinter-Abwärmekessel Supplier und Sintermaschine WHB Hersteller , Shineng bietet komplette Energiesparendes WHB für die Stahlindustrie Lösungen, vom Design und der Fertigung bis zur Inbetriebnahme und After-Sales-Unterstützung.
Referenzen: IEA-Roadmap für Eisen- und Stahltechnologie (2022) ; Energieeffizienzbericht 2023 der chinesischen metallurgischen Industrie ; GB/T 32960-2016 Technische Spezifikation für die Abwärmerückgewinnung von Sintermaschinen ; und ASME PTC 4.4-2021 Leistungstestcode für Abwärmerückgewinnungskessel .
Kontaktieren Sie uns
Benötigen Sie Hilfe bei der Fertigstellung Ihres Projekts?


 English