English
Nachrichten
Zuhause / Nachrichten / Branchennachrichten / China-Sinter-Abwärmekessel: Struktur, Vorteile und Auswahlhilfe

+86-13961025664
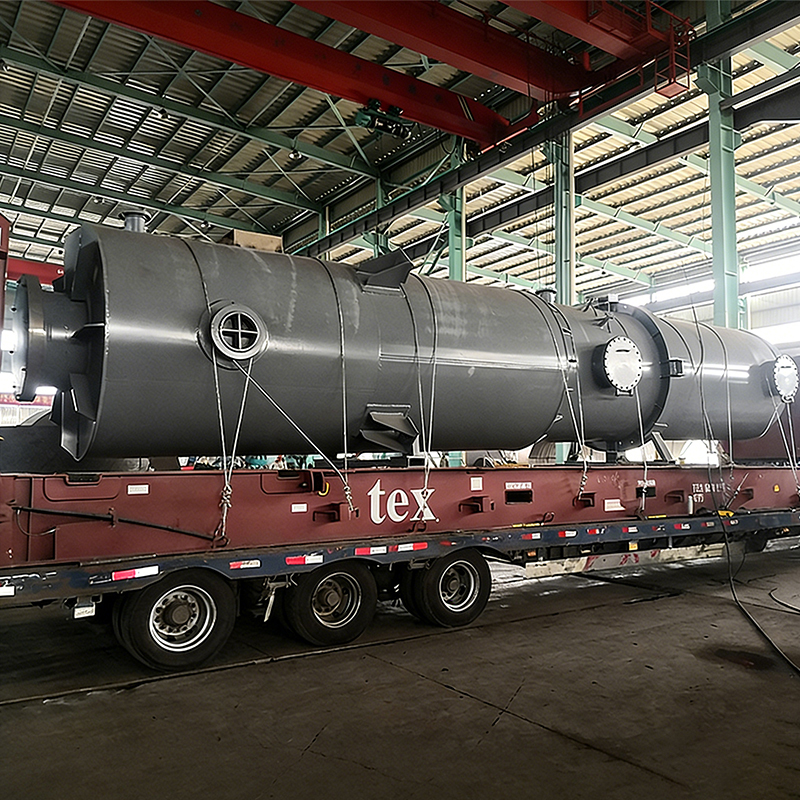
A China-Sinter-Abwärmekessel Am Hauptrauchgaskanal ist ein energiesparendes Gerät installiert, das am hinteren Ende einer Sintermaschine positioniert ist, um die vom Rauchgas mit hoher Temperatur, typischerweise im Bereich von etwa 100 °C, transportierte Wärme zurückzugewinnen 300 bis 450 Grad Celsius und wandeln die zurückgewonnene Wärme in Dampf zur Wiederverwendung innerhalb der Anlage um. Die direkte Antwort für Stahlwerksingenieure, die diese Ausrüstung bewerten, besteht darin, dass sie Energie auffängt, die andernfalls über den Schornstein abgeführt würde, und sie in eine nutzbare Dampfversorgung umwandelt, die am häufigsten zum Antrieb des Hauptsinterabluftgebläses oder zur Einspeisung in größere Dampf- und Stromsysteme der Anlage verwendet wird. In diesem Artikel wird der strukturelle Aufbau eines Hauptabzugs-Sinter-Abhitzekessels untersucht, die beiden gängigen Installationsansätze verglichen und erläutert, wo diese Ausrüstung in die umfassendere Energierückgewinnungsstrategie eines integrierten Stahlwerks neben herkömmlichen Ringkühler-Abwärmesystemen passt. Leser recherchieren a Sintermaschine WHB Hersteller B. für eine neue Sinterlinie oder ein Retrofit-Projekt, finden in den folgenden Abschnitten eine Strukturaufschlüsselung, Vergleichstabellen, Datenvisualisierungen und eine praktische Bewertungscheckliste.
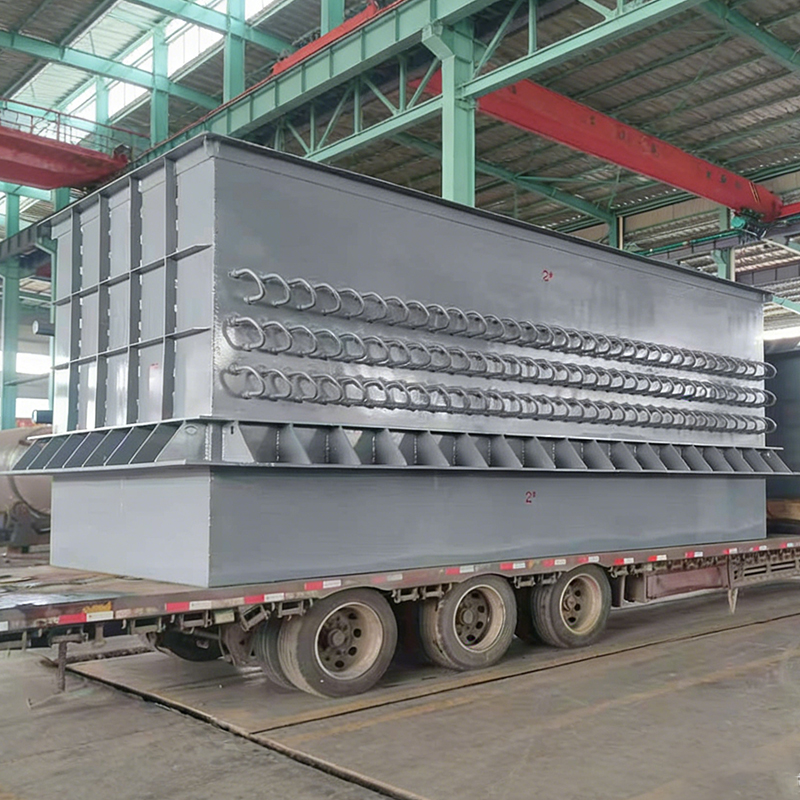
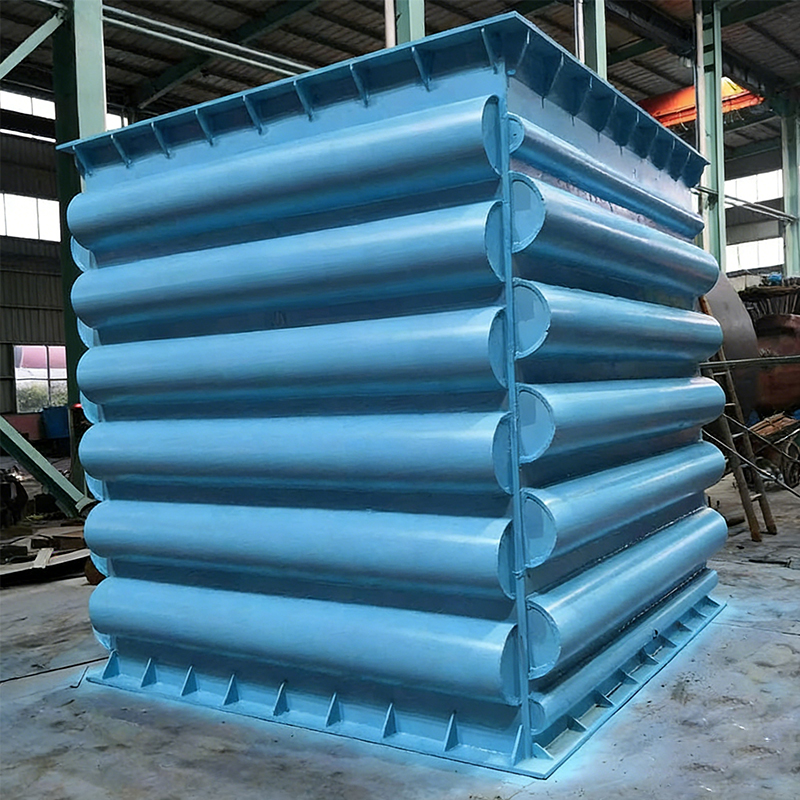
Ein am Hauptrauchgaskanal installierter Sinter-Abhitzekessel besteht aus mehreren Kernkomponenten, die zusammenarbeiten, um die Rauchgaswärme sicher in Dampf umzuwandeln. Die Verdampfer ist das zentrale Wärmeaustauschelement, das typischerweise aus Rippenrohren oder Wärmerohren besteht und für die direkte Absorption von Wärmeenergie aus dem vorbeiströmenden Rauchgasstrom verantwortlich ist. Die Dampftrommel trennt und speichert den erzeugten Dampf und das Wasser und spielt eine zentrale Rolle bei der Kontrolle des Wasserstands und des Systemdrucks während des Betriebs. A Rohrleitungssystem verbindet die Dampftrommel und den Verdampfer und umfasst die Dampf- und Wasserleitungen sowie die Ventile, die zur Regulierung des Durchflusses im gesamten Gerät erforderlich sind. Unterstützend Zubehör , einschließlich Sicherheitsventilen, Wasserstandsanzeigen, Thermometern und Manometern, runden das System ab und unterstützen einen sicheren und überwachten Betrieb. Die folgende Tabelle fasst diese Komponenten zusammen mit ihrer Hauptfunktion innerhalb des gesamten Kesselsystems zusammen.
| Komponente | Primäre Funktion |
|---|---|
| Verdampfer | Nimmt Wärme aus dem Rauchgas über Rippenrohr- oder Wärmerohroberflächen auf |
| Dampftrommel | Trennt und speichert Dampf und Wasser; regelt Füllstand und Druck |
| Pipeline-System | Verbindet Dampftrommel und Verdampfer; transportiert Dampf, Wasser und Ventile |
| Zubehör | Sicherheitsventile, Wasserstandsmesser, Thermometer, Manometer |
Das Verständnis dieser Strukturaufteilung ist für Anlageningenieure nützlich, die einen technischen Vorschlag von a prüfen China-Sinter-Abwärmekessel Lieferant, da jede Komponente einer bestimmten Position in einer Gesamtzeichnung und einem Gerätespezifikationsblatt entspricht. Insbesondere die Verdampferkonstruktion, ob auf Rippenrohr- oder Wärmerohrbasis, ist häufig die Komponente, die am engsten mit der Gesamtwärmerückgewinnungsleistung und den langfristigen Wartungsanforderungen verknüpft ist, da sie in direktem, kontinuierlichem Kontakt mit dem Rauchgas hoher Temperatur steht.
Eine der praktischsten Zahlen zur Bewertung dieser Gerätekategorie ist ihr Beitrag zum Gesamtenergieverbrauch der Anlage, da dieser direkt Aufschluss über das mögliche Ausmaß der Energieeinsparungen durch die Installation gibt. Gemäß dem üblicherweise für diese Ausrüstung genannten technischen Hintergrund wird die Abwärme durch einen Hauptabzugs-Sinter-Abhitzekessel zurückgewonnen etwa 10 Prozent des gesamten Energieverbrauchs in einem Stahlwerk mit dem Sinterprozess verbunden, was ihn zu einem sinnvollen und nicht nur marginalen Beitrag zur Gesamtenergieleistung der Anlage macht. Das Messdiagramm unten veranschaulicht diesen etwa 10-prozentigen Beitrag als Anteil des gesamten sinterbedingten Energieverbrauchs, dargestellt als einfache Fortschrittsring-Visualisierung und nicht als präzise Echtzeit-Überwachungsanzeige. Diese Zahl ist von Bedeutung, da der Sinterschritt selbst einer der energieintensiveren Schritte der integrierten Stahlproduktion ist, was bedeutet, dass eine Reduzierung um 10 Prozent in diesem Schritt eine erhebliche absolute Energieeinsparung über ein gesamtes Produktionsjahr hinweg bedeuten kann. Für Werksleiter, die einen Fahrplan für Energieeffizienz erstellen, bietet dieses Messdiagramm einen klaren, auf einen Blick erkennbaren Anhaltspunkt dafür, wie dieses spezielle Gerät in das Gesamtbild des Energieverbrauchs einer Sinterlinie passt.
Der blaue Bogen in diesem Messdiagramm nimmt einen relativ kleinen Teil des Vollkreises ein, was genau zeigt, dass ein Beitrag von 10 Prozent zwar sinnvoll ist, der Großteil des Energieverbrauchs beim Sintern jedoch immer noch von anderen Prozessfaktoren und Geräten gedeckt wird. Diese Visualisierung ist bewusst konservativ und nicht übertrieben und spiegelt den tatsächlichen Anteil wider, der üblicherweise mit dieser Gerätekategorie in Verbindung gebracht wird, und stellt keine überhöhten Zahlen dar. Selbst in diesem Maßstab kann eine Reduzierung um 10 Prozent in einem so energieintensiven Prozess wie dem Sintern, gerechnet über ein ganzes Jahr kontinuierlichen Anlagenbetriebs, zu einer erheblichen absoluten Energieeinsparung führen. Dies ist einer der Gründe, warum integrierte Stahlproduzenten die Abwärmerückgewinnung aus der Hauptkanalsinterung zunehmend als Standard und nicht als optionale Ergänzung zu neuen oder modernisierten Sinterlinien betrachten. Für Beschaffungsteams, die Vorschläge von a vergleichen Sintermaschine WHB Hersteller Dieses Messdiagramm bietet einen nützlichen Kontext für die Festlegung realistischer Erwartungen hinsichtlich des Ausmaßes der Einsparungen, die diese spezielle Ausrüstung erzielen kann, im Gegensatz zu den zusätzlichen Einsparungen, die durch andere Energieeffizienzmaßnahmen an anderer Stelle im Werk erzielt werden können.
Über die direkte Energierückgewinnung hinaus bietet ein Hauptabzugs-Sinter-Abhitzekessel mehrere praktische betriebliche Vorteile, die Anlageningenieure im Rahmen einer Machbarkeitsprüfung eines Projekts häufig bewerten. Der vom System erzeugte Dampf kann zum Antrieb des Hauptsinterabsaugventilators verwendet werden, wodurch der Strombedarf, der sonst für den Betrieb dieses großen, kontinuierlich laufenden rotierenden Geräts erforderlich wäre, reduziert wird. Überschüssiger Dampf, der über das für den Antrieb des Abluftventilators erforderliche Maß hinausgeht, kann zur Stromerzeugung umgeleitet oder anderen Produktionsprozessen an anderer Stelle im Werk zugeführt werden, wodurch der Wert der zurückgewonnenen Wärme über eine einzelne Anwendung hinaus erweitert wird. Das folgende horizontale Balkendiagramm vergleicht drei allgemeine Kategorien der Dampfnutzung, die üblicherweise mit dieser Ausrüstung verbunden sind, basierend auf den in der technischen Dokumentation für diese Ausrüstungskategorie beschriebenen Anwendungsmustern und nicht auf einer einzelnen Fallstudienmessung.
Das Balkendiagramm zeigt den Betrieb des Hauptabsaugventilators als den am häufigsten hervorgehobenen Anwendungsfall in technischen Beschreibungen dieser Ausrüstung, was praktisch sinnvoll ist, da der Abluftventilator eine große, kontinuierlich arbeitende elektrische Last ist, die direkt mit dem Sinterprozess selbst verbunden ist. Die Stromerzeugung und andere Prozessdampfanwendungen sind sekundäre, aber dennoch sinnvolle Wege für den erzeugten Dampf, der über den Bedarf des Abluftventilators hinausgeht. Dieser mehrschichtige Nutzungsansatz bedeutet, dass ein gut konzipierter Sinter-Abhitzekessel selten Dampf produziert, der ungenutzt bleibt, da Anlageningenieure das Dampfverteilungssystem normalerweise mit Blick auf mehrere nachgeschaltete Verbraucher konzipieren. Aus betrieblicher Sicht ist die Reduzierung der elektrischen Belastung des Hauptabluftventilators durch dampfbetriebenen Betrieb besonders wertvoll, da dieser Ventilator eine der größten elektrischen Einzellasten in einer Sinteranlage darstellt, was bedeutet, dass selbst ein teilweiser Ausgleich eine erhebliche Reduzierung des eingekauften Stroms für dieses bestimmte Gerät bedeuten kann. Ingenieure prüfen einen Vorschlag von a China-Sinter-Abwärmekessel Der Lieferant sollte sich konkret erkundigen, wie das Dampfverteilungssystem zur Priorisierung dieser Wege ausgelegt ist, da die relative Zuordnung zwischen Lüfterantrieb, Stromerzeugung und Prozessdampf je nach spezifischer Konfiguration einer bestimmten Sinterlinie variieren kann.
Zusätzlich zu den energetischen und wirtschaftlichen Vorteilen bietet ein Sinter-Abhitzekessel mit Hauptabzug auch Vorteile für die Umwelt, indem er die Temperatur des Rauchgases senkt, bevor es nachgeschaltete Umweltschutzanlagen erreicht. Durch die Senkung der Rauchgastemperatur in dieser Phase wird die thermische Belastung der nachfolgenden Geräte zur Luftreinhaltung wie Beutelfilter oder Elektrofilter verringert, was einen stabileren und gleichmäßigeren Betrieb dieser Geräte im Laufe der Zeit ermöglichen kann. Dieser Wärmerückgewinnungsprozess trägt auch zu einer Reduzierung der gesamten mit dem Sinterprozess verbundenen Kohlenstoffemissionen bei, da an anderer Stelle in der Anlage weniger zusätzlicher Brennstoff oder zugekaufter Strom benötigt wird, wenn rückgewonnener Dampf diesen Bedarf ausgleicht. Das folgende Liniendiagramm stellt einen allgemeinen, anschaulichen Vergleich der Rauchgastemperatur am Kesseleinlass mit der am Kesselauslass über einen typischen Betriebsbereich dar und soll das allgemeine Ausmaß der erreichten Temperaturreduzierung zeigen, und nicht eine standortspezifische Messung einer einzelnen Anlage.
Die rote Linie in diesem Diagramm stellt die in den Kessel eintretende Rauchgastemperatur dar, die relativ hoch und stabil bleibt, wenn sie sich der Einheit nähert, während die blaue Linie den allgemeinen Abwärtstrend der effektiven Wärmelast darstellt, die nach der Wärmeentnahme durch den Verdampfer zu nachgeschalteten Geräten übertragen wird. Die Lücke zwischen den beiden Linien veranschaulicht das Ausmaß der Wärmerückgewinnung, die beim Durchströmen des Rauchgases durch den Kessel erreicht wird, wobei die zurückgewonnene Differenz in Dampf umgewandelt und nicht bei der ursprünglich höheren Temperatur an die Atmosphäre abgegeben wird. Diese Reduzierung der Rauchgastemperatur, bevor sie die nachgeschaltete Anlage zur Schadstoffbekämpfung erreicht, ist sinnvoll, da viele Arten von Filter- und Fällungsanlagen definierte Betriebstemperaturbereiche haben und ein Betrieb näher am unteren Ende dieses Bereichs eine konsistentere Anlagenleistung im Laufe der Zeit ermöglichen kann. Niedrigere Rauchgastemperaturen stromabwärts können auch die thermische Belastung der Rohrleitungen und zugehörigen Strukturkomponenten während der Lebensdauer der Anlage verringern. Für Anlagen, die umfassendere CO2-Reduktionsziele verfolgen, stellen diese Temperatursenkung und die damit verbundene Dampferzeugung einen dokumentierten, physikalisch begründeten Beitrag zu einer geringeren Gesamtemissionsintensität pro Tonne Sinterprodukt dar, im Gegensatz zu CO2-Bilanzierungsmethoden, die auf Ausgleichskäufen und nicht auf einer direkten Energierückgewinnung auf Prozessebene basieren.
Es gibt zwei etablierte technische Ansätze für die Installation eines Sinter-Abhitzekessels am Hauptrauchgaskanal. Die richtige Wahl hängt vom verfügbaren Platz, dem Budget und der langfristigen Wartungsplanung in einer bestimmten Sinteranlage ab. Die eingebauter Typ installiert die Wärmetauscherausrüstung direkt im Schornstein selbst, was im Allgemeinen weniger Investitionen und weniger zusätzlichen Platz erfordert. Allerdings kann diese Konfiguration den Wartungszugang erschweren, da die Ausrüstung innerhalb der vorhandenen Gaskanalstruktur sitzt. Die externer Typ verwendet ein unabhängiges System außerhalb des Hauptabzugs, das im Allgemeinen einfacher zu warten ist und als unabhängiger zuverlässiger gilt, obwohl es im Vergleich zum eingebauten Ansatz eine größere Stellfläche und eine höhere Anfangsinvestition erfordert. Das folgende Radardiagramm vergleicht diese beiden Installationsansätze anhand von fünf praktischen Bewertungskriterien: Investitionshöhe, Platzbedarf, Wartungszugänglichkeit, Systemunabhängigkeit und Installationskomplexität, basierend auf den allgemeinen Kompromissen, die in den technischen Leitlinien für diese Gerätekategorie beschrieben sind.
Das blaue Polygon, das den eingebauten Typ darstellt, erstreckt sich am weitesten entlang der Achsen für geringe Investitionen und Raumeffizienz, was direkt mit der Beschreibung dieses Ansatzes übereinstimmt, der weniger Investitionen und weniger zusätzlichen Platz erfordert als die Alternative. Allerdings zieht sich das blaue Polygon auf der Wartungsfreundlichkeitsachse nach innen, was den Nachteil widerspiegelt, dass die im Schornstein untergebrachten Geräte von Natur aus für Inspektion und Wartung schlechter zugänglich sind. Das rote Polygon, das den externen Typ darstellt, zeigt das entgegengesetzte Muster, das sich weiter in Richtung Wartungsfreundlichkeit und Systemunabhängigkeit erstreckt, während es sich auf den Achsen „Geringe Investition“ und „Raumeffizienz“ nach innen bewegt, was mit seiner Beschreibung übereinstimmt, dass mehr Investitionen und Platz im Austausch für einfachere Wartung und einen unabhängigeren, zuverlässigeren Betrieb erforderlich sind. Keiner dieser Ansätze ist allgemein zu bevorzugen, da die richtige Wahl von standortspezifischen Faktoren abhängt, einschließlich des verfügbaren physischen Platzes rund um den Hauptabzug, Einschränkungen des Kapitalbudgets und der Häufigkeit, mit der die Anlage voraussichtlich Inspektions- oder Wartungsarbeiten an der Wärmerückgewinnungsausrüstung durchführen wird. Ingenieurteams vergleichen Angebote von a Sintermaschine WHB Hersteller Bevor Sie eine endgültige Entscheidung treffen, sollten Sie einen direkten technischen und Layout-Vergleich beider Installationstypen anfordern, da die optimale Wahl stark von den spezifischen physikalischen Einschränkungen und der Betriebsphilosophie jeder einzelnen Sinterlinie abhängt.
Hauptabzugssinter-Abhitzekessel arbeiten in einer modernen Sinteranlage nicht isoliert, und das Verständnis, wie sie andere Geräte zur Abwärmerückgewinnung ergänzen, bietet einen nützlichen Kontext für die Bewertung der gesamten thermischen Effizienz der Anlage. Die traditionelle Abwärmerückgewinnung im Sinterprozess konzentrierte sich in der Vergangenheit auf den Ringkühler, der die Wärme aus der Kühlung des gesinterten Erzes und nicht aus dem Hauptrauchgasstrom selbst zurückgewinnt. Das folgende Donut-Diagramm zeigt eine allgemeine, anschauliche Aufschlüsselung, wo die Beiträge zur Abwärmerückgewinnung typischerweise in einem Sinterprozess entstehen, bei dem beide Systeme zusammen verwendet werden, basierend auf der allgemeinen technischen Beziehung, die für diese Gerätekategorie beschrieben wird, und nicht auf einer einzelnen gemessenen Anlagenprüfung. Da der Hauptrauchgaskessel eine andere Wärmequelle bedient als der Ringkühler, kann eine Sinteranlage durch die gemeinsame Installation beider Systeme die Abwärme an zwei unterschiedlichen Punkten im Prozess erfassen, anstatt sich auf eine einzige Rückgewinnungsquelle zu verlassen. Dieser kombinierte Ansatz wird in der Fachliteratur für diese Gerätekategorie als wirksame Ergänzung zur herkömmlichen Ringkühlerrückgewinnung beschrieben, die die thermische Gesamteffizienz des gesamten Sinterprozesses über das hinaus verbessert, was beide Systeme unabhängig voneinander erreichen könnten.
In diesem Ringdiagramm stellt das blaue Segment den ringförmigen Kühlerrückgewinnungsweg dar, historisch gesehen die primäre Abwärmerückgewinnungsquelle in Sinteranlagen, während das rote Segment den in diesem Artikel beschriebenen Hauptbeitrag des Rauchgaskessels darstellt. Die relative Größe dieser beiden Segmente zeigt, dass beide Systeme einen wesentlichen Beitrag zur gesamten Sinterabwärmerückgewinnung leisten, was die Beschreibung des Hauptrauchgaskessels als wirksame Ergänzung und nicht als Ersatz für die herkömmliche Ringkühlerrückgewinnung unterstützt. Anlagen, die nur ein ringförmiges Kühlerrückgewinnungssystem installieren, lassen diesem allgemeinen Rahmen zufolge einen erheblichen Teil der verfügbaren Abwärme ungenutzt, insbesondere die Wärme, die vom Hauptrauchgasstrom am hinteren Ende der Sintermaschine transportiert wird. Umgekehrt sind Anlagen, die bereits einen Hauptrauchgaskessel in Kombination mit einer Ringkühlerrückgewinnung betreiben, so positioniert, dass sie ein vollständigeres Abwärmerückgewinnungsprofil über den gesamten Sinterprozess hinweg erreichen. Für Anlageningenieure, die einen langfristigen Fahrplan für Energieeffizienz erstellen, ist diese kombinierte Systemperspektive ein wichtiger Gesichtspunkt bei der Bewertung, ob eine bestehende Sinterlinie ihr verfügbares Abwärmerückgewinnungspotenzial vollständig ausgeschöpft hat oder ob eine zusätzliche Installation eines Hauptrauchgaskessels die thermische Gesamteffizienz der Anlage sinnvoll verbessern könnte.
Um den physikalischen Aufbau eines Hauptabzugs-Sinter-Abhitzekessels leichter verständlich zu machen, sind in der isometrischen Abbildung unten die weiter oben in diesem Artikel beschriebenen Hauptkomponenten beschriftet. Da für diesen Artikel kein fotografisches Bild bereitgestellt wurde, verwendet das Diagramm eher einen vereinfachten technischen Illustrationsstil als eine fotorealistische Darstellung und sollte als allgemeine schematische Darstellung und nicht als exakte Reproduktion einer einzelnen Installation gelesen werden. Der Verdampferabschnitt ist direkt im Rauchgasweg positioniert, wo Rippenrohr- oder Wärmerohroberflächen Wärme aus dem vorbeiströmenden Gasstrom absorbieren. Die Dampftrommel sitzt über oder neben dem Verdampferabschnitt und ist mit diesem über das Rohrleitungssystem verbunden, das Dampf und Wasser zusammen mit den zugehörigen Ventilen zwischen den beiden Komponenten transportiert. Sicherheitszubehör, einschließlich Sicherheitsventile, Wasserstandsmesser, Thermometer und Druckmessgeräte, ist an wichtigen Überwachungspunkten im gesamten System positioniert, um einen sicheren, kontinuierlichen Betrieb zu gewährleisten.
Dieses Schema zeigt die Verdampferbank, die direkt über dem Rauchgasweg positioniert ist, so dass Rauchgas, das am Ende mit der höheren Temperatur eindringt, über die Rippenrohroberflächen strömt, bevor es auf der gegenüberliegenden Seite mit einer niedrigeren Temperatur austritt, was dem weiter oben in diesem Artikel beschriebenen Wärmerückgewinnungsprozess entspricht. Die Dampftrommel sitzt über dem Verdampferbereich und ist über das Rohrleitungssystem verbunden, das den erzeugten Dampf zur Speicherung und Trennung nach oben befördert, bevor er zu seiner vorgesehenen nachgeschalteten Verwendung geleitet wird. Überwachungszubehör wie das Manometer und das Wasserstandsmessgerät sind an zugänglichen Stellen der Dampftrommelbaugruppe positioniert, sodass Bediener den Systemstatus verfolgen können, ohne direkt auf die Verdampferbank im Abgasweg zugreifen zu müssen. Diese Anordnung verdeutlicht auch, warum der Zustand der Verdampferoberfläche ein wichtiger Gesichtspunkt für die laufende Wartung ist, da die Rippenrohr- oder Wärmerohroberflächen während des normalen Betriebs in ständigem, direktem Kontakt mit dem Rauchgas hoher Temperatur stehen. Das Verständnis dieser allgemeinen Anordnung hilft Anlageningenieuren bei der Interpretation der von einem Unternehmen bereitgestellten technischen Zeichnungen und Spezifikationsblätter China-Sinter-Abwärmekessel Hersteller, da die in diesem Diagramm gekennzeichneten Komponenten direkt mit der weiter oben in diesem Artikel beschriebenen strukturellen Zusammensetzung übereinstimmen.
Das Interesse an Geräten zur Rückgewinnung von Abwärme beim Sintern hat zugenommen, während die Industrie immer stärker auf Energieeffizienz und Emissionsreduzierung in der integrierten Stahlproduktion setzt. In allgemeinen Branchenkommentaren von Organisationen wie der World Steel Association zur Energie- und Emissionsleistung bei der Stahlherstellung wurde die Abwärmerückgewinnung wiederholt als eine der zugänglicheren Effizienzmöglichkeiten innerhalb bestehender Prozesslinien hervorgehoben, da sie oft zu etablierten Sintermaschinen hinzugefügt werden kann, ohne dass eine vollständige Prozessneugestaltung erforderlich ist. Das nachstehende Flächendiagramm stellt einen allgemeinen, veranschaulichenden Aufwärtstrend bei der Einführung von Hauptgeräten zur Rauchgas-Abwärmerückgewinnung in Sinterlinien über einen Zeitraum von mehreren Jahren dar und steht eher im Einklang mit breiteren Branchenkommentaren zu Energieeffizienz-Nachrüstungen als mit einer exakten Reproduktion eines spezifischen Datensatzes. Dieses Wachstumsmuster wird im Allgemeinen auf strengere Erwartungen an die Energieeffizienz im gesamten Stahlsektor, die kontinuierliche Modernisierung bestehender Sinterlinien und die breitere Erkenntnis der Branche zurückgeführt, dass die Abwärmerückgewinnung messbare Ergebnisse liefert, ohne dass Änderungen an der Kernchemie des Sinterprozesses oder der Ausgabequalität erforderlich sind.
Der Anstieg in diesem Flächendiagramm spiegelt ein Muster wider, das mit den allgemeinen Branchenkommentaren zur Energieeffizienz im Stahlsektor übereinstimmt, wobei die Akzeptanz in den letzten Jahren zugenommen hat, da Sinteranlagen die Rückgewinnung der Hauptabwärme zunehmend als Standard und nicht als optionale Ergänzung zu bestehenden Linien behandeln. Frühere Jahre des Trends zeigen einen eher allmählichen Anstieg, was mit einer Zeit übereinstimmt, in der diese Gerätekategorie im Vergleich zu Ringkühler-Rückgewinnungssystemen, die schon seit längerer Zeit in Sinteranlagen eingesetzt werden, weniger weit verbreitet war. Der steilere Anstieg zur rechten Seite des Diagramms steht im Einklang mit der zunehmenden Erkenntnis, die sich in der allgemeinen Branchendiskussion über die Reduzierung von Emissionen im Stahlsektor widerspiegelt, dass die Rückgewinnung der Abwärme des Hauptabzugs eine vergleichsweise zugängliche Nachrüstmöglichkeit für bestehende Sinterlinien bietet. Für einen Sintermaschine WHB Hersteller Dieser Trend, der integrierte Stahlproduzenten beliefert, unterstützt kontinuierliche Investitionen sowohl in eingebaute als auch in externe Installationskonfigurationen, da Retrofit-Projekte an bestehenden Sinterlinien neben neu gebauten Installationen einen bedeutenden Anteil der Gesamtnachfrage ausmachen. Anlageningenieure, die diese Gerätekategorie bewerten, können diesen breiteren Trend als Kontext nutzen, wenn sie ein internes Geschäftsmodell für eine neue Installation oder ein Upgrade der Abwärmerückgewinnungsfähigkeit einer bestehenden Sinterlinie erstellen.
Bei der Auswahl eines Lieferanten für einen Hauptkamin-Sinter-Abhitzekessel müssen sowohl die technischen Spezifikationen der Anlage selbst als auch die dahinter stehenden Fertigungskapazitäten überprüft werden. In der folgenden Checkliste werden Faktoren aufgeführt, die von Entwicklungs- und Beschaffungsteams häufig überprüft werden, bevor sie sich für einen Lieferanten für diese Gerätekategorie entscheiden.
Das Durcharbeiten dieser Checkliste hilft Ingenieurteams dabei, die Gerätespezifikationen an die tatsächlichen Rauchgasbedingungen und Layoutbeschränkungen ihrer spezifischen Sinterlinie anzupassen, was eine zuverlässigere Langzeitleistung unterstützt und das Risiko einer nicht ausreichend genutzten Dampfkapazität nach der Installation verringert.
Jiangsu Shineng Chemical Equipment Co., Ltd. wurde 2005 gegründet und ist ein chinesischer Hersteller von Geräten zur industriellen Rauchgas-Abwärmerückgewinnung und Fabrik für chemische Prozessausrüstung. Das Unternehmen ist auf die Forschung, Entwicklung und Herstellung von Rauchgas-Abwärmerückgewinnungssystemen und chemischen Geräten spezialisiert. Das Unternehmen verfügt über umfassende interne Kapazitäten, die die Entwicklung von Wärmerohren, das Löten auf Nickelbasis und die Herstellung von Druckbehältern umfassen, was eine konsistente Qualitätskontrolle über den gesamten Produktionsprozess hinweg für Geräte wie Abhitzekessel zum Sintern des Hauptkanals unterstützt. Die von Jiangsu Shineng Chemical Equipment Co., Ltd. hergestellten Produkte sind weltweit weit verbreitet Kohlechemie, Metallurgie, Stromerzeugung und synthetisches Ammoniak Industrien, und die Ausrüstung des Unternehmens wurde in ausländische Märkte exportiert, was die Erfahrung bei der Erfüllung internationaler Projektanforderungen widerspiegelt. Diese Kombination aus eigener technischer Kompetenz und branchenübergreifender Anwendungserfahrung positioniert das Unternehmen als praktische Ressource für integrierte Stahlwerke, die a evaluieren China-Sinter-Abwärmekessel für eine neue Sinterlinie oder eine Nachrüstung eines bestehenden Hauptrauchgaskanals.
F1: Was macht ein Sinter-Abhitzekessel am Hauptrauchgaskanal?
Es gewinnt am hinteren Ende einer Sintermaschine Wärme aus Rauchgas mit hoher Temperatur zurück, typischerweise im Bereich von 300 bis 450 Grad Celsius, und wandelt diese Wärme in Dampf zur Wiederverwendung an anderer Stelle in der Anlage um.
F2: Wie viel Energie kann diese Ausrüstung in einem Stahlwerk zurückgewinnen?
Diese Gerätekategorie wird im Allgemeinen mit der Rückgewinnung von etwa 10 Prozent des gesamten Energieverbrauchs im Zusammenhang mit dem Sinterprozess in einem Stahlwerk in Verbindung gebracht.
F3: Was ist der Unterschied zwischen integrierten und externen Installationsarten?
Ein eingebauter Typ wird innerhalb des Schornsteins installiert und erfordert im Allgemeinen weniger Investitionen und Platz, ist aber weniger bequem in der Wartung, während ein externer Typ ein unabhängiges System ist, das einfacher zu warten und im Allgemeinen zuverlässiger ist, aber mehr Investitionen und Platz erfordert.
F4: Welchen Zusammenhang hat diese Ausrüstung mit der Abwärmerückgewinnung von Ringkühlern?
Ein Hauptkamin-Sinter-Abhitzekessel gewinnt Wärme an einem anderen Punkt im Prozess zurück als ein Ringkühler, sodass sich die beiden Systeme ergänzen und gemeinsam die thermische Gesamteffizienz des Sinterprozesses verbessern.
F5: Was sollte ein Werk überprüfen, bevor es einen Lieferanten auswählt?
Anlagen sollten das Verdampferdesign, die Eignung des Installationstyps, Daten zur Dampfleistung, interne Fertigungskapazitäten wie die Herstellung von Druckbehältern und Referenzinstallationen auf vergleichbaren Sinterlinien überprüfen.
Wir verhelfen Ihnen zum Erfolg.

Maqiao North High-Tech-Industrie-Agglomerationszone, Stadt Jingjiang, Stadt Taizhou, Provinz Jiangsu

+86-18752676699 / +86-13961025664
 Previous