English
Nachrichten
Zuhause / Nachrichten / Branchennachrichten / Wie können metallurgische Abwärmekessel die Energiekosten Ihrer Anlage senken?

+86-13961025664
Abhitzekessel für die Metallurgie können den Gesamtenergieverbrauch einer Anlage um 15 bis 40 % senken und so die Brennstoffkosten um Hunderttausende Dollar pro Jahr senken. Bei Anlagen, in denen Hochöfen, Lichtbogenöfen, Sinterlinien oder Koksöfen betrieben werden, werden kontinuierlich enorme Mengen an Rauchgas mit hoher Temperatur abgeführt – und ohne ein spezielles industrielles Abwärmerückgewinnungssystem geht diese Wärmeenergie einfach an die Atmosphäre verloren. Ein ordnungsgemäß konstruierter Abhitzekessel fängt diese ansonsten verschwendete Wärme auf, um Dampf oder heißes Wasser zu erzeugen, das dann Turbinen antreiben, Verbrennungsluft vorwärmen oder Prozesswärme direkt liefern kann. Das Ergebnis ist eine messbare, nachhaltige Reduzierung der Energieausgaben bei gleichzeitig geringeren CO2-Emissionen und einer verbesserten Einhaltung gesetzlicher Vorschriften. In diesem Artikel wird erklärt, wie metallurgische Abhitzekessel funktionieren, was sie zurückgewinnen, wie man das richtige System auswählt und was Jiangsu Shineng Chemical Equipment Co., Ltd. als spezialisierter Lieferant von metallurgischen Abhitzekesseln liefert.
Metallurgische Prozesse gehören zu den energieintensivsten Vorgängen in der Schwerindustrie. Ein typisches Stahlwerk, das 4 bis 6 GJ Energie pro produzierter Tonne Rohstahl verbraucht, wird zwischen 30 % und 50 % dieser Energie als thermische Verluste abgeben – der größte Einzelanteil wird durch Rauchgaskamine abgegeben. Gemessen an einem mittelgroßen Stahlwerk, das 1 Million Tonnen pro Jahr produziert, entspricht dies einer jährlichen Verschwendung von mehreren Petajoule thermischer Energie. Bei industriellen Erdgaspreisen kann selbst die Erfassung von 20 % dieses Verlusts durch die Installation einer Anlage zur Rauchgas-Abwärmerückgewinnung Einsparungen von über 1 Million US-Dollar pro Jahr bedeuten.
Über die direkten Einsparungen bei den Brennstoffkosten hinaus bringt nicht zurückgewonnene Abwärme sekundäre Nachteile mit sich: Kühlsysteme müssen eine höhere Wärmelast bewältigen, atmosphärische Wärmeabgabe erhöht die Umgebungstemperaturen in und um die Anlage und Regulierungsbehörden in vielen Gerichtsbarkeiten verschärfen die Emissionsstandards, die indirekt thermische Ineffizienz bestrafen. Ein gut konzipiertes industrielles Abwärmerückgewinnungssystem berücksichtigt alle diese Faktoren gleichzeitig und ist damit eine der rentabelsten Kapitalinvestitionen für Betreiber metallurgischer Anlagen.
Die obige Grafik zeigt, dass Rauchgasabgase etwa 40 % der gesamten Wärmeverluste in einem typischen integrierten Stahlwerk ausmachen – bei weitem die größte Einzelquelle. Kühlwasserverluste liegen mit etwa 24 % an zweiter Stelle, gefolgt von Schlackenwärme (16 %), Oberflächenstrahlung (12 %) und anderen sonstigen Verlusten (8 %). Das Verständnis dieser Verteilung ist für Anlageningenieure von entscheidender Bedeutung, da sie zeigt, dass Geräte zur Rauchgas-Abwärmerückgewinnung die größte Kapitalrendite erzielen. Die verbleibenden Verlustkategorien sind zwar sinnvoll, erfordern jedoch komplexere oder kapitalintensivere Lösungen zur Erfassung. Die Priorisierung eines hochwertigen metallurgischen Abhitzekessels stellt daher den direktesten Weg zur Reduzierung der Energiekosten dar. Sobald die Rauchgaswärme erfasst und genutzt wird, können Anlagen die Einsparungen reinvestieren, um die nächstgrößte Verlustquelle systematisch anzugehen.
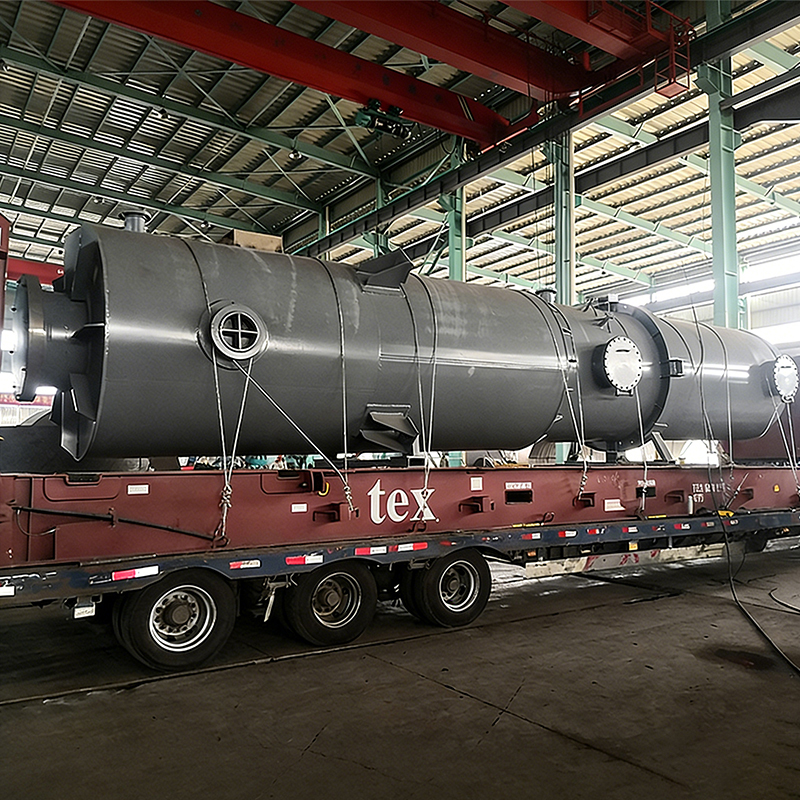
Ein Abhitzekessel – manchmal auch Wärmerückgewinnungskessel oder WHB genannt – ist ein Wärmetauscher, der heiße Abgase aus Industrieprozessen nutzt, um Dampf oder heißes Wasser zu erzeugen, ohne dass eine zusätzliche Brennstoffverbrennung erforderlich ist. Bei metallurgischen Anwendungen liegt die Rauchgastemperatur am Kesseleintritt je nach vorgeschaltetem Prozess typischerweise zwischen 400 °C und über 1.000 °C. Der Kessel überträgt diese Wärmeenergie auf ein Arbeitsmedium (normalerweise Wasser), das durch Rohre oder Rohrschlangen zirkuliert, und bringt es auf Dampfbedingungen für die nachgeschaltete Verwendung.
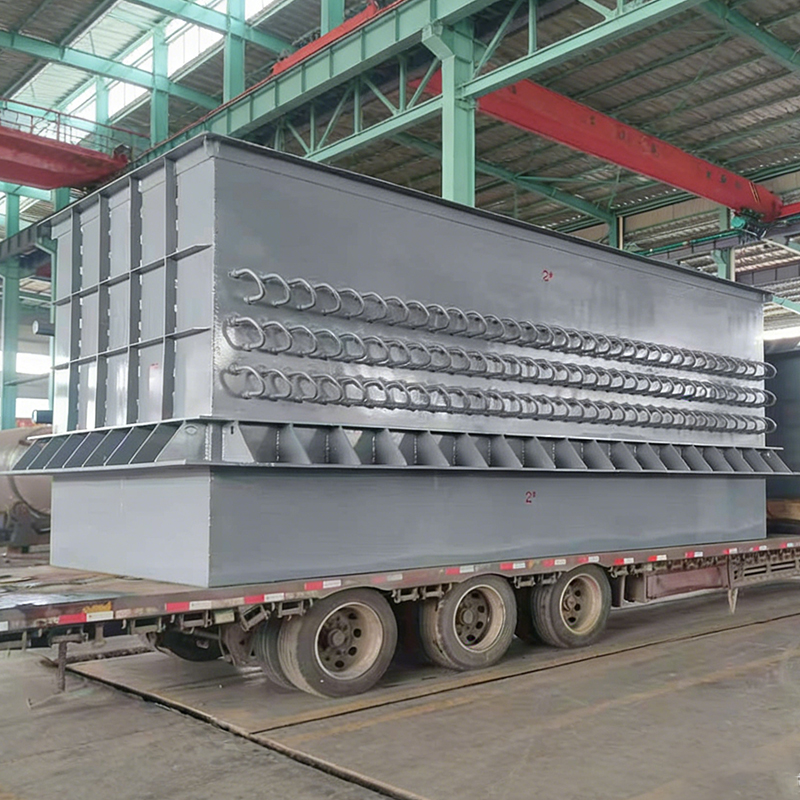
Das grundlegende Design umfasst mehrere Wärmeübertragungszonen:
Jiangsu Shineng Chemical Equipment Co., Ltd., gegründet im Jahr 2005, hat umfassende interne Kapazitäten aufgebaut, die die Entwicklung von Wärmerohren, das Hartlöten auf Nickelbasis und die Herstellung von Druckbehältern umfassen – was eine enge Integration all dieser Subsysteme in zuverlässige, maßgeschneiderte Anlagen zur industriellen Abwärmerückgewinnung ermöglicht.
Verschiedene metallurgische Prozesse erzeugen Rauchgase mit unterschiedlichen Temperaturprofilen, Zusammensetzungen und Staubbelastungen. Bei der Auslegung eines geeigneten industriellen Wärmerückgewinnungskesselsystems müssen diese Unterschiede berücksichtigt werden. Nachfolgend finden Sie eine Zusammenfassung der wichtigsten Anwendungen:
| Prozess | Einlassgastemperatur (°C) | Staubbelastung (g/Nm³) | Dampfdruck (MPa) | Typische Wärmerückgewinnungsrate |
|---|---|---|---|---|
| Hochofen (heißer Ofen) | 250 – 450 | 5 – 20 | 1,0 – 2,5 | 20 – 35 % |
| Elektrolichtbogenofen | 400 – 900 | 10 – 50 | 1,0 – 4,0 | 25 – 40 % |
| Koksofengas | 700 – 1.000 | 1 – 5 | 2,5 – 5,0 | 30 – 45 % |
| Sintermaschine | 300 – 500 | 30 – 100 | 0,8 – 2,0 | 15 – 30 % |
| Nichteisenschmelzen | 600 – 1.200 | 50 – 200 | 2,0 – 6,0 | 30 – 50 % |
Nichteisen-Schmelzprozesse wie das Schmelzen von Kupfer und Blei bieten aufgrund der extrem hohen Einlassgastemperaturen von über 1.000 °C und der relativ geringen Staubkomplexität das höchste Wärmerückgewinnungspotenzial – oft 30 % bis 50 %. Koksofengas liefert ebenfalls eine hervorragende Rückgewinnung. Bei Sintermaschinen ist die hohe Staubbeladung (bis zu 100 g/Nm³) ein wesentliches Designkriterium: Der Kessel muss über eine robuste Rußbläsung, Rohrbänke mit erweiterter Teilung und effiziente Staubtrichter verfügen, um Verschmutzungen vorzubeugen und die thermische Leistung über die gesamte Lebensdauer der Anlage aufrechtzuerhalten.
Das obige Liniendiagramm vergleicht die Effizienztrends bei der Wärmerückgewinnung zwischen Flammrohr- und Wasserrohr-Abhitzekesselkonstruktionen über einen Bereich von Einlassgastemperaturen von 300 °C bis 1.100 °C. Wasserrohr-Konfigurationen sind bei höheren Temperaturen durchweg besser als Flammrohr-Konstruktionen, vor allem weil Wasserrohr-Kessel eine flexiblere Rohranordnung, höhere Dampfdrücke und eine bessere Anpassung an schwankende Gasbedingungen ermöglichen, die in metallurgischen Umgebungen üblich sind. Bei einer Eintrittstemperatur von 1.100 °C kann ein Wasserrohr-WHB Wirkungsgrade von annähernd 50 % erreichen, während ein Flammrohr-Design etwa 42 % erreicht. Bei Anwendungen mit niedrigeren Temperaturen – wie z. B. Hochofenabgasen bei 300–450 °C – verringert sich der Leistungsunterschied jedoch erheblich, und Flammrohrkonstruktionen können aufgrund ihrer einfacheren Konstruktion und geringeren Wartungsanforderungen bevorzugt werden. Anlageningenieure sollten beide Designfamilien anhand ihrer spezifischen Prozessdaten bewerten, bevor sie die Spezifikationen festlegen.
Die Auswahl eines geeigneten industriellen Abhitzekesselsystems für ein metallurgisches Werk ist keine Katalogauswahl – sie erfordert eine gründliche technische Bewertung. Die folgenden Parameter bilden die Grundlage jeder glaubwürdigen WHB-Spezifikation.
Rauchgasvolumen- und Temperaturprofil
Der Massenstrom des Rauchgases (in Nm³/h oder kg/s) und die Eintrittstemperatur bestimmen direkt die thermische Leistung des Kessels. Bei Batch-Prozessen wie der Stahlerzeugung im Lichtbogenofen schwanken Gasvolumen und Temperatur innerhalb jedes Wärmezyklus erheblich. Der WHB muss so ausgelegt sein, dass er sowohl Spitzenbedingungen ohne Schäden als auch Niedriglastbedingungen ohne Kondensationsprobleme bewältigt. Ein zuverlässiger Lieferant von Abhitzekesseln für die Metallurgie führt eine dynamische thermische Modellierung durch, um den Betriebsbereich festzulegen.
Rauchgaszusammensetzung und Staubbeladung
Metallurgische Gase enthalten häufig Schwefelverbindungen, Halogene, Schwermetalldämpfe und erhebliche Partikel. Schwefeldioxid kann unterhalb des Säuretaupunkts (typischerweise 130–180 °C, abhängig von der SO₂-Konzentration) Schwefelsäure bilden, was zu schwerer Korrosion an stromabwärts gelegenen Oberflächen führt. Die Kesselkonstruktion muss die Oberflächentemperaturen der gasseitigen Rohre in schwefelhaltigen Umgebungen über dem Säuretaupunkt halten. Eine hohe Staubbelastung (über 30 g/Nm³) erfordert einen großen Rohrabstand, wirksame Rußblassysteme und Trichter mit zuverlässigen Austragsmechanismen, um Brückenbildung zu verhindern.
Erforderliche Steam-Parameter
Die beabsichtigte Verwendung des rückgewonnenen Dampfes – sei es zur Stromerzeugung, zur Prozessheizung oder zur Anlagenversorgung – bestimmt den erforderlichen Dampfdruck und die erforderliche Dampftemperatur. Turbinen zur Stromerzeugung erfordern typischerweise überhitzten Dampf mit Drücken über 4 MPa, während Prozesswärmeanwendungen mit gesättigtem Dampf von 0,5 bis 2,0 MPa zufrieden sein können. Die Kesselauslegung und Materialauswahl ergibt sich direkt aus diesen Anforderungen. Hochdruckbehälter müssen den nationalen und internationalen Druckbehälternormen entsprechen – ein Bereich, in dem Jiangsu Shinengs interne Druckbehälterfertigungskapazitäten eine erhebliche technische Kontrolle bieten.
Materialauswahl für Langlebigkeit
Kohlenstoffstahl eignet sich für moderate Temperaturen und saubere Gasströme, viele metallurgische Anwendungen erfordern jedoch legierte Stähle, Edelstahl oder Nickelbasislegierungen in Hochtemperatur- und Korrosionszonen. Rohr-Rohrboden-Verbindungen in Hochtemperaturzonen müssen unter strenger Qualitätskontrolle geschweißt und aufgeweitet werden. Jiangsu Shinengs Nickelbasis-Lötfähigkeit, die über zwei Jahrzehnte im eigenen Unternehmen entwickelt wurde, erfüllt die anspruchsvollsten Verbindungsanforderungen in Wärmerohrbaugruppen und Hochtemperatur-Wärmetauschern.
Quantifizierung von Energie- und Kosteneinsparungen: Ein praktischer Rahmen
Anlageningenieure und Beschaffungsteams benötigen konkrete Finanzdaten, um gegenüber dem Management eine WHB-Investition zu rechtfertigen. Das folgende Framework veranschaulicht die Quantifizierung potenzieller Einsparungen am Beispiel einer repräsentativen Sintermaschinenanwendung.
Beispiel: Sintermaschine mit 150.000 Nm³/h Abgas bei 380°C Durchschnittstemperatur.
Dieses Beispiel verdeutlicht, warum sich energiesparende Wärmerückgewinnungssysteme in der Metallurgie in der Regel innerhalb von 2 bis 3 Jahren amortisieren – eine überzeugende Rendite für Investitionsgüter mit einer geplanten Lebensdauer von 15 bis 25 Jahren. Projekte in der Kohlechemie- und synthetischen Ammoniakindustrie, in denen Jiangsu Shineng ebenfalls aktiv ist, amortisieren sich aufgrund der kontinuierlichen Hochtemperaturbeschaffenheit dieser Prozesse oft ähnlich oder schneller.
Das obige Säulendiagramm zeigt repräsentative einfache Amortisationszeiten für Abhitzekesselinstallationen in fünf großen Sektoren der Metallurgie- und Prozessindustrie. Die Verhüttung von Nichteisenmetallen erzielt mit etwa 1,5 Jahren die schnellste Amortisation, was auf die hohen Rauchgastemperaturen und die günstige Wirtschaftlichkeit der Dampferzeugung zurückzuführen ist. Koksofen- und Sinteranwendungen amortisieren ihre Investition in der Regel in 2,0 bis 2,3 Jahren, während Kohlechemie- und Hochofenanlagen zwischen 2,5 und 3,0 Jahren liegen. Diese Zahlen gehen von einem kontinuierlichen oder nahezu kontinuierlichen Betrieb mit geeigneten Gasbedingungen aus – die tatsächliche Amortisation einer bestimmten Anlage hängt von den Betriebsstunden pro Jahr, den lokalen Energiepreisen, den Wartungskosten und den Kapitalkosten der gewählten industriellen Abwärmerückgewinnungsausrüstung ab. Selbst das dargestellte Szenario mit der längsten Amortisationszeit – Hochofen mit 3,0 Jahren – stellt eine außergewöhnliche Rendite für industrielle Investitionsgüter dar, die normalerweise für eine Nutzungsdauer von 20 Jahren ausgelegt sind.
Ein metallurgischer Abhitzekessel arbeitet nicht isoliert. Es ist Teil einer umfassenderen Wärme- und Flüssigkeitsmanagement-Infrastruktur, die typischerweise industrielle Druckbehälter, Chemikalienlagertanks und miteinander verbundene Prozessgeräte umfasst. Das Verständnis dieser unterstützenden Komponenten ist für Beschaffungsteams, die eine vollständige Energierückgewinnungsanlage planen, von entscheidender Bedeutung.
Industrielle Druckbehälter
Die Dampftrommel im Herzen jedes WHB ist selbst ein Druckbehälter, der gemäß den nationalen Druckbehältervorschriften (z. B. GB 150 in China, ASME Abschnitt VIII in Nordamerika oder PED in Europa) entworfen und hergestellt wird. Neben der Dampftrommel umfassen Satellitendruckbehälter in einem WHB-System typischerweise Speisewasserentgaser, Entspannungstrommeln für die Kondensatbehandlung und Dampfspeicher zur Pufferung intermittierender Prozessanforderungen. Ein chinesischer Druckbehälterhersteller mit integrierten Design- und Fertigungskapazitäten – wie Jiangsu Shineng – kann sicherstellen, dass alle Druckbehälter im System einheitliche technische Standards und Qualitätsrückverfolgbarkeit aufweisen, was sowohl die Beschaffung als auch die behördliche Genehmigung vereinfacht.
Chemische Lagertanks und industrielle Lagertanks
In Kohlechemie- und synthetischen Ammoniakanlagen – zwei Schlüsselmärkten für Jiangsu Shineng – speist die WHB Dampf in einen Prozess ein, der auch chemische Lagertanks für Rohstoffe, Zwischenprodukte und Produkte erfordert. Industrielle Lagertanks in diesen Umgebungen müssen korrosive Medien (Ammoniak, Methanol, Säuren) bei erhöhten Drücken und Temperaturen verarbeiten. Ein Lieferant von Chemikalienlagertanks, der auch den WHB und seine Druckbehälter herstellt, kann die Systemintegration, Flanschstandards und Rohrleitungslayouts optimieren und so sowohl den Engineering-Aufwand als auch die Installationskosten vor Ort reduzieren.
Das obige Diagramm zeigt, wie ein vollständig integrierter Lieferant – einer mit umfassendem Fachwissen in den Bereichen Abhitzekesselkonstruktion, Druckbehälterfertigung, Wärmerohrentwicklung, Lagertankfertigung, Ausrüstung für chemische Prozesse und kundenspezifische Fertigung – messbar bessere Ergebnisse liefert als ein Portfolio separater Anbieter. Jiangsu Shineng Chemical Equipment Co., Ltd. deckt alle sechs dieser Leistungsbereiche von einem einzigen Standort aus ab, der 2005 gegründet wurde und über zwei Jahrzehnte kontinuierlicher Produktentwicklung verfügt. Die am höchsten bewertete Dimension in diesem Profil ist WHB Design mit 95 %, was die Kernausrichtung des Unternehmens auf Rauchgas-Abwärmerückgewinnungssysteme widerspiegelt. Die Fähigkeit zur kundenspezifischen Fertigung (92 %) und die Herstellung von Druckbehältern (90 %) runden die drei größten Stärken ab. Für einen Anlagenbetreiber eliminiert diese Integration das Schnittstellenmanagementrisiko zwischen Lieferanten, reduziert die Kosten für die technische Koordination und vereinfacht die Garantie- und Serviceverantwortung während der gesamten Lebensdauer der Ausrüstung.
Aufrechterhaltung der WHB-Leistung: Überlegungen zu Betrieb und Wartung
Ein gut gewarteter Abhitzekessel für die Metallurgie kann während seiner gesamten Lebensdauer mehr als 90 % seines ursprünglichen thermischen Wirkungsgrads aufrechterhalten. Ohne ein entsprechendes Wartungsprogramm ist jedoch ein Effizienzabfall von 10–20 % innerhalb der ersten drei Jahre keine Seltenheit, was sich direkt in verlorenen Energieeinsparungen niederschlägt. Die folgenden Betriebspraktiken sind von entscheidender Bedeutung.
Rußblasen und Rohrreinigung
Die Ansammlung von Partikeln auf den Oberflächen von Wärmeübertragungsrohren ist die häufigste Ursache für Leistungseinbußen in metallurgischen WHBs. Bereits eine 1 mm dicke Ablagerung von Eisenoxidstaub kann die lokalen Wärmeübergangskoeffizienten um 15–25 % verringern. Automatische Rußblassysteme mit Dampf oder Druckluft sollten so programmiert werden, dass sie in Intervallen arbeiten, die auf die tatsächliche Staubbelastung des jeweiligen Prozesses abgestimmt sind. Eine manuelle Rohrreinigung während geplanter Wartungsstillstände ist ebenfalls unerlässlich, insbesondere in den Konvektionsabschnitten und im Economizer, wo die Ablagerungen am stärksten ausgeprägt sind.
Wasseraufbereitung und Kesselchemie
Die Qualität des Kesselspeisewassers wirkt sich direkt auf die Rohrlebensdauer und die Wärmeübertragungsleistung auf der Wasserseite aus. Die Bildung von Kalkablagerungen durch hartes Wasser (Kalzium- und Magnesiumkarbonate) bildet eine isolierende Schicht auf den Innenflächen der Rohre – ein 0,5 mm großer Kalkablagerungsstein kann den Kraftstoffverbrauch um ca. 3–5 % erhöhen (oder die Wärmerückgewinnung verringern). Gelöster Sauerstoff im Speisewasser verursacht Lochfraß. Ein umfassendes Wasseraufbereitungsprogramm einschließlich Enthärtung, Entlüftung und Chemikaliendosierung (Sauerstofffänger, pH-Konditionierer, Kalkinhibitoren) ist ebenso wichtig wie die Kesselhardware selbst.
Überwachung und Instrumentierung
Moderne Anlagen zur industriellen Abwärmerückgewinnung profitieren von der kontinuierlichen Überwachung wichtiger Leistungsindikatoren: Rauchgastemperatur am Kesseleinlass und -auslass, Druckabfall über Rohrbänke, Dampfausstoß, Speisewasserdurchfluss und Abschlämmleitfähigkeit. Durch den Trend dieser Werte im Laufe der Zeit können Wartungsteams Verschmutzungen, Ablagerungen oder mechanische Abnutzungen frühzeitig erkennen – bevor sie zu erheblichen Leistungseinbußen oder Geräteschäden führen. Jiangsu Shineng entwirft seine industriellen Wärmerückgewinnungskesselsysteme mit Instrumentierungsdüsen und Steuerschnittstellen, die für die Integration in Anlagen-DCS- oder SCADA-Systeme geeignet sind.
Abbildung 5 veranschaulicht einen der praktisch wichtigsten Vergleiche im WHB-Betrieb: die unterschiedlichen Effizienzverläufe gewarteter und nicht gewarteter Systeme über einen Zeitraum von fünf Jahren. Ein gut gewarteter Wärmerückgewinnungskessel behält im fünften Jahr etwa 94 % seines ursprünglichen thermischen Wirkungsgrads bei, was nur auf eine geringfügige natürliche Alterung der Wärmeübertragungsflächen und der Isolierung zurückzuführen ist. Im Gegensatz dazu kann ein nicht gewartetes System innerhalb von fünf Jahren unter 75 % Wirkungsgrad fallen – was einem Verlust von mehr als einem Viertel seiner geplanten Energierückgewinnungskapazität entspricht. Bei einem System, das einen Dampfwert von umgerechnet 1,2 Millionen US-Dollar pro Jahr erzeugt, führt diese Verschlechterung zu jährlichen Einsparungen von 300.000 US-Dollar oder mehr. Die Daten unterstreichen, dass Wartungsinvestitionen – Rußentfernung, Wasseraufbereitung, Rohrinspektion und Wartung der Instrumentierung – keine optionalen Gemeinkosten sind, sondern ein direkter Faktor für die Energieeinsparungen, die die WHB-Investition überhaupt rechtfertigen.
Jiangsu Shineng Chemical Equipment Co., Ltd. wurde 2005 gegründet und hat sich zu einem vertikal integrierten Hersteller von Rauchgas-Abwärmerückgewinnungssystemen und chemischen Prozessanlagen entwickelt, der in internationale Märkte in Asien, im Nahen Osten und darüber hinaus exportiert. Die Wettbewerbsdifferenzierung des Unternehmens beruht auf mehreren strukturellen Vorteilen.
Vollständig firmeninterne Fähigkeiten
Im Gegensatz zu Händlern oder Projektintegratoren, die die Fertigung auslagern, verfügt Jiangsu Shineng über umfassende interne Engineering- und Fertigungskapazitäten: Forschung und Entwicklung und Produktion von Wärmerohren, Hartlöten auf Nickelbasis für Hochtemperaturverbindungen, Herstellung von Druckbehältern einschließlich Hydrotest und Inspektion sowie Herstellung von industriellen Lagertanks. Dies bedeutet, dass Kunden eine zentrale technische Verantwortung vom ersten thermischen Design bis zur abschließenden Werksabnahmeprüfung erhalten.
Branchenübergreifende Erfahrung
Die Anlagen zur industriellen Abwärmerückgewinnung von Jiangsu Shineng werden in der Kohlechemie-, Metallurgie-, Stromerzeugungs- und synthetischen Ammoniakindustrie eingesetzt. Jeder Sektor weist unterschiedliche Gaszusammensetzungen, Staubeigenschaften und Dampfbedarfsprofile auf. Diese branchenübergreifende Erfahrung ermöglicht es dem Ingenieurteam, Probleme zu antizipieren, die einzelne Branchenlieferanten möglicherweise nicht erkennen – wie etwa die Wechselwirkung zwischen Koksofen-Teerkondensation und Kesselrohrverschmutzung oder die Herausforderungen bei der Verwaltung des Säuretaupunkts in schwefelreichen metallurgischen Gasströmen.
Kundenspezifisches Engineering als Standardpraxis
Hüttenwerke sind nicht einheitlich. Jede Anlage hat ihre eigenen Gasdurchflussraten, Temperaturprofile, Platzbeschränkungen, Dampfnetzbedingungen und behördlichen Anforderungen. Der Ansatz von Jiangsu Shineng betrachtet die Konstruktion und Herstellung kundenspezifischer chemischer Reaktoren, schlüsselfertige Ausrüstung für chemische Prozesse und kundenspezifische Spezifikationen für industrielle chemische Reaktoren als Standardlieferungen und nicht als Ausnahmen. Jedes WHB-Projekt beginnt mit einer detaillierten Überprüfung der Prozessdaten und endet mit einer Dokumentation, die an den nationalen Regulierungsrahmen des Kunden angepasst ist – seien es chinesische GB-Standards oder internationale Codes.
Exporterfahrung und Einhaltung internationaler Standards
Jiangsu Shineng hat erfolgreich in Überseemärkte exportiert und verfügt über Erfahrung in der Anpassung von Designs an ASME, PED und andere internationale Druckbehälter- und Wärmetauscherstandards. Internationale Beschaffungsteams können sich darauf verlassen, dass Dokumentation, Materialrückverfolgbarkeit, Inspektionsaufzeichnungen und Zeugenvereinbarungen Dritter als routinemäßiger Teil des Projektausführungsprozesses gehandhabt werden.
Häufig gestellte Fragen
F1: Wie hoch ist die typische Betriebslebensdauer eines Abhitzekessels für die Metallurgie?
Ein gut konzipierter und ordnungsgemäß gewarteter metallurgischer Abhitzekessel hat typischerweise eine Lebensdauer von 15 bis 25 Jahren. Die tatsächliche Lebensdauer hängt stark von der Korrosivität des Rauchgases, der Qualität des Speisewasseraufbereitungsprogramms und der Genauigkeit des Wartungsplans ab. Kritische Verschleißkomponenten – wie Rußbläserdüsen, Rohrbodendichtungen und feuerfeste Auskleidungsabschnitte – erfordern einen regelmäßigen Austausch in Zyklen von 3 bis 7 Jahren, aber der Hauptdruckbehälter und das Rohrbündel können bei ordnungsgemäßem Betrieb über die gesamte Lebensdauer betriebsbereit bleiben. Jiangsu Shineng konstruiert seine Wärmerückgewinnungskessel mit zugänglichen Rohrbündeln und standardisierten Komponentengrößen, um zukünftige Wartungsarbeiten zu vereinfachen.
F2: Kann ein Abhitzekessel in einer bestehenden metallurgischen Anlage nachgerüstet werden oder ist ein Neubau erforderlich?
Die Nachrüstung einer bestehenden Anlage mit einem Abhitzekessel ist durchaus machbar und wird in der Tat bei den meisten WHB-Installationen durchgeführt. Die wichtigsten technischen Einschränkungen bei einer Nachrüstung sind: verfügbarer Platzbedarf innerhalb oder neben der bestehenden Kanal- und Rauchgasführung, strukturelle Unterstützung für das zusätzliche Gewicht des Kessels und des Wasserinventars, Integration in das bestehende Dampfnetz der Anlage oder Einrichtung eines neuen Dampfverteilungssystems und Planung der Installation, um Produktionsausfallzeiten während der Anbindung zu minimieren. Das Ingenieurteam von Jiangsu Shineng verfügt über umfangreiche Erfahrung mit Retrofit-WHB-Projekten und kann 3D-Layoutstudien und schrittweise Installationspläne bereitstellen, um Störungen des laufenden Anlagenbetriebs zu minimieren.
F3: Welche Rauchgasstaubkonzentrationen kann ein metallurgischer Abhitzekessel verarbeiten?
Abhitzekessel für die Metallurgie können für einen sehr breiten Bereich von Staubkonzentrationen ausgelegt werden, von einigen Gramm pro Normalkubikmeter bei Kokereigasanwendungen bis zu 200 g/Nm³ oder mehr in einigen Nichteisen-Schmelzumgebungen. Bei höheren Staubbelastungen muss die Kesselkonstruktion einen größeren Rohrabstand (um Brückenbildung und Verstopfungen zu reduzieren), robustere Rußblassysteme, Staubbehälter mit größerem Fassungsvermögen mit zuverlässigen Auslassventilen und einen zugänglichen Reinigungszugang für Wartungsarbeiten umfassen. Bei einigen Anwendungen mit sehr hoher Staubbelastung wird eine Absetzkammer oder ein Zyklon-Vorabscheider vor dem WHB empfohlen, um die Partikelbelastung, die in die Wärmeübertragungsabschnitte gelangt, zu reduzieren. Jede Anwendung erfordert eine eigene Bewertung – Jiangsu Shineng führt im Rahmen der standardmäßigen Vorentwicklungsphase eine Überprüfung der Staubcharakterisierung durch.
F4: Welche Dampfdrücke und -temperaturen kann ein industrieller Abhitzekessel erzeugen?
Industrielle Abwärmerückgewinnungskessel können je nach der Einlasstemperatur des Rauchgases und der beabsichtigten Anwendung so ausgelegt werden, dass sie Dampf in einem breiten Druck- und Temperaturbereich erzeugen. Für Niedertemperatur-Gasströme (300–450 °C) ist Sattdampf mit 0,5 bis 1,6 MPa eine typische Leistung – geeignet für Prozessheizung, Entgasung und Anlagenversorgung. Gasströme mit höherer Temperatur (700–1.200 °C) ermöglichen die Erzeugung von überhitztem Dampf mit 3,5 bis 10 MPa, der zum Antrieb von Dampfturbinengeneratoren und zur Stromerzeugung geeignet ist. Jiangsu Shinengs interne Druckbehälterfertigungskapazitäten decken das gesamte Spektrum von Niederdruckbehältern bis hin zu Hochdrucktrommelbaugruppen ab und ermöglichen es dem Unternehmen, WHB-Designs für das gesamte Spektrum industrieller Dampfanforderungen anzubieten.
F5: Wie wirkt sich die Rauchgaszusammensetzung (insbesondere der Schwefelgehalt) auf das Design und die Materialauswahl des WHB aus?
Schwefelverbindungen im Rauchgas – typischerweise Schwefeldioxid (SO₂) und Schwefeltrioxid (SO₃) – stellen das größte Korrosionsrisiko bei der WHB-Konstruktion dar. Wenn Rauchgas unter den Säuretaupunkt abkühlt (ungefähr 130 °C bei niedrigen SO₃-Konzentrationen, Anstieg auf 160 °C oder mehr bei erhöhten SO₃-Konzentrationen), kondensiert Schwefelsäure auf den Rohroberflächen und verursacht innerhalb kurzer Zeit schwere Korrosion. Die technische Antwort umfasst Folgendes: Aufrechterhaltung der minimalen Rohrwandtemperaturen über dem Taupunkt durch Steuerung der Speisewassereinlasstemperatur und -strömung; Verwendung korrosionsbeständiger Materialien (emailbeschichtete Rohre, Cortenstahl oder austenitische Edelstähle) in den am stärksten gefährdeten Zonen; und die Auslasstemperatur des Economizers so zu gestalten, dass ein thermischer Spielraum über dem Säuretaupunkt entsteht. Jiangsu Shineng verfügt über spezifische Entwurfsprotokolle für schwefelhaltige Gasströme, die auf der Grundlage von Erfahrungen mit Kohlechemie- und Metallurgieprojekten entwickelt wurden.
F6: Welche Informationen werden benötigt, um einen technischen Vorschlag für einen Abhitzekessel für die Metallurgie zu erhalten?
Um ein glaubwürdiges technisches Angebot zu erstellen, benötigt ein Lieferant von Abhitzekesseln für die Metallurgie mindestens die folgenden Prozessdaten: Rauchgasvolumenstrom (Nm³/h) und Massenstrom; Rauchgastemperatur am Kesseleintritt und die maximal zulässige Kaminaustrittstemperatur; Chemische Zusammensetzung des Rauchgases (einschließlich SO₂, CO, CO₂, H₂O, O₂ und jegliche Spuren korrosiver Spezies); Staubbeladung und Partikelgrößenverteilung; erforderliche Dampfleistungsparameter (Druck, Temperatur und Durchflussmenge); Pflanzenhöhe und Umgebungstemperaturbereich; verfügbare Stellflächenabmessungen; und die nationalen oder internationalen Druckbehälter- und Kesselvorschriften, die befolgt werden müssen. Jiangsu Shineng stellt standardisierte Prozessdatenfragebögen zur Verfügung, um Kunden durch diesen Informationsbeschaffungsprozess zu führen, und das Ingenieurteam steht zur Verfügung, um bei der Datenerfassung zu helfen, wenn die Messaufzeichnungen der Anlage unvollständig sind.
Wir verhelfen Ihnen zum Erfolg.

Maqiao North High-Tech-Industrie-Agglomerationszone, Stadt Jingjiang, Stadt Taizhou, Provinz Jiangsu

+86-18752676699 / +86-13961025664
 Previous